Envio gratuito nos EUA para encomendas superiores a $50
Vidro trabalhado com maçarico vs. vidro de forno: como escolher o processo certo
No caso dos cachimbos, bongs e dab rigs de borossilicato, o trabalho com maçarico é o processo de moldagem habitual. Estes produtos são fabricados a partir de tubos e varas pré-fabricados com um maçarico, sendo as juntas, os percoladores e as peças decorativas adicionadas uma a uma. O sopro de vidro em forno, em que o vidro é moldado a partir de uma massa fundida, adapta-se a um conjunto mais restrito de formas e está mais frequentemente associado ao vidro macio. A denominação do processo é menos importante do que o que esta implica em termos de tipo de vidro, espessura da parede, qualidade das juntas, recozimento, custo unitário e repetibilidade. Este guia explica a diferença entre o trabalho com maçarico e o vidro de forno, mostra como cada processo se reflete nas características reais dos produtos e enumera o que os compradores grossistas, importadores e gestores de marcas próprias devem especificar e verificar antes de aprovarem uma série de produção.
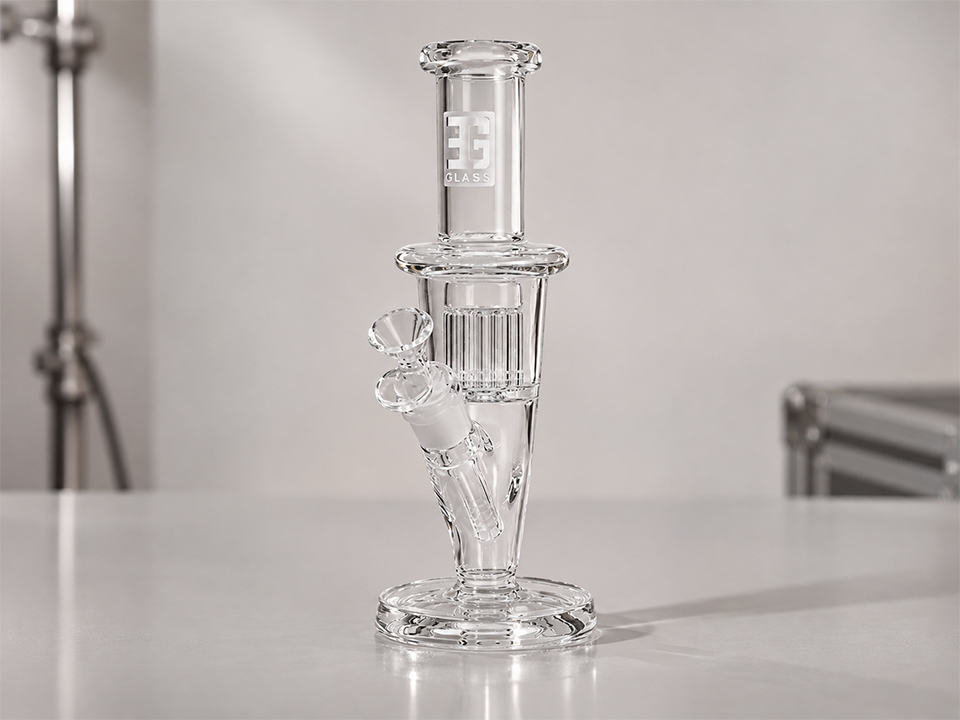
Qual é a diferença entre o trabalho com vidro com maçarico e o vidro de forno?
O trabalho com lâmpada, também conhecido como trabalho com chama ou trabalho com maçarico, consiste em amolecer varas e tubos de vidro fabricados num maçarico de bancada e moldá-los manualmente. Apenas uma zona local fica quente em cada momento, pelo que o resto da peça permanece rígido. O sopro de vidro em forno funciona de forma diferente: o artesão mergulha um cano de sopro num forno, recolhe uma porção de vidro fundido e molda toda a massa de uma só vez. Referência sobre o trabalho com vidro a chama na secção ’Processos de Fabrico» descreve o primeiro método e o seu referência sobre o sopro de vidro descreve o segundo.
Há um aspeto que muitas vezes passa despercebido nesta comparação. No trabalho com maçarico, continua a haver um forno envolvido, mas numa fase anterior: os tubos e as varas de borossilicato são fabricados em série. A comparação “trabalho com maçarico versus forno” é, portanto, uma questão sobre onde ocorre a modelagem, e não sobre se o vidro passou por um forno.
| Fator | Trabalho com vidro à chama | Sopro de vidro em forno (oficina de vidro quente) |
|---|---|---|
| Matéria-prima | Tubos e barras pré-fabricados | Vidro fundido recolhido de um forno |
| Fonte de calor | Maçarico de bancada, calor localizado | Forno de aquecimento contínuo com câmara de reaquecimento |
| Vidro normalmente utilizado para artigos de vidro destinados ao consumo de tabaco | Borossilicato, incluindo borossilicato colorido | Na maioria das vezes, vidro macio, como o vidro de soda e cal |
| Adequado para | Conjuntos compostos por várias peças: tubos de inalação, percoladores, juntas, pequenos detalhes esculpidos | Formas mais arredondadas e mais espessas, com uma única prega; repetição de peças moldadas por sopro |
| Ferramentas | Nenhum para trabalho manual | Mínimo de trabalho manual; conjuntos de moldes para formas repetidas |
| Comportamento dos custos | Mão-de-obra qualificada; cada junta aumenta o tempo de execução | Custos energéticos do forno vertical e mão-de-obra da equipa |
| Repetibilidade | Depende da competência do operador, dos gabaritos e da inspeção | Os moldes ajudam a definir a consistência; a distribuição nas paredes continua a ser um resultado do processo |
| Recozimento | Obrigatório: ciclo do forno dimensionado para a secção mais espessa | Obrigatório: ciclo de recozimento dimensionado para a secção mais espessa |
Esta tabela apresenta uma comparação qualitativa baseada nas referências ao processo acima referidas, não em dados medidos dos fornecedores. Cada fábrica combina vários métodos.
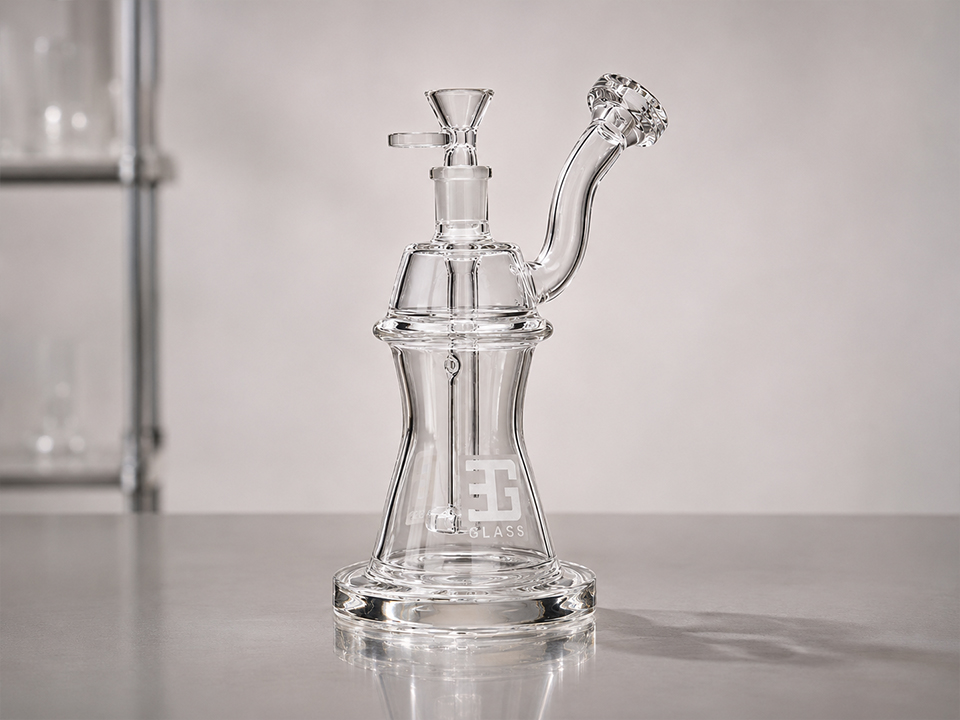
Por que o tipo de vidro é mais importante do que a designação do processo
O processo e o vidro estão interligados. Dados relativos aos tubos de borossilicato 3.3 DURAN da SCHOTT apresenta uma expansão térmica linear média de 3,3 × 10⁻⁶ K⁻¹, um ponto de recozimento de 560 °C, um ponto de amolecimento de 825 °C e um ponto de trabalho de 1 260 °C. De acordo com a referência sobre o trabalho com maçarico acima referida, essa expansão corresponde a cerca de um terço da do vidro de cal e soda, razão pela qual o borossilicato resiste ao calor localizado de um maçarico e ao choque térmico durante a utilização.
Há duas consequências importantes para os compradores:
- Temperatura de funcionamento. O ponto de trabalho do borossilicato, de 1 260 °C, situa-se acima da janela de trabalho de aproximadamente 870–1 100 °C indicada para o trabalho a quente com vidro de cal e soda. As fontes definem estes valores de forma diferente, pelo que a comparação deve ser considerada orientativa. As duas famílias de vidro situam-se em intervalos de temperatura distintos, o que constitui uma das razões pelas quais as oficinas tendem a especializar-se numa ou noutra.
- Compatibilidade. Dois vidros unidos numa única peça têm de apresentar uma expansão térmica compatível. O vidro de borossilicato e o vidro macio não podem ser unidos diretamente, e uma junção incompatível racha à medida que arrefece. Um detalhe colorido, um efeito marmorizado decorativo ou uma peça de substituição no sistema de vidro errado representam um risco de falha, não uma questão estética.
Pergunte a cada fornecedor qual o sistema de vidro utilizado em cada SKU e qual a cor do vidro utilizada nos corpos de borossilicato.
Como cada processo se reflete nas funcionalidades reais do produto
As páginas dos produtos podem indicar quais as características que são práticas de fabricar com maçarico. As especificações abaixo provêm das fichas de produto do site Buy EG Glass; as implicações em termos de processo são inferências, uma vez que as páginas não especificam como cada SKU é fabricado. Sempre que uma página descreve um elemento soprado à mão ou feito à mão, isso é indicado.
Equipamentos compactos de peça única
As plataformas de pequena dimensão concentram a mão-de-obra em poucas juntas. A Mini-rig de uma peça, com duas cornetas, de 4,1 polegadas tem um peso de 88 g, e o conjunto de borossilicato de peça única com abas Mede 3,9 polegadas e pesa 76 g. Um número reduzido de juntas implica menos trabalho acumulado, mas os chifres e as asas são elementos aplicados. Verifique como cada elemento está fundido e se a junção tem a mesma espessura que a parede circundante.
Percoladores e conjuntos internos
A difusão interna é onde a técnica do lampwork se revela com maior destaque. A Bubbler com matriz de percussão de 11 polegadas pesa 825 g com uma junta de 14 mm, e o equipamento de percussão com árvore de pescoço curvado Tem 8,5 polegadas e pesa 457 g. Cada perc é um conjunto de juntas seladas no interior do corpo. Pergunte como são inspecionadas as aberturas (fendas ou orifícios) e se o perc está soldado de forma limpa à parede ou se deixa concentrações de tensão.
Elementos interiores e superiores esculpidos
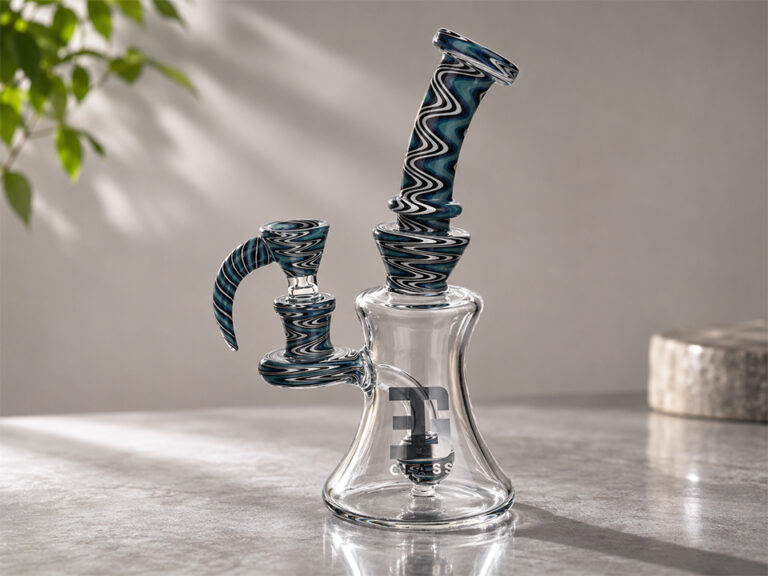
O dab rig com corpo curvo em forma de cacto descreve um centro de mesa artesanal em forma de cacto, colocado dentro da câmara. O Rig para dab de 8,5 polegadas com uma estatueta no interior utiliza um conceito semelhante de figura fechada. O mini-dab rig com cabeça de polvo descreve um topo em forma de polvo soprado à mão. As figuras em destaque merecem uma análise minuciosa neste grupo: um elemento sólido e pesado no interior de uma camada mais fina cria uma espessura irregular, e o recozimento tem de ser adaptado à secção mais pesada.
Corpos de proveta e de tubo reto
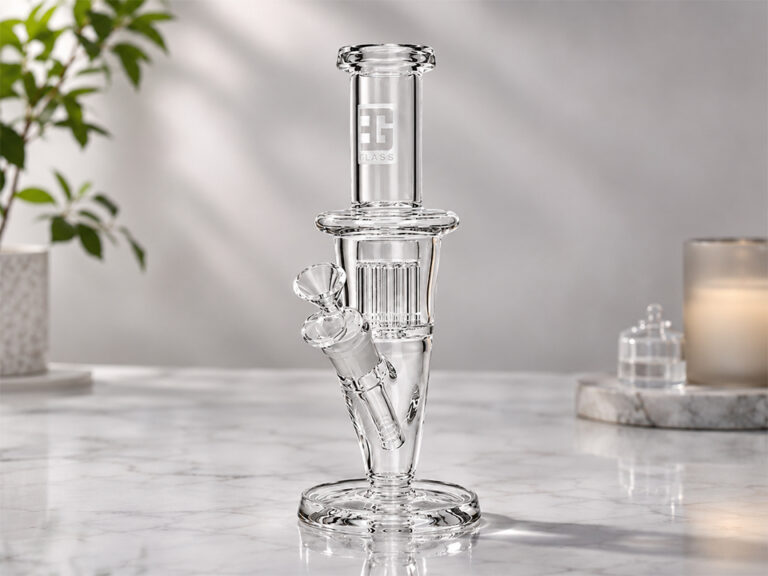
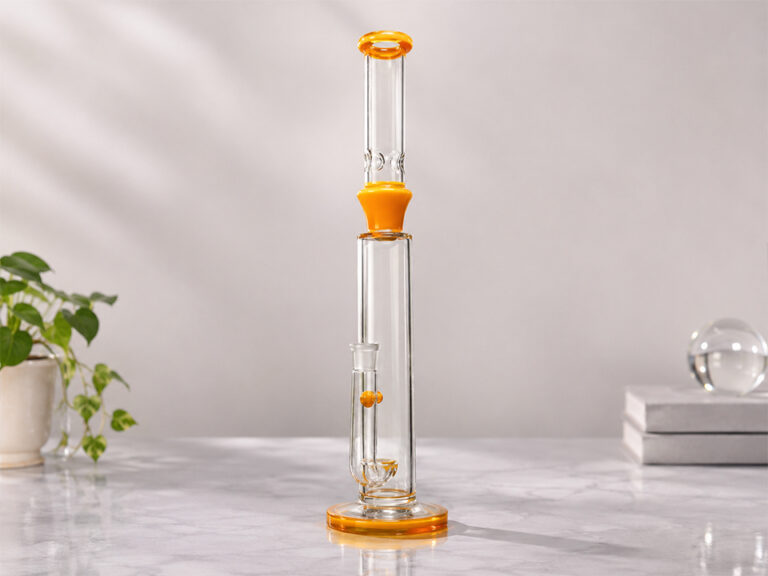
Os corpos simples revelam a qualidade do processo através da espessura das paredes e da simetria. O Bongo em forma de copo de diamante de 14 polegadas é uma das poucas listagens que indica uma espessura de 7 mm, juntamente com 990 g e um tubo de descida de 18 mm com um cão de 14 mm. O Tubo reto com 12 polegadas de espessura pesa 928 g com o mesmo emparelhamento de juntas. Ambos apresentam um formato simples, de paredes espessas, em que a espessura indicada proporciona ao pedido de cotação um valor de referência mensurável.
Cor e tratamento da superfície
A cor influencia a decisão. A bongo em forma de copo de precipitação indica um acabamento fumado com 7,5 polegadas e 300 g. O acabamento fumado e outras técnicas de coloração podem produzir resultados únicos de peça para peça, pelo que uma referência de cor requer uma amostra aprovada e um intervalo de tolerância acordado, e não apenas uma única fotografia.
Juntas e acessórios
O ajuste por junta de superfície é, por si só, um parâmetro de qualidade. O cuba e válvula de bongo com cabo em forma de templo indica uma junta de 14 mm. Uma corrediça com dimensões ligeiramente fora do padrão não encaixará numa junta fêmea de 14 mm, independentemente da qualidade da decoração; por isso, experimente os acessórios nos corpos com os quais são fornecidos.
O que as especificações indicadas podem e não podem revelar
| Lista | Altura indicada | Peso indicado | Característica descrita na página | Confirmar junto do fornecedor |
|---|---|---|---|---|
| Bongo tipo copo EG-09 | 14 em | 990 g | Espessura indicada de 7 mm | Como se mede a espessura e qual é o seu intervalo permitido |
| Tubo reto ES2260 | 12 polegadas | 928 g | Paredes grossas, tubo de descida difusor | Uniformidade do corte, alinhamento das juntas |
| Bubbler de perc com matriz ES2233 | 11 polegadas | 825 g | Matriz perc | Qualidade da fusão PERC, inspeção de tensões |
| Equipamento para cactos EG-65 | 9,8 polegadas | 742 g | Centro de mesa artesanal com cactos | Ciclo de recozimento para espessuras variáveis |
| Equipamento para pesca de polvo EG-80 mini | 5,3 polegadas | 268 g | Top com polvo, soprado à mão | Resistência da fixação, variação de cor |
| Copo de vidro fumado EG-76 | 7,5 polegadas | 300 g | Acabamento fumado | Amostra de cor aprovada e tolerância |
O peso indicado refere-se à peça acabada. Este valor aumenta com o diâmetro do tubo, o tamanho da base e os percussores, bem como com a espessura da parede, pelo que não pode substituir uma espessura especificada ou um intervalo de peso acordado.
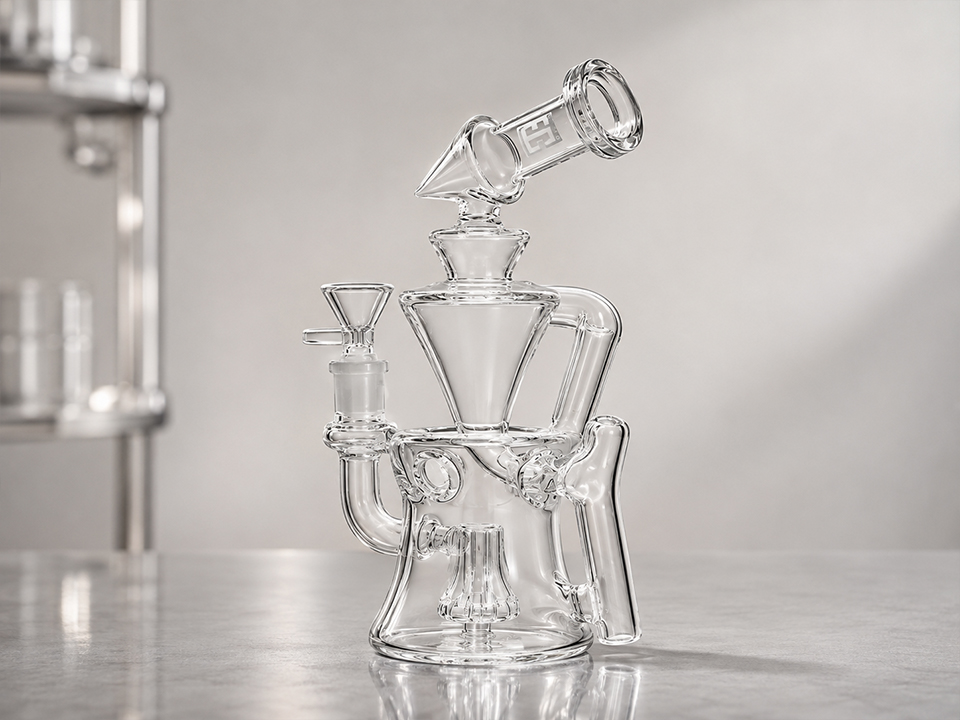
Recozimento e tensão: a verificação mais importante
O recozimento é importante em ambos os processos. A referência sobre o sopro de vidro explica que o vidro arrefecido naturalmente retém tensões e pode partir-se dias ou semanas mais tarde, e a referência sobre o trabalho com lâmpada indica que o aquecimento localizado gera grandes tensões em torno de cada junção e curva. O borossilicato trabalhado com maçarico é normalmente mantido próximo do seu ponto de recozimento, cerca de 560 °C de acordo com os dados da DURAN da SCHOTT, e arrefecido lentamente.
Três variáveis determinam se uma peça foi recozida de forma segura:
- Secção mais espessa. A duração do ciclo depende da parte mais pesada. Um corpo de paredes finas com um elemento decorativo maciço faz com que toda a peça entre no ciclo longo.
- Tempo de manutenção e taxa de arrefecimento. As peças mais espessas requerem tempos de manutenção mais longos e aumentos de temperatura mais lentos; por isso, os ciclos mais curtos são a causa da tensão residual.
- Contagem de articulações. Cada junta fundida gera uma tensão local que um ciclo adequado deve aliviar.
A tensão residual pode provocar a falha de uma peça sem aviso prévio, muito tempo depois de esta ter sido aprovada numa verificação visual. Pergunte aos fornecedores se as peças acabadas são verificadas sob luz polarizada, qual a proporção inspecionada e qual é a regra de rejeição. Solicite a resposta por escrito e teste-a na fase de amostragem.
O que determina os custos em cada processo?
A lógica de custos difere o suficiente para afetar a estrutura do seu orçamento. A referência ao trabalho com lâmpada descreve esta técnica como trabalho qualificado sem utilização de ferramentas, pelo que o custo por peça permanece essencialmente constante à medida que o volume aumenta e cada junta é paga separadamente. A referência sobre o sopro de vidro descreve o sopro manual como trabalho especializado acrescido da energia do forno, uma vez que este funciona continuamente, e a produção com moldes como um negócio baseado em ferramentas e volume. Situa o sopro manual entre cerca de uma a algumas mil peças e a moldagem à máquina em centenas de milhares ou mais. Estes são valores gerais relativos ao processo, não específicos para cachimbos.
Para quem compra um cachimbo ou um kit de fumagem, as consequências práticas são:
- A complexidade traduz-se em horas de trabalho na bancada. Um equipamento com dois percussores e uma escultura aplicada implica mais trabalho do que um tubo reto simples, e um defeito detetado numa fase avançada da construção desperdiça todo o trabalho realizado até então.
- As encomendas repetidas não ficam automaticamente mais baratas. Ao contrário dos produtos moldados, não há ferramentas cujo custo tenha de ser amortizado. As poupanças resultam da padronização dos desenhos, do menor número de juntas e do recozimento em lote.
- Os moldes ajudam a garantir a uniformidade das formas simples. Um percurso moldado ou semiautomatizado pode ser adequado para uma forma simples e de grande volume, mas não é a melhor opção para uma montagem com perfuração interna.
Exemplo ilustrativo, não é um caso real: um comprador que encomende 500 tubos retos simples de 12 polegadas e 500 estruturas com decoração elaborada não deve esperar a mesma curva de preço unitário. Os tubos retos podem estar sujeitos a acessórios padronizados e séries de produção maiores, enquanto as estruturas decoradas variam principalmente em função das horas de trabalho na bancada.
Será que «feito à mão» significa sempre «melhor»?
Não necessariamente. Uma etiqueta feita à mão indica como uma peça foi moldada, não a qualidade do trabalho. Notas da Tako Glass que a produção de tanto vidro funcional, incluindo a produção industrial de baixo custo, envolve um trabalho manual considerável, e que as diferenças significativas residem na qualidade da construção, nos materiais e no acabamento. Mesmo os artesãos mais cuidadosos produzem pequenas variações na altura, na forma do bocal e na posição das juntas.
Para os compradores, isto faz com que a questão passe de “é feito à mão?” para “que tipo de variação é aceitável e como é medida?”. Isto é especialmente importante nas encomendas em grande volume, em que os clientes retalhistas esperam produtos idênticos. No caso de algumas peças de coleção, a variação pode fazer parte do seu encanto.
Como escolher o processo certo para a sua gama
- Escolha borossilicato trabalhado com maçarico para peças com percoladores, várias juntas, peças internas, detalhes minuciosos ou em que a resistência ao choque térmico seja importante para o utilizador.
- Considere o vidro macio moldado ou fabricado em forno para formas simples e mais arredondadas com caráter decorativo, em que é aceitável uma menor tolerância ao calor e o produto não se destina a ser aquecido com chama. Certifique-se de que o tipo de vidro está indicado no produto e na embalagem.
- Evite designs com vidros de diferentes tipos a menos que o fornecedor possa comprovar que a expansão corresponde à prevista.
- Adequar o processo ao padrão da encomenda. As encomendas frequentes de pequenas quantidades com SKUs variados são adequadas para o trabalho com vidro soprado. A produção de poucos modelos em volumes muito elevados pode justificar o recurso a moldes.
As regras comerciais variam consoante o mercado. Verifique os requisitos locais de importação e venda de acessórios para fumadores antes de definir a gama de produtos.
O que devem os compradores especificar antes de solicitar um orçamento?
Um pedido de cotação preciso distingue os fornecedores sérios dos pouco claros e reduz o risco de litígios posteriores. Inclua:
- Tipo de vidro e classe de expansão, tais como o borossilicato 3.3, com o sistema de vidro colorido indicado.
- Dimensões com intervalos permitidos: altura, diâmetro exterior do tubo, diâmetro da base e espessura da parede.
- Dimensões e ajuste das juntas, por exemplo, 14 mm ou 18 mm, além dos acessórios que cada corpo deve poder acomodar.
- Intervalo de peso por SKU, como verificação secundária.
- Lista de funcionalidades: tipo percolador, chifres, asas, figuras fechadas, trabalho com fumagem ou a cores.
- Requisitos de recozimento e inspeção: confirmação do recozimento em forno e verificações com luz polarizada.
- Aprovação da amostra: referências de cor e acabamento aprovadas antes da produção.
- Dados da encomenda: quantidade por SKU e cor, quantidade mínima de encomenda (MOQ), prazo de entrega e mercado-alvo.
- Embalagem: proteção interna, expectativas relativas à queda das caixas e condições das reclamações por quebra.
Prepare esta lista antes de pedir um orçamento. É muito mais fácil comparar orçamentos quando todos os fornecedores apresentam preços para especificações idênticas.
Perguntas mais frequentes
O trabalho com lampara é o mesmo que o sopro de vidro?
Não é bem assim. O trabalho com maçarico consiste em moldar varas e tubos pré-fabricados com um maçarico, enquanto o sopro de vidro em forno consiste em recolher vidro fundido com um soprador. Ambos são métodos de trabalho com vidro quente e ambos requerem recozimento, mas o material de partida, o equipamento e os produtos típicos diferem.
Por que razão a maioria dos tubos de borossilicato é trabalhada com maçarico?
Os tubos e hastes de borossilicato estão disponíveis em stock, e o maçarico permite um controlo local para juntas, percoladores e pequenos detalhes. A baixa expansão térmica do borossilicato permite-lhe, além disso, resistir ao calor do maçarico e aos choques térmicos durante a utilização.
É possível combinar vidro borossilicato e vidro macio numa única peça?
Não diretamente. A sua expansão térmica difere o suficiente para que uma junta direta acumule tensão à medida que arrefece e acabe por rachar. A união destes elementos requer uma vedação graduada, pelo que os compradores devem perguntar que tipo de vidro é utilizado em cada elemento decorativo.
Uma parede mais espessa significa sempre que a peça de vidro é mais resistente?
Não. A espessura geralmente aumenta a resistência ao impacto, mas as secções espessas e finas que arrefecem a ritmos diferentes criam tensões, e as peças pesadas requerem um recozimento mais prolongado. Paredes uniformes, juntas bem executadas e um ciclo de recozimento adequado são tão importantes quanto o valor da espessura.
Como posso verificar se uma peça de vidro foi devidamente recozida?
A inspeção por luz polarizada é um método comum para detetar tensões residuais, embora uma verificação adequada exija pessoal qualificado e um critério de rejeição definido. Informe-se junto dos fornecedores sobre o método de inspeção, a taxa de amostragem e a regra de rejeição, e verifique esses aspetos durante a amostragem.
O trabalho com lâmpada é mais barato do que a produção em forno?
Depende do volume e do design. O trabalho com vidro a chama não requer ferramentas, pelo que o custo unitário mantém-se praticamente estável e aumenta com a complexidade. A produção com moldes pode reduzir o custo unitário para formas simples e de grande volume, mas requer investimento em ferramentas e uma procura consistente.