Livraison gratuite aux États-Unis pour toute commande supérieure à $50
Traitement au chalumeau ou au four : choisir la bonne technique
Pour les pipes, bongs et dab rigs en borosilicate, le travail au chalumeau est le procédé de fabrication habituel. Ces produits sont fabriqués à partir de tubes et de tiges préfabriqués à l'aide d'un chalumeau, les raccords, percolateurs et éléments décoratifs étant ajoutés un à un. Le soufflage au four, où le verre est prélevé à partir d’une masse fondue, convient à un éventail plus restreint de formes et est plus souvent associé au verre tendre. L’appellation du procédé importe moins que ce qu’elle implique en termes de type de verre, d’épaisseur de paroi, de qualité des joints, de recuit, de coût unitaire et de reproductibilité. Ce guide explique la différence entre le verre travaillé au chalumeau et le verre de four, montre comment chaque procédé se traduit dans les caractéristiques réelles des produits, et répertorie ce que les acheteurs en gros, les importateurs et les responsables de marques de distributeur doivent préciser et vérifier avant de valider un cycle de production.
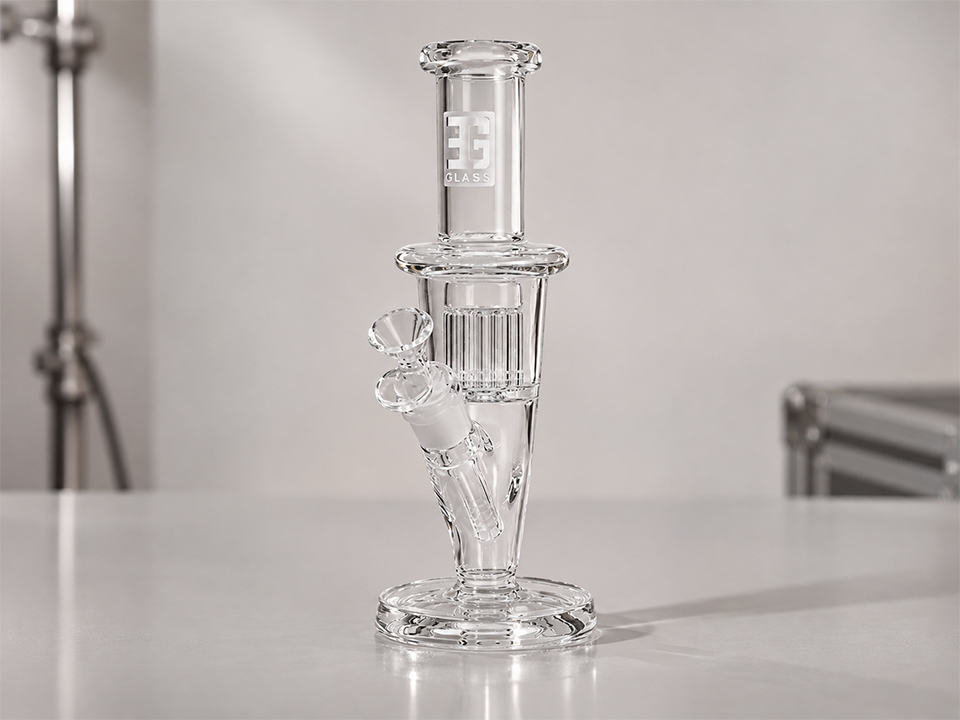
Quelle est la différence entre le verre travaillé au chalumeau et le verre fondu au four ?
Le travail au chalumeau, également appelé « flameworking » ou « torchwork », consiste à ramollir des baguettes et des tubes de verre industriels à l'aide d'un chalumeau de table, puis à les façonner à la main. Seule une zone localisée est chauffée à un moment donné, de sorte que le reste de la pièce reste rigide. Le soufflage du verre au four fonctionne différemment : l'artisan plonge une canne de soufflage dans un four, prélève une quantité de verre en fusion et façonne l'ensemble de la masse en une seule fois. Référence sur le travail au chalumeau dans les ’ Procédés de fabrication » décrit la première méthode, ainsi que sa référence sur le soufflage du verre décrit le second.
Il y a un aspect qui passe souvent inaperçu dans cette comparaison. Le four intervient bel et bien dans le travail au chalumeau, mais en amont : les tubes et les baguettes en borosilicate sont fabriqués en série. La question “ travail au chalumeau ou au four ” porte donc sur le lieu où s'effectue le façonnage, et non sur le fait de savoir si le verre a été en contact avec un four.
| Facteur | Travail au chalumeau | Soufflage du verre au four (atelier de soufflage) |
|---|---|---|
| Matière première | Tubes et barres préfabriqués | Verre fondu prélevé dans un four |
| Source de chaleur | Torche d'établi, chauffage localisé | Four à passage continu avec chambre de réchauffage |
| Verre généralement utilisé pour la fabrication d'accessoires de fumer en verre | Borosilicate, y compris le borosilicate coloré | Le plus souvent, du verre tendre, tel que le verre sodocalcique |
| Convient à | Assemblages en plusieurs pièces : tiges d'inhalation, percolateurs, raccords, petits détails sculptés | Formes plus arrondies et plus épaisses, à plis simples ; répétition obtenue par soufflage en moule |
| Outillage | Aucun pour le travail manuel | Intervention manuelle minimale ; jeux de moules pour les formes répétitives |
| Comportement des coûts | Main-d'œuvre qualifiée ; chaque assemblage prend du temps | Coût énergétique du four fixe et main-d'œuvre de l'équipe |
| Répétabilité | Cela dépend de la compétence de l'opérateur, des gabarits et du contrôle qualité | Les moules contribuent à assurer l'uniformité de la texture ; la répartition sur les parois reste un résultat du processus. |
| Recuit | Obligatoire : cycle de four adapté à la section la plus épaisse | Obligatoire : cycle de recuit adapté à la section la plus épaisse |
Ce tableau présente une comparaison qualitative tirée des références mentionnées ci-dessus concernant les processus ; il ne s'agit pas de données chiffrées fournies par les fournisseurs. Chaque usine combine différentes méthodes.
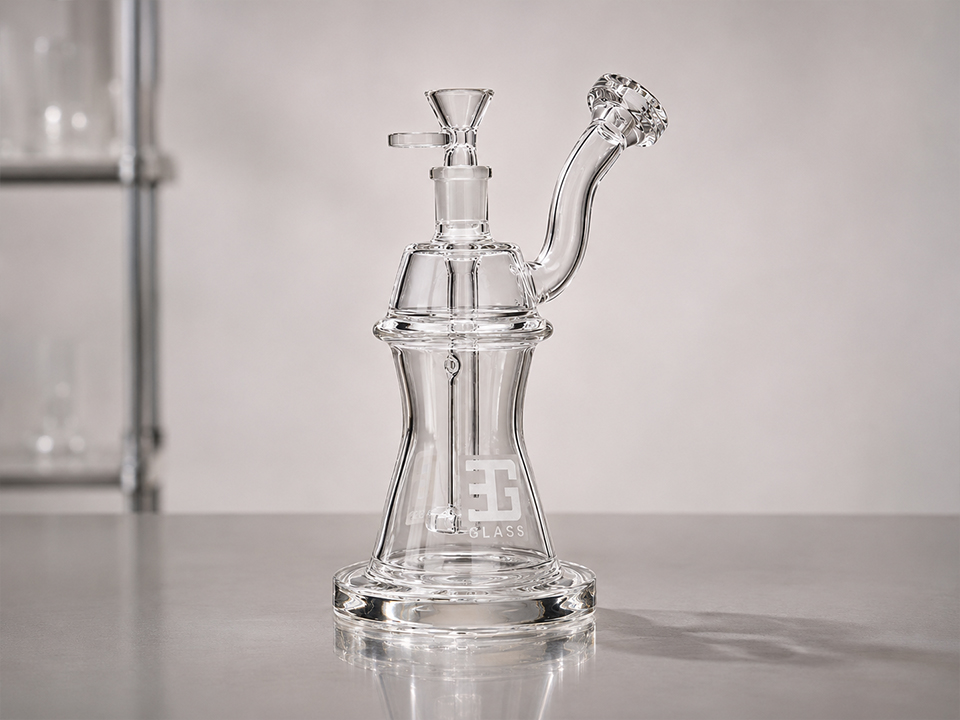
Pourquoi le type de verre est plus important que l'étiquette indiquant le procédé de fabrication
Le procédé et le verre sont indissociables. Caractéristiques techniques des tubes en borosilicate 3.3 « DURAN » de SCHOTT indique un coefficient de dilatation thermique linéaire moyen de 3,3 × 10⁻⁶ K⁻¹, un point de recuit de 560 °C, un point de ramollissement de 825 °C et un point de travail de 1 260 °C. D’après l’ouvrage de référence sur le travail au chalumeau cité ci-dessus, ce coefficient de dilatation représente environ un tiers de celui du verre sodocalcique, ce qui explique pourquoi le borosilicate résiste à la chaleur localisée du chalumeau et aux chocs thermiques en service.
Deux conséquences sont importantes pour les acheteurs :
- Température de fonctionnement. Le point de travail du borosilicate, à 1 260 °C, se situe au-dessus de la plage de travail d'environ 870 à 1 100 °C indiquée pour le travail à chaud du verre sodocalcique. Les sources définissent ces chiffres différemment ; il convient donc de considérer cette comparaison comme indicative. Ces deux familles de verres se situent dans des plages de températures différentes, ce qui explique en partie pourquoi les ateliers ont tendance à se spécialiser dans l’une ou l’autre.
- Compatibilité. Deux verres assemblés en une seule pièce doivent présenter un coefficient de dilatation identique. Le verre borosilicaté et le verre tendre ne peuvent pas être assemblés directement ; un assemblage dont les coefficients de dilatation ne correspondent pas se fissure en refroidissant. Une touche de couleur, un effet marbré décoratif ou une pièce de rechange fabriquée dans un type de verre incompatible constituent un risque de défaillance, et non un simple problème esthétique.
Demandez à chaque fournisseur quel type de verre est utilisé pour chaque référence, et quelle couleur de verre est employée pour les corps en borosilicate.
Comment chaque processus se traduit dans les fonctionnalités réelles du produit
Les pages produits peuvent indiquer quelles caractéristiques se prêtent à la fabrication au chalumeau. Les spécifications ci-dessous sont tirées des fiches produits du site Buy EG Glass ; les implications en termes de processus sont des déductions, car les pages ne précisent pas comment chaque référence est fabriquée. Lorsqu'une page décrit un élément soufflé à la main ou fabriqué à la main, cela est indiqué.
Montages compacts en une seule pièce
Les petites installations concentrent la main-d'œuvre sur un petit nombre de joints. Le Mini-rig monobloc à double cornet de 4,1 pouces pèse 88 g, et le monture monobloc en borosilicate à ailettes Il mesure 3,9 pouces et pèse 76 g. Moins il y a de joints, moins le travail cumulé est important, mais les cornes et les ailes sont des éléments rapportés. Vérifiez comment chaque pièce rapportée est soudée et si la jonction a la même épaisseur que la paroi environnante.
Percolateurs et ensembles internes
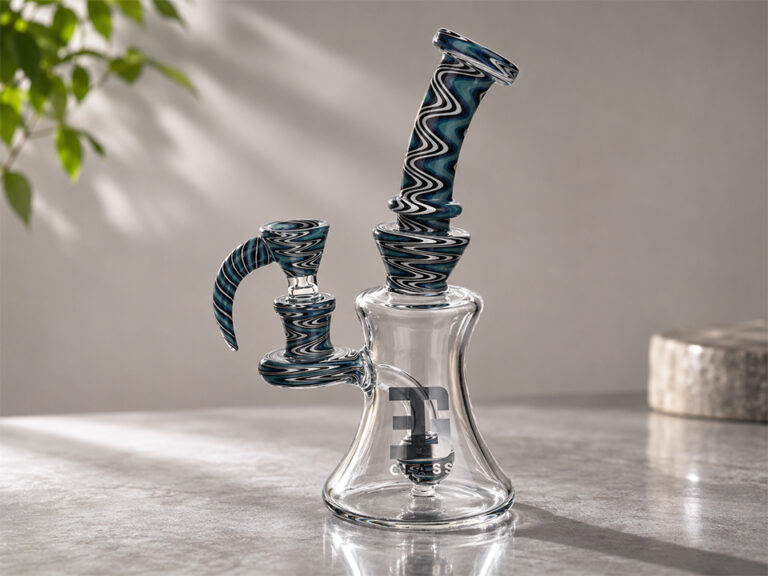
C'est dans la diffusion interne que le savoir-faire du travail au chalumeau s'exprime le mieux. La Bubbler à matrice perc de 11 pouces pèse 825 g avec un joint de 14 mm, et le installation de percussion sur arbre à col courbé Mesure 8,5 pouces et pèse 457 g. Chaque perc est constitué d’un ensemble de raccords étanches à l’intérieur du corps. Renseignez-vous sur la manière dont les fentes ou les orifices sont contrôlés, et demandez si le perc est soudé proprement à la paroi ou s’il génère des concentrations de contraintes.
Éléments intérieurs et supérieurs sculptés
Le Dab rig « Cactus » à corps incurvé décrit un centre de table en forme de cactus, fabriqué à la main, placé à l'intérieur de la chambre. Le Rig à dab de 8,5 pouces avec une figurine à l'intérieur utilise un concept similaire de figure fermée. Le mini-dab rig en forme de tête de pieuvre décrit une toupie en forme de pieuvre soufflée à la main. Les pièces fermées méritent une attention toute particulière dans cette série : un élément massif et solide à l'intérieur d'une coque plus fine crée une épaisseur irrégulière, et le recuit doit être adapté à la partie la plus épaisse.
Corps de bécher et de tube droit
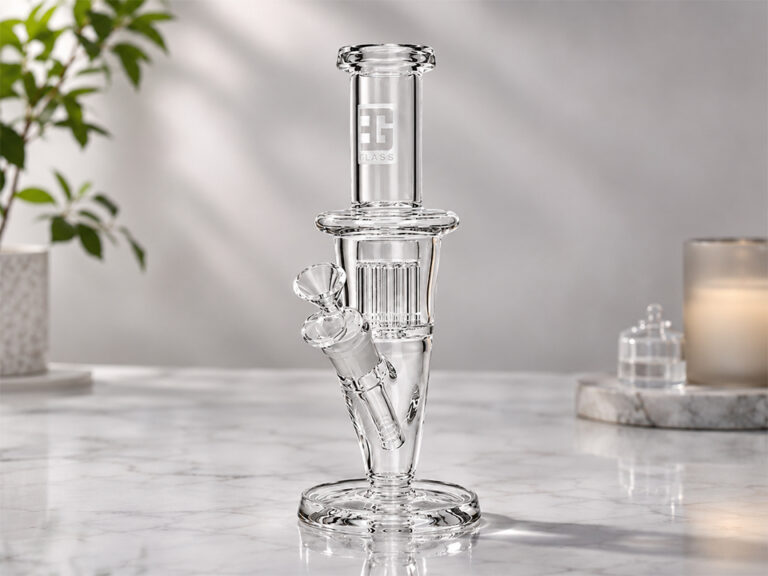
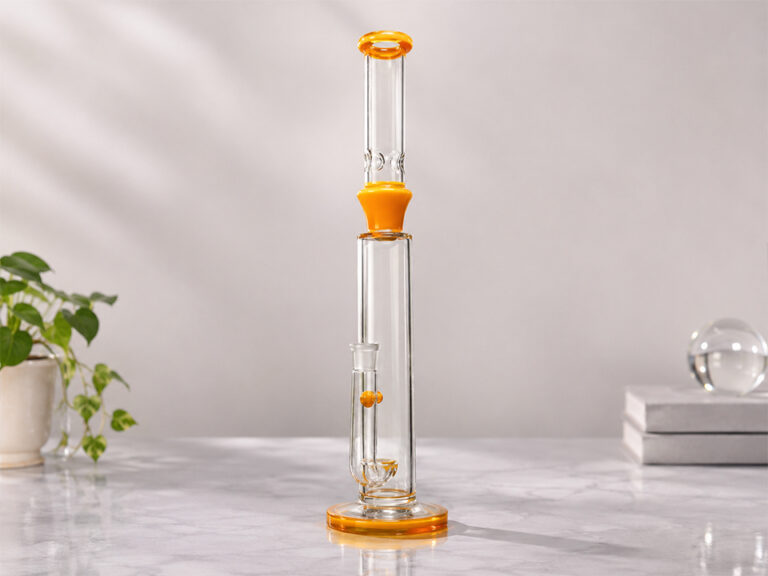
Les corps simples permettent d'évaluer la qualité du processus grâce à l'épaisseur de paroi et à la symétrie. Le Bong en forme de bécher en diamant de 14 pouces est l'une des rares annonces à préciser une épaisseur, 7 mm, ainsi qu'un poids de 990 g et un tube plongeur de 18 mm avec un bol de 14 mm. Le Tube droit de 12 pouces d'épaisseur affiche un poids de 928 g avec le même assemblage. Les deux modèles présentent une forme simple à parois épaisses, où l'épaisseur indiquée fournit à une demande de devis un critère mesurable.
Couleur et traitement de surface
La couleur influence la décision. Le bong en bécher fumé indique une finition fumée de 7,5 pouces et 300 g. La technique de fumage, tout comme d'autres techniques de coloration, peut donner lieu à des résultats uniques d'une pièce à l'autre ; c'est pourquoi une référence de couleur nécessite un échantillon validé et une plage de tolérance convenue, et non une simple photographie.
Raccords et accessoires
L'ajustement des joints au sol constitue un critère de qualité à part entière. Le bol et coulisseau de bong à poignée en forme de temple indique un raccord de 14 mm. Une glissière dont les dimensions sont légèrement hors tolérance ne s'emboîtera pas dans un raccord femelle de 14 mm, quelle que soit la qualité de la décoration ; il est donc recommandé de vérifier l'ajustement des accessoires sur les corps avec lesquels ils sont livrés.
Ce que les caractéristiques techniques indiquées peuvent et ne peuvent pas vous révéler
| Liste | Taille indiquée | Poids indiqué | Fonctionnalité décrite à la page | Vérifier auprès du fournisseur |
|---|---|---|---|---|
| Bong en verre de type EG-09 | 14 en | 990 g | Épaisseur indiquée : 7 mm | Comment mesure-t-on l'épaisseur et quelle est sa plage admissible ? |
| Tube droit ES2260 | 12 pouces | 928 g | Parois épaisses, tube de descente à diffusion | Uniformité des fentes, alignement des joints |
| Diffuseur à bulles matriciel ES2233 | 11 pouces | 825 g | Matrice perc | Qualité de la fusion par Perc, contrôle des contraintes |
| Montage pour cactus EG-65 | 9,8 pouces | 742 g | Centre de table « cactus » fait main | Cycle de recuit pour des épaisseurs mixtes |
| Montage « mini-pieuvre » EG-80 | 5,3 pouces | 268 g | Soupir à forme de pieuvre, soufflé à la main | Adhérence, variations de couleur |
| Bécher fumé EG-76 | 7,5 pouces | 300 g | Finition fumée | Échantillon de couleur validé et tolérance |
Le poids indiqué correspond à celui de la pièce finie. Il augmente en fonction du diamètre du tube, de la taille de la base et des percs, ainsi que de l'épaisseur de la paroi ; il ne peut donc pas se substituer à une épaisseur spécifiée ou à une fourchette de poids convenue.
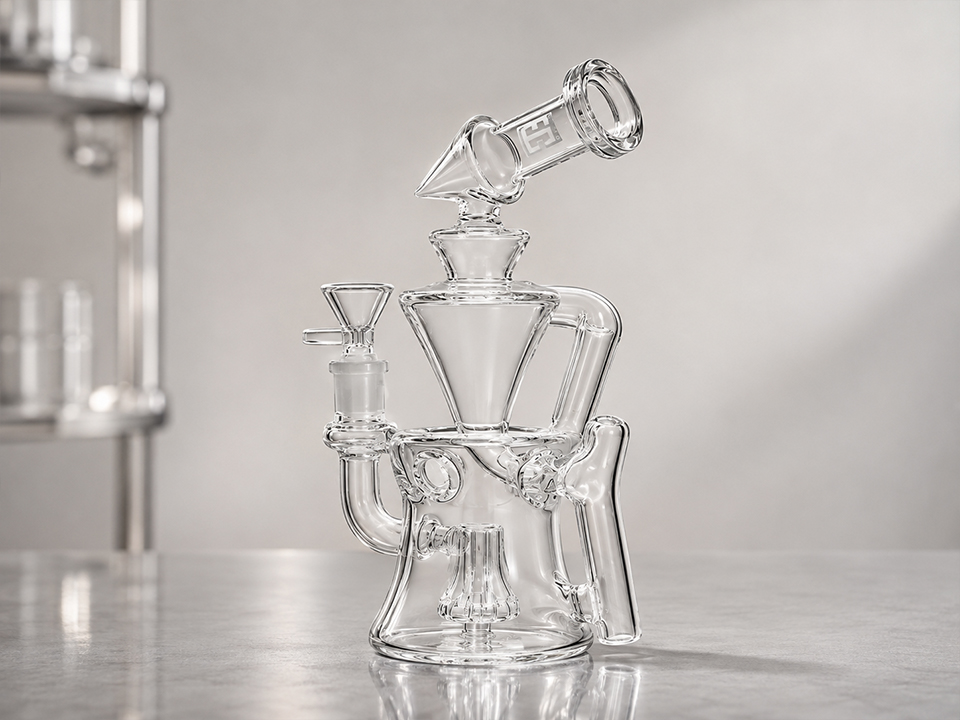
Recuit et contraintes : le contrôle le plus important
Le recuit est important pour ces deux procédés. Le guide sur le soufflage du verre explique que le verre refroidi librement accumule des contraintes et peut se briser de manière inopinée plusieurs jours, voire plusieurs semaines plus tard, tandis que le guide sur le travail au chalumeau précise que le chauffage localisé génère d’importantes contraintes au niveau de chaque joint et de chaque courbure. Le verre borosilicaté travaillé au chalumeau est généralement maintenu proche de son point de recuit, soit environ 560 °C selon les données DURAN de SCHOTT, puis refroidi lentement.
Trois variables déterminent si une pièce a été recuite correctement :
- La partie la plus épaisse. La durée du cycle dépend de la partie la plus lourde. Un corps à parois fines comportant un élément décoratif massif fait entrer l'ensemble de la pièce dans le cycle long.
- Temps de maintien et vitesse de refroidissement. Les pièces plus épaisses nécessitent des temps de maintien plus longs et des augmentations de température plus progressives ; ce sont donc les cycles raccourcis qui sont à l'origine des contraintes résiduelles.
- Nombre d'articulations. Chaque joint soudé génère une contrainte locale qu’un cycle approprié doit permettre de relâcher.
Les contraintes résiduelles peuvent entraîner la défaillance d'une pièce sans signe avant-coureur, bien après qu'elle a passé avec succès un contrôle visuel. Demandez aux fournisseurs si les pièces finies sont contrôlées à la lumière polarisée, quel pourcentage est inspecté et quels sont les critères de rejet. Demandez une réponse par écrit et vérifiez-la lors de la phase d'échantillonnage.
Quels sont les facteurs qui déterminent le coût de chaque processus ?
La logique de calcul des coûts diffère suffisamment pour avoir une incidence sur la structure de votre devis. La référence sur le travail au chalumeau décrit cette technique comme un travail qualifié ne nécessitant pas d’outillage ; le coût unitaire reste donc pratiquement constant à mesure que le volume augmente, et chaque joint est facturé séparément. Le guide sur le soufflage du verre décrit le soufflage artisanal comme un travail qualifié auquel s’ajoute l’énergie du four, car celui-ci fonctionne en continu, tandis que la production à l’aide de moules est considérée comme une activité reposant sur l’outillage et le volume. Il situe le soufflage artisanal à environ un à quelques milliers de pièces et le formage à la machine à des centaines de milliers de pièces ou plus. Il s’agit là de chiffres généraux relatifs aux procédés, et non de chiffres spécifiques aux pipes.
Pour un acheteur de tuyaux ou d'installations de forage, les conséquences concrètes sont les suivantes :
- La complexité se traduit par des heures de travail en atelier. La fabrication d'un dispositif comportant deux percs et une sculpture intégrée nécessite plus de main-d'œuvre qu'un simple tube droit, et un défaut survenant à un stade avancé de la fabrication réduit à néant tout le travail effectué auparavant.
- Les commandes répétées ne bénéficient pas automatiquement d'une réduction. Contrairement aux pièces moulées, il n'y a pas de outillage à amortir. Les économies proviennent de la standardisation des conceptions, de la réduction du nombre de joints et du recuit par lots.
- Les moules permettent d'obtenir des formes simples et homogènes. Un parcours moulé ou semi-automatisé peut convenir à une forme simple produite en grande série, mais il n'est pas adapté à un assemblage avec perçage interne.
Exemple à titre illustratif, et non un cas réel : un acheteur commandant 500 tubes droits simples de 12 pouces et 500 structures fortement décorées ne doit pas s'attendre à une courbe de prix unitaire identique. Les tubes droits peuvent être soumis à des tarifs standardisés et à des séries de production plus importantes, tandis que les structures décorées dépendent principalement du nombre d'heures de travail à l'atelier.
Le fait main est-il toujours synonyme de meilleure qualité ?
Pas forcément. Une étiquette faite à la main indique comment une pièce a été façonnée, pas si elle est bien faite. Notes de Tako Glass que la fabrication de ce type de verre fonctionnel, y compris la production industrielle à bas prix, implique un travail manuel considérable, et que les différences significatives résident dans la qualité de fabrication, les matériaux et les finitions. Même les artisans les plus minutieux produisent de légères variations au niveau de la hauteur, de la forme de l'embouchure et de la position des joints.
Pour les acheteurs, la question ne se pose plus ainsi : “ Est-ce fait main ? ”, mais plutôt : “ Quelles variations sont acceptables, et comment sont-elles évaluées ? ”. C'est particulièrement important dans le cas des commandes en grande quantité, où les clients au détail s'attendent à des produits identiques. En revanche, pour quelques pièces de collection, ces variations peuvent faire partie de leur charme.
Comment choisir le procédé adapté à votre gamme de produits
- Choisissez du borosilicate façonné au chalumeau pour les pièces comportant des percolateurs, plusieurs raccords, des pièces internes, des détails fins, ou lorsque la résistance aux chocs thermiques est importante pour l'utilisateur.
- Envisagez le verre souple moulé ou fabriqué au four pour des formes simples et arrondies mettant l'accent sur l'aspect décoratif, lorsque la tolérance à la chaleur est moindre et que le produit n'est pas destiné à être chauffé à la flamme. Vérifiez que le type de verre est indiqué sur le produit et sur l'emballage.
- Évitez les modèles à verres de différentes tailles à moins que le fournisseur ne puisse justifier d'une dilatation correspondante.
- Adaptez le processus au modèle de commande. Les commandes fréquentes de petites quantités de références variées conviennent bien à la fabrication artisanale au chalumeau. Seuls quelques modèles produits en très grandes quantités peuvent justifier la fabrication de moules.
Les règles commerciales varient selon les marchés. Vérifiez les exigences locales en matière d'importation et de vente d'accessoires pour fumeurs avant de finaliser votre gamme.
Que doivent préciser les acheteurs avant de demander un devis ?
Un appel d'offres précis permet de distinguer les fournisseurs sérieux de ceux qui manquent de précision et réduit le risque de litige ultérieur. Veillez à inclure :
- Type de verre et classe de dilatation, comme le borosilicate 3.3, avec le système de couleur du verre indiqué.
- Dimensions avec plages admissibles : hauteur, diamètre extérieur du tube, diamètre de la base et épaisseur de paroi.
- Dimensions et ajustement des joints, par exemple 14 mm ou 18 mm, ainsi que les accessoires que chaque boîtier doit pouvoir accueillir.
- Fourchette de poids par référence, à titre de contrôle supplémentaire.
- Liste des fonctionnalités : type « percolateur », cornes, ailes, figures en relief, travail au fumé ou en couleur.
- Exigences en matière de recuit et de contrôle : Vérification du recuit au four et contrôles à la lumière polarisée.
- Validation de l'échantillon : références de couleurs et de finitions validées avant la production.
- Données de la commande : quantité par référence et par couleur, quantité minimale de commande, délais de livraison et marché cible.
- Conditionnement : protection interne, prévisions concernant les chutes de cartons et conditions relatives aux réclamations pour casse.
Préparez cette liste avant de demander un devis. Il est beaucoup plus facile de comparer les devis lorsque tous les fournisseurs proposent des prix pour des caractéristiques techniques identiques.
Questions fréquemment posées
Le travail au chalumeau, c'est la même chose que le soufflage du verre ?
Pas tout à fait. Le travail au chalumeau consiste à façonner des baguettes et des tubes préfabriqués à l'aide d'un chalumeau, tandis que le soufflage au four consiste à rassembler du verre en fusion à l'aide d'une canne à souffler. Ces deux techniques font appel au verre chaud et nécessitent toutes deux un recuit, mais les matériaux de base, le matériel utilisé et les produits obtenus diffèrent.
Pourquoi la plupart des pipes en borosilicate sont-elles fabriquées au chalumeau ?
Les tubes et tiges en borosilicate sont disponibles en stock, et le chalumeau permet un contrôle précis pour la réalisation de joints, de percolateurs et de petits détails. La faible dilatation thermique du borosilicate lui permet également de résister à la chaleur du chalumeau et aux chocs thermiques en service.
Peut-on associer du verre borosilicaté et du verre tendre dans une même pièce ?
Pas directement. Leur dilatation thermique diffère suffisamment pour qu’un assemblage direct génère des contraintes lors du refroidissement et finisse par se fissurer. Leur assemblage nécessite un joint gradué ; les acheteurs doivent donc se renseigner sur le type de verre utilisé pour chaque élément décoratif.
Une paroi plus épaisse garantit-elle toujours une pièce en verre plus résistante ?
Non. L'épaisseur confère généralement une meilleure résistance aux chocs, mais les sections épaisses et fines qui refroidissent à des vitesses différentes génèrent des contraintes, et les pièces lourdes nécessitent un recuit plus long. L'uniformité des parois, la qualité des assemblages et un cycle de recuit adapté sont tout aussi importants que la valeur de l'épaisseur.
Comment puis-je vérifier si une pièce en verre a été correctement recuite ?
L'inspection par lumière polarisée est une méthode couramment utilisée pour détecter les contraintes résiduelles ; toutefois, pour garantir la fiabilité du contrôle, il est indispensable de disposer d'un personnel qualifié et de définir des critères de rejet précis. Renseignez-vous auprès des fournisseurs sur la méthode d'inspection, le taux d'échantillonnage et les critères de rejet, puis vérifiez ces éléments lors de l'échantillonnage.
Le travail au chalumeau est-il moins coûteux que la fabrication au four ?
Cela dépend du volume et de la conception. Le travail au chalumeau ne nécessitant pas d'outillage, le coût unitaire reste globalement stable et augmente avec la complexité. La production par moulage permet de réduire le coût unitaire pour des formes simples produites en grande série, mais nécessite un investissement en outillage et une demande régulière.