Envío gratuito en EE.UU. para pedidos superiores a $50
Vidrio trabajado con soplete frente a vidrio de horno: cómo elegir el proceso adecuado
En el caso de las pipas, los bongs y los dab rigs de borosilicato, el proceso de moldeado habitual es el trabajo con soplete. Estos productos se fabrican a partir de tubos y varillas prefabricados con un soplete, añadiéndose una a una las uniones, los percoladores y las piezas decorativas. El soplado de vidrio en horno, en el que el vidrio se recoge a partir de una masa fundida, se adapta a un conjunto más limitado de formas y se asocia con mayor frecuencia al vidrio blando. La denominación del proceso importa menos que lo que implica en cuanto al tipo de vidrio, el grosor de la pared, la calidad de las uniones, el recocido, el coste unitario y la repetibilidad. Esta guía explica la diferencia entre el vidrio elaborado con soplete y el vidrio de horno, muestra cómo se refleja cada proceso en las características reales de los productos y enumera lo que los compradores mayoristas, los importadores y los responsables de marcas propias deben especificar y verificar antes de aprobar una tirada de producción.
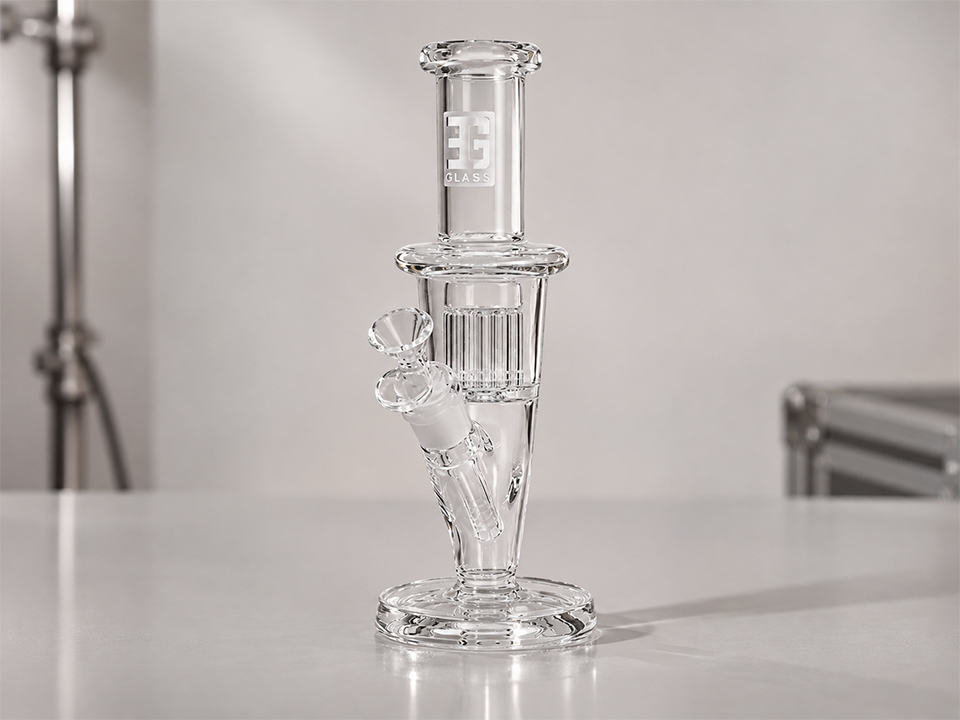
¿Cuál es la diferencia entre el vidrio trabajado con soplete y el vidrio de horno?
El trabajo con soplete, también conocido como «lampworking» o «torchwork», consiste en ablandar varillas y tubos de vidrio prefabricados con un soplete de banco y darles forma a mano. En cada momento solo se calienta una zona concreta, por lo que el resto de la pieza permanece rígida. El soplado de vidrio en horno funciona de forma diferente: el artesano sumerge una pipa de soplado en un horno, recoge una porción de vidrio fundido y da forma a toda la masa de una sola vez. Referencia sobre el trabajo con soplete de ’Manufacturing Processes» describe el primer método y su Referencia sobre el soplado de vidrio describe el segundo.
Hay un aspecto que a menudo se pasa por alto en esta comparación. En el trabajo con soplete se sigue utilizando un horno, pero en una fase previa: los tubos y varillas de borosilicato se fabrican en serie. Por lo tanto, la cuestión de “trabajo con soplete frente a horno” se refiere al lugar donde se lleva a cabo el moldeado, no a si el vidrio ha estado en contacto con un horno.
| Factor | Trabajos con soplete | Soplado de vidrio en horno (taller de soplado en caliente) |
|---|---|---|
| Material de partida | Tubos y varillas prefabricados | Vidrio fundido extraído de un horno |
| Fuente de calor | Soplete de banco, calor localizado | Horno de mantenimiento continuo con cámara de recalentamiento |
| Vidrio que se suele utilizar para fabricar pipas de cristal | Borosilicato, incluido el borosilicato coloreado | Lo más habitual es el vidrio blando, como el vidrio sodocálcico |
| Adecuado para | Conjuntos de varias piezas: tubos de inhalación, percoladores, uniones y pequeños detalles esculpidos | Formas más redondeadas y gruesas, con un solo pliegue; repetición de piezas sopladas en molde |
| Utillaje | Ninguno para trabajo manual | Mínimo trabajo manual; juegos de moldes para formas repetidas |
| Comportamiento de los costes | Mano de obra cualificada; cada unión requiere más tiempo | Coste energético del horno de pie y mano de obra del equipo |
| Repetibilidad | Depende de la destreza del operario, de las plantillas y de la inspección | Los moldes ayudan a dar consistencia a la forma; la distribución en las paredes sigue siendo un resultado del proceso. |
| Recocido | Obligatorio: el ciclo del horno debe adaptarse a la sección de mayor espesor | Obligatorio: ciclo de recocido adaptado a la sección más gruesa |
Esta tabla es una comparación cualitativa basada en las referencias sobre procesos mencionadas anteriormente, y no en datos medidos de los proveedores. Cada fábrica combina distintos métodos.
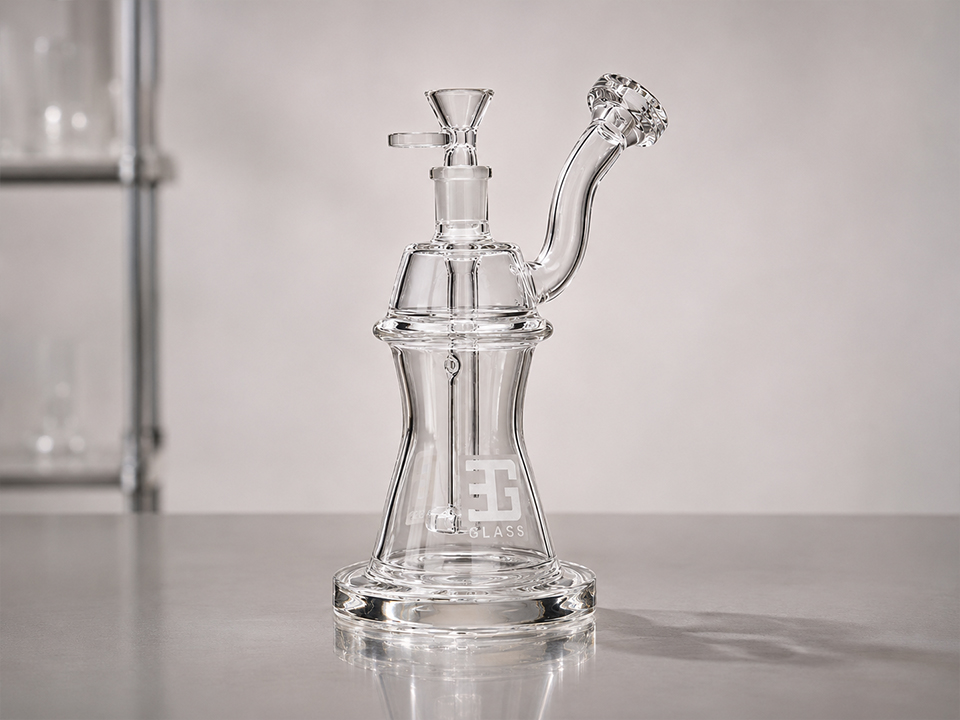
Por qué el tipo de vidrio es más importante que la etiqueta del proceso
El proceso y el vidrio están relacionados. Datos sobre los tubos de borosilicato 3.3 DURAN de SCHOTT indica una expansión térmica lineal media de 3,3 × 10⁻⁶ K⁻¹, un punto de recocido de 560 °C, un punto de reblandecimiento de 825 °C y un punto de trabajo de 1.260 °C. Según la referencia sobre el trabajo con soplete mencionada anteriormente, esa expansión es aproximadamente un tercio de la del vidrio sodocálcico, razón por la cual el borosilicato resiste el calor localizado del soplete y los choques térmicos durante su uso.
Hay dos consecuencias importantes para los compradores:
- Temperatura de funcionamiento. El punto de trabajo del borosilicato, de 1.260 °C, se sitúa por encima del intervalo de trabajo de aproximadamente 870-1.100 °C indicado para el trabajo en caliente con vidrio de cal y sosa. Las fuentes definen estas cifras de forma diferente, por lo que la comparación debe considerarse orientativa. Las dos familias de vidrio se sitúan en rangos de temperatura distintos, lo que constituye una de las razones por las que los talleres tienden a especializarse en una u otra.
- Compatibilidad. Dos piezas de vidrio unidas en una sola deben tener una dilatación térmica compatible. El vidrio borosilicato y el vidrio blando no se pueden unir directamente, y una unión incompatible se agrieta al enfriarse. Un detalle de color, una pieza decorativa de mármol o una pieza de recambio que no se ajuste al sistema de vidrio adecuado supone un riesgo de fallo, no un simple problema estético.
Pregunta a cada proveedor qué sistema de vidrio utiliza cada referencia y qué color de vidrio se emplea en los cuerpos de borosilicato.
Cómo se refleja cada proceso en las características reales del producto
Las páginas de productos pueden indicar qué características son aptas para su fabricación con soplete. Las especificaciones que figuran a continuación proceden de los anuncios de Buy EG Glass; las implicaciones en cuanto al proceso son deducciones, ya que las páginas no especifican cómo se fabrica cada referencia. Cuando una página describe un elemento soplado a mano o hecho a mano, se indica expresamente.
Equipos compactos de una sola pieza
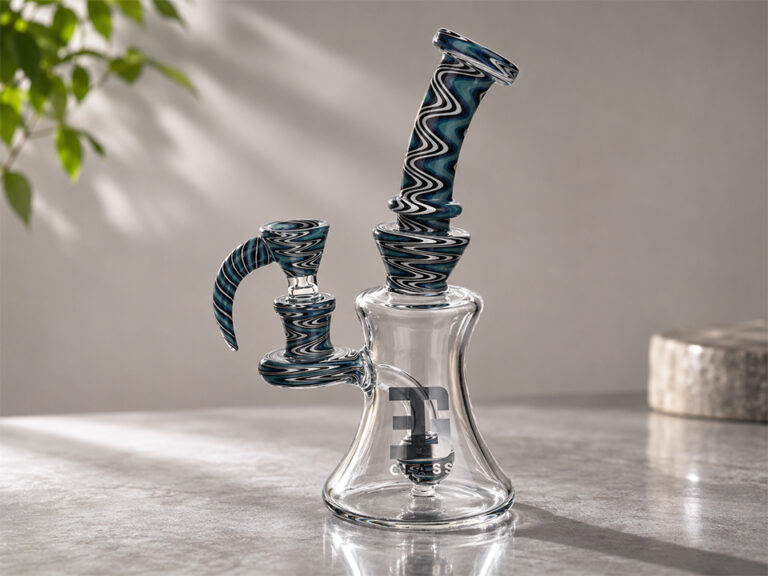
Las plataformas pequeñas concentran la mano de obra en unas pocas uniones. La Mini equipo de una sola pieza con doble bocina de 4,1 pulgadas pesa 88 g, y el montura de una sola pieza de borosilicato con alas Mide 3,9 pulgadas y pesa 76 g. Un menor número de juntas supone menos trabajo acumulado, pero los cuernos y las alas son elementos añadidos. Comprueba cómo se ha fusionado cada pieza y si la unión tiene el mismo grosor que la pared circundante.
Percoladores y conjuntos internos
La difusión interna es donde mejor se aprecia la destreza en el trabajo con vidrio soplado. La Bubbler de matriz perc de 11 pulgadas pesa 825 g y tiene una junta de 14 mm, y el equipo de percusión con árbol de cuello doblado Mide 8,5 pulgadas y pesa 457 g. Cada percolador está formado por un conjunto de uniones selladas en el interior del cuerpo. Pregunta cómo se inspeccionan las aberturas (ranuras o orificios) y si el percolador está fusionado correctamente a la pared o si deja concentraciones de tensión.
Elementos interiores y superiores esculpidos
En Pipa de dab con cuerpo curvo tipo «cactus» describe un centro de mesa hecho a mano con forma de cactus que se encuentra dentro de la cámara. El Pipa para dab de 8,5 pulgadas con una figurita en su interior utiliza un concepto similar de figura encerrada. El mini pipa con cabeza de pulpo describe una peonza con forma de pulpo soplada a mano. Las figuras cerradas merecen un análisis minucioso dentro de este grupo: un elemento macizo y pesado en el interior de una capa más fina crea un grosor irregular, y el recocido debe adaptarse a la sección más gruesa.
Cuerpos de vaso de precipitados y de tubo recto
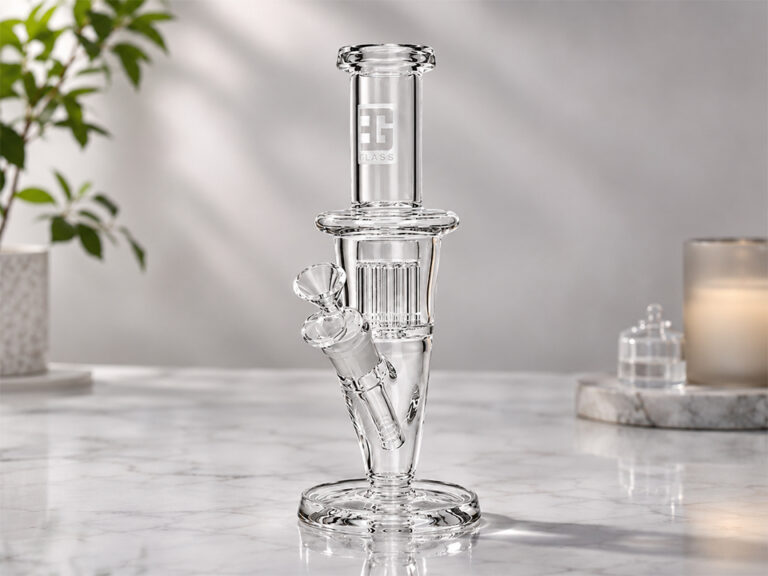
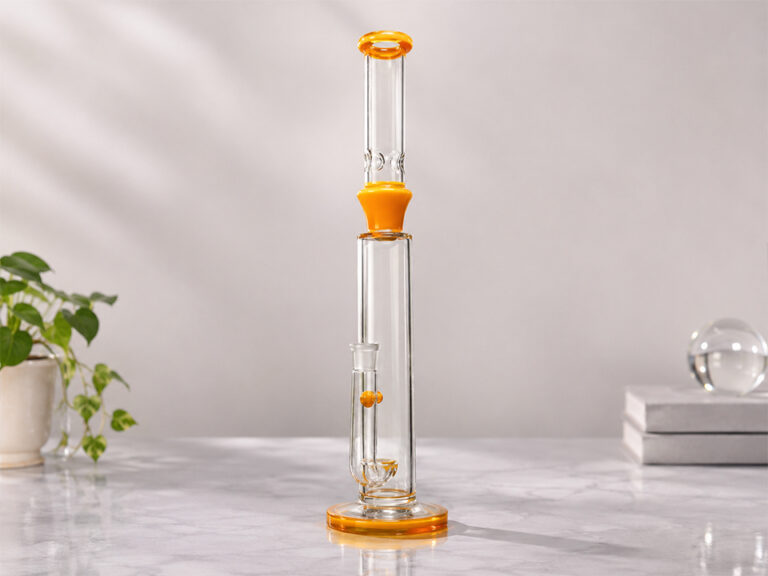
Los cuerpos simples reflejan la calidad del proceso a través del espesor de las paredes y la simetría. El Bong de vaso de diamante de 14 pulgadas es uno de los pocos anuncios en los que se indica el grosor, 7 mm, junto con 990 g y un tubo de bajada de 18 mm con una cazoleta de 14 mm. El Tubo recto de 12 pulgadas de grosor pesa 928 g con la misma combinación de juntas. Ambos presentan una forma sencilla y de paredes gruesas, en la que el grosor indicado ofrece a la solicitud de presupuesto un objetivo cuantificable.
Color y acabado
El color influye en la decisión. El bong de vaso de precipitados con humo indica un acabado ahumado de 7,5 pulgadas y 300 g. El ahumado y otras técnicas de coloración pueden dar lugar a resultados únicos que varían de una pieza a otra, por lo que una referencia de color requiere una muestra aprobada y un rango de tolerancia acordado, y no una simple fotografía.
Juntas y accesorios
El ajuste de las juntas a ras es un parámetro de calidad por derecho propio. El Cazo y varilla para bong con mango tipo «temple» indica una unión de 14 mm. Una pieza deslizante que se desvíe ligeramente de las medidas no encajará en una unión hembra de 14 mm, por muy bonita que sea la decoración, así que comprueba el ajuste de los accesorios con las piezas con las que se suministran.
Lo que las especificaciones indicadas pueden y no pueden decirte
| Listado | Altura indicada | Peso indicado | Característica descrita en la página | Consúltalo con el proveedor |
|---|---|---|---|---|
| Bong de vaso de precipitados EG-09 | 14 en | 990 g | Se indica un grosor de 7 mm | Cómo se mide el espesor y cuál es su rango permitido |
| Tubo recto ES2260 | 12 pulgadas | 928 g | Paredes gruesas, tubo de bajada difusor | Uniformidad de las ranuras, alineación de las juntas |
| Burbler de burbujas de matriz ES2233 | 11 pulgadas | 825 g | Matriz perc | Calidad de la fusión PERC, inspección de tensiones |
| Plataforma para cactus EG-65 | 9,8 pulgadas | 742 g | Centro de mesa con cactus hecho a mano | Ciclo de recocido para espesores mixtos |
| Equipo «mini pulpo» EG-80 | 5,3 pulgadas | 268 g | Tapa con forma de pulpo, soplada a mano | Resistencia de la fijación, variación de color |
| Vaso de precipitados pirogénico EG-76 | 7,5 pulgadas | 300 g | Acabado ahumado | Muestra de color aprobada y tolerancia |
El peso indicado corresponde a la pieza terminada. Aumenta en función del diámetro del tubo, el tamaño de la base y los accesorios, así como del grosor de la pared, por lo que no puede sustituir al grosor especificado ni al rango de peso acordado.
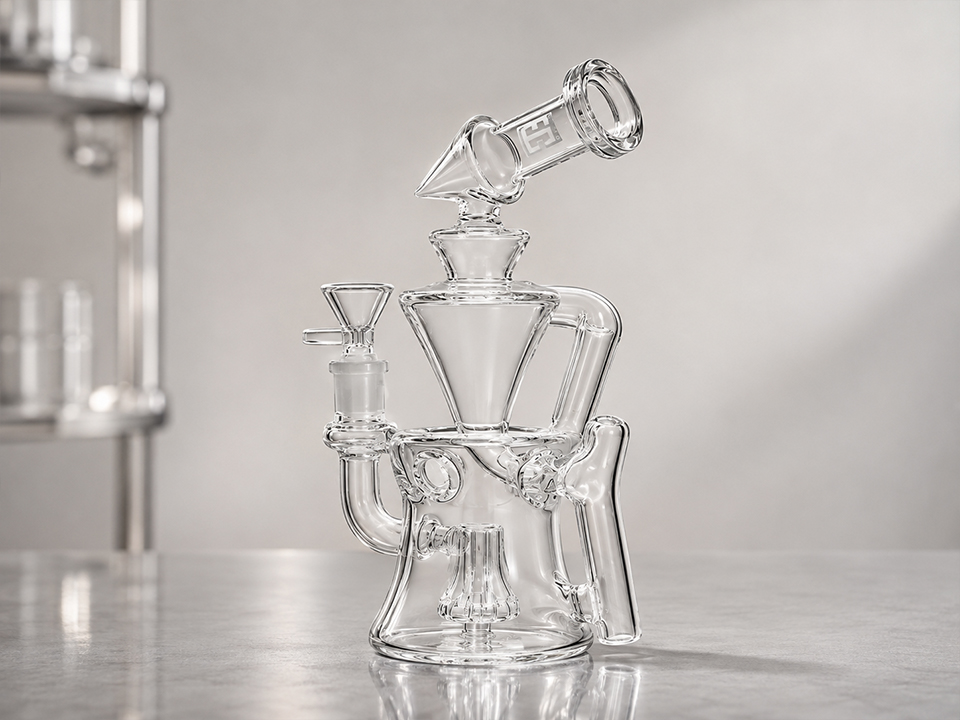
Recocido y tensiones: la comprobación más importante
El recocido es importante en ambos procesos. La referencia sobre el soplado de vidrio explica que el vidrio enfriado libremente acumula tensiones y puede romperse días o semanas más tarde, mientras que la referencia sobre el trabajo con soplete indica que el calentamiento localizado genera grandes tensiones alrededor de cada unión y curva. El borosilicato trabajado con soplete suele mantenerse cerca de su punto de recocido —unos 560 °C según los datos de DURAN de SCHOTT— y enfriarse lentamente.
Hay tres variables que determinan si una pieza se ha recocido correctamente:
- Sección más gruesa. La duración del ciclo depende de la parte más pesada. Un cuerpo de paredes finas con un elemento decorativo macizo hace que toda la pieza siga el ciclo largo.
- Tiempo de mantenimiento y velocidad de enfriamiento. Las piezas más gruesas requieren tiempos de mantenimiento más largos y aumentos de temperatura más lentos, por lo que los ciclos acortados son la causa de la tensión residual.
- Recuento de articulaciones. Cada unión soldada genera una tensión local que debe disiparse mediante un ciclo adecuado.
La tensión residual puede provocar que una pieza falle sin previo aviso, mucho tiempo después de haber superado una inspección visual. Pregunta a los proveedores si las piezas acabadas se revisan bajo luz polarizada, qué porcentaje se inspecciona y cuál es la norma de rechazo. Solicita la respuesta por escrito y compruébala en la fase de muestras.
¿Qué factores influyen en el coste de cada proceso?
La lógica de costes difiere lo suficiente como para afectar a la estructura de tu presupuesto. La referencia sobre el trabajo con soplete describe esta técnica como un trabajo cualificado sin utillaje, por lo que el coste por pieza se mantiene prácticamente constante a medida que aumenta el volumen y cada unión se paga por separado. La referencia sobre el soplado de vidrio describe el soplado artesanal como mano de obra cualificada más la energía del horno, ya que este funciona de forma continua, y la producción con moldes como un negocio basado en el utillaje y el volumen. Sitúa el soplado artesanal en una escala de aproximadamente entre una y unas pocas miles de piezas, y el moldeado a máquina en cientos de miles o más. Se trata de cifras generales del proceso, no específicas de las pipas.
Para quien compra una pipa o un kit de fumado, las consecuencias prácticas son las siguientes:
- La complejidad se traduce en horas de trabajo en el banco de pruebas. Un equipo con dos percoladores y una escultura integrada requiere más mano de obra que un tubo recto sencillo, y un defecto que surja en una fase avanzada de la fabricación echa por tierra todo el trabajo realizado hasta ese momento.
- Los pedidos repetidos no salen automáticamente más baratos. A diferencia de los productos moldeados, no hay que amortizar los moldes. El ahorro proviene de la estandarización de los diseños, de un menor número de uniones y del recocido por lotes.
- Los moldes ayudan a conseguir uniformidad en las formas sencillas. Una ruta moldeada o semiautomática puede ser adecuada para una forma sencilla y de gran volumen, pero no resulta adecuada para un conjunto de perforaciones internas.
Ejemplo ilustrativo, no es un caso real: un comprador que encargue 500 tubos rectos lisos de 12 pulgadas y 500 estructuras muy decoradas no debería esperar la misma curva de precios unitarios. Los tubos rectos pueden ajustarse a plantillas estandarizadas y tiradas más grandes, mientras que las estructuras decoradas varían principalmente en función de las horas de trabajo en el taller.
¿Lo hecho a mano es siempre mejor?
No necesariamente. Una etiqueta hecha a mano indica cómo se ha confeccionado una prenda, no lo bien que se ha hecho. Notas de Tako Glass que gran parte del vidrio funcional, incluida la producción industrial de bajo coste, requiere un trabajo manual considerable, y que las diferencias significativas residen en la calidad de la fabricación, los materiales y los acabados. Incluso los artesanos del vidrio más meticulosos producen pequeñas variaciones en la altura, la forma de la boquilla y la posición de las uniones.
Para los compradores, esto hace que la pregunta pase de ser “¿está hecho a mano?” a “¿qué variaciones son aceptables y cómo se miden?”. Esto cobra mayor importancia en los pedidos al por mayor, en los que los clientes minoristas esperan que los productos sean idénticos. En el caso de unas pocas piezas de colección, la variación puede formar parte de su atractivo.
Cómo elegir el proceso adecuado para tu gama de productos
- Elige borosilicato modelado con soplete para piezas con percoladores, múltiples uniones, piezas internas, detalles finos o en las que la resistencia al choque térmico sea importante para el usuario.
- Plantéate utilizar vidrio blando moldeado o fabricado en horno para formas sencillas y más redondeadas con un carácter decorativo, en las que se acepta una menor tolerancia al calor y el producto no está destinado al calentamiento con llama. Comprueba que el tipo de vidrio figure en el producto y en el embalaje.
- Evita los diseños con vidrios de diferentes tipos a menos que el proveedor pueda acreditar una expansión equivalente.
- Adapta el proceso al patrón del pedido. Los pedidos frecuentes de pequeñas cantidades con una variedad de referencias son ideales para la fabricación artesanal con vidrio soplado. Solo unos pocos diseños producidos en grandes volúmenes pueden justificar el uso de moldes.
Las normas comerciales varían según el mercado. Consulta los requisitos locales de importación y venta de accesorios para fumadores antes de definir la gama de productos.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
Una solicitud de presupuesto precisa permite distinguir a los proveedores serios de los poco claros y reduce el riesgo de que surjan disputas posteriormente. Incluye:
- Tipo de vidrio y clase de dilatación, como el borosilicato 3.3, con el sistema de color del vidrio indicado.
- Dimensiones con rangos permitidos: altura, diámetro exterior del tubo, diámetro de la base y espesor de la pared.
- Tallas y ajuste de las articulaciones, por ejemplo, 14 mm o 18 mm, además de los accesorios que debe admitir cada cuerpo.
- Rango de peso por SKU, como comprobación adicional.
- Lista de características: tipo percolador, cuernos, alas, figuras cerradas, esmaltado al humo o esmaltado en color.
- Requisitos de recocido e inspección: Confirmación del recocido en horno y comprobaciones con luz polarizada.
- Aprobación de la muestra: referencias de colores y acabados aprobadas antes de la producción.
- Datos del pedido: cantidad por SKU y color, cantidad mínima de pedido (MOQ), plazos de entrega y mercado objetivo.
- Embalaje: protección interior, previsiones de caídas de cajas y condiciones de las reclamaciones por rotura.
Prepara esta lista antes de pedir un presupuesto. Comparar presupuestos resulta mucho más fácil cuando todos los proveedores fijan el precio en función de unas especificaciones idénticas.
Preguntas frecuentes
¿El trabajo con soplete es lo mismo que el soplado de vidrio?
No del todo. En el trabajo con soplete se moldean varillas y tubos prefabricados con un soplete, mientras que en el soplado de vidrio en horno se recoge el vidrio fundido con una pipa de soplar. Ambos son métodos de trabajo con vidrio caliente y ambos requieren un proceso de recocido, pero el material de partida, el equipo y los productos típicos difieren.
¿Por qué la mayoría de los tubos de borosilicato se fabrican mediante soplado con soplete?
Los tubos y varillas de borosilicato están disponibles en stock, y el soplete permite un control preciso para realizar uniones, percoladores y detalles pequeños. La baja expansión térmica del borosilicato también le permite soportar el calor del soplete y los choques térmicos durante su uso.
¿Se pueden combinar el vidrio borosilicato y el vidrio blando en una misma pieza?
No directamente. Su expansión térmica difiere lo suficiente como para que una unión directa acumule tensión al enfriarse y acabe agrietándose. Para unirlos se necesita una junta gradual, por lo que los compradores deberían preguntar qué tipo de vidrio se utiliza en cada elemento decorativo.
¿Una pared más gruesa implica siempre que una pieza de cristal es más resistente?
No. Por lo general, el espesor aumenta la resistencia al impacto, pero las secciones gruesas y finas que se enfrían a ritmos diferentes generan tensiones, y las piezas pesadas requieren un recocido más prolongado. Unas paredes uniformes, unas uniones sólidas y un ciclo de recocido adecuado son tan importantes como el valor del espesor.
¿Cómo puedo comprobar si una pieza de vidrio se ha recocido correctamente?
La inspección mediante luz polarizada es un método habitual para detectar tensiones residuales, aunque para realizarla correctamente se necesita personal cualificado y una norma de rechazo bien definida. Pregunta a los proveedores por el método de inspección, la frecuencia de muestreo y la norma de rechazo, y compruébalo durante el muestreo.
¿Es más barato el trabajo con soplete que la producción en horno?
Depende del volumen y del diseño. El trabajo con soplete no requiere utillaje, por lo que el coste unitario se mantiene más o menos estable y aumenta con la complejidad. La producción mediante moldes puede reducir el coste unitario en el caso de formas sencillas y de gran volumen, pero requiere una inversión en utillaje y una demanda constante.