Бесплатная доставка по США для заказов свыше $50
Работа с стеклом на горелке или в печи: как выбрать подходящий метод
Для изготовления боросиликатных трубок, бонгов и даб-ригов обычно используется метод формовки с помощью газовой горелки. Эти изделия создаются из готовых трубок и стержней с помощью газовой горелки, при этом соединения, перколяторы и декоративные элементы добавляются по одному. Выдувание стекла в печи, при котором стекло формируется из расплава, подходит для более узкого набора форм и чаще ассоциируется с мягким стеклом. Название процесса имеет меньшее значение, чем то, что оно подразумевает в отношении типа стекла, толщины стенок, качества соединений, отжига, себестоимости единицы продукции и повторяемости. В данном руководстве объясняется разница между стеклодувным искусством с использованием горелки и печным стеклодувным искусством, показывается, как особенности каждого процесса отражаются на характеристиках реальных изделий, а также перечисляется, что оптовые покупатели, импортеры и менеджеры по частным торговым маркам должны уточнять и проверять перед утверждением серийного производства.
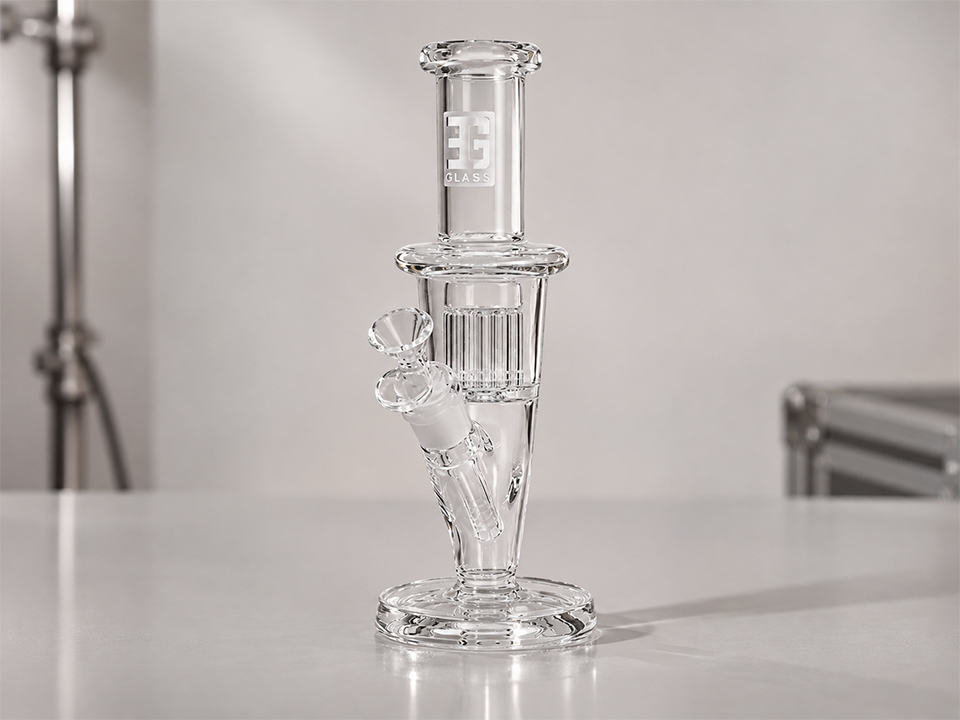
В чём заключается разница между стеклопластикой и печным стеклом?
При работе с лампой, также называемой «работой с пламенем» или «работой с горелкой», промышленно изготовленный стеклянный стержень или трубка размягчаются с помощью настольной горелки и формуются вручную. В любой момент времени нагрета только небольшая область, поэтому остальная часть изделия остаётся твёрдой. Выдувание стекла в печи происходит иначе: мастер опускает дувную трубку в печь, зачерпывает порцию расплавленного стекла и придаёт форму всей массе сразу. Справочник по работе с стеклом в рамках курса ’Производственные процессы» описывает первый метод, а также его справочник по стеклодувному делу описывает второй.
В этом сравнении часто упускается один момент. Печь всё же используется в ламповой обработке, но на более раннем этапе: боросиликатные трубки и стержни изготавливаются серийно. Поэтому вопрос “ламповая обработка или печь” касается того, где происходит формовка, а не того, соприкасалось ли стекло с печью.
| Фактор | Работа с лампой | Выдувание стекла в печи (горячий цех) |
|---|---|---|
| Исходное сырье | Готовые трубы и прутки | Расплавленное стекло, извлеченное из печи |
| Источник тепла | Настольный горелка, локальное нагревание | Печь непрерывного действия с камерой повторного нагрева |
| Стекло, обычно используемое для изготовления курительных принадлежностей | Боросиликат, в том числе цветной боросиликат | Чаще всего используется мягкое стекло, например, натриево-кальциевое |
| Подходит для | Многокомпонентные узлы: нижние трубки, перколяторы, соединения, мелкие скульптурные детали | Более округлые, толстые формы с одной складкой; повторяющиеся формы, изготовленные методом формового выдувания |
| Оборудование | Нет ручной работы | Минимальные затраты на ручную работу; наборы форм для повторяющихся элементов |
| Динамика затрат | Квалифицированная рабочая сила; каждый стык требует дополнительного времени | Затраты на электроэнергию для стационарной печи и затраты на трудовые ресурсы |
| Повторяемость | Зависит от квалификации оператора, приспособлений и контроля качества | Формы способствуют формированию однородной консистенции; распределение по стенкам по-прежнему зависит от хода процесса |
| Отжиг | Обязательно: цикл обжига должен быть рассчитан с учетом самого толстого участка | Обязательно: размер цикла лер должен соответствовать самому толстому участку |
Данная таблица представляет собой качественное сравнение, составленное на основе приведенных выше сведений о технологических процессах, а не на основе измеренных данных поставщиков. На отдельных заводах применяется комбинация различных методов.
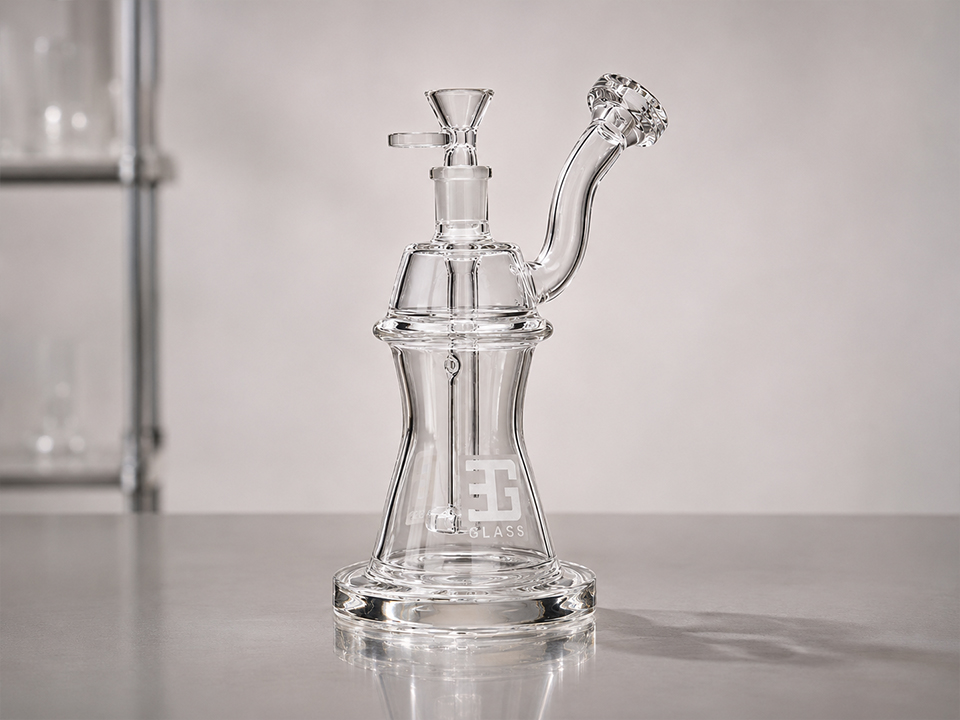
Почему тип стекла имеет большее значение, чем обозначение технологического процесса
Процесс и стекло взаимосвязаны. Технические характеристики боросиликатных трубок DURAN 3.3 компании SCHOTT Указывается среднее линейное тепловое расширение 3,3 × 10⁻⁶ К⁻¹, температура отжига 560 °C, температура размягчения 825 °C и рабочая температура 1 260 °C. Согласно приведенному выше справочнику по работе с стеклом при помощи горелки, этот коэффициент расширения составляет примерно треть от коэффициента натриево-кальциевого стекла, что и позволяет боросиликатному стеклу выдерживать локальное нагревание от горелки и термические удары в процессе эксплуатации.
Для покупателей важны два последствия:
- Рабочая температура. Рабочая температура боросиликатного стекла (1 260 °C) превышает рабочий диапазон натриево-кальциевого стекла для горячей обработки, который составляет примерно 870–1 100 °C. Источники по-разному определяют эти цифры, поэтому это сравнение следует рассматривать как ориентировочное. Эти два семейства стекол относятся к разным температурным диапазонам, что является одной из причин, по которой предприятия, как правило, специализируются на работе с тем или иным из них.
- Совместимость. Два стекла, соединенные в одно целое, должны иметь одинаковый коэффициент расширения. Боросиликатное и мягкое стекло нельзя соединять напрямую, а при охлаждении соединение с несовпадающими коэффициентами расширения растрескивается. Цветной акцент, декоративный мрамор или заменяющая деталь, изготовленная из стекла, несовместимого с остальной конструкцией, представляют собой риск поломки, а не просто косметический недостаток.
Узнайте у каждого поставщика, какая система стекла используется для каждого артикула, а также какой цвет стекла применяется для изделий из боросиликатного стекла.
Как каждый процесс находит своё отражение в реальных функциях продукта
На страницах с описанием товаров может быть указано, какие элементы целесообразно изготавливать с помощью горелки. Приведенные ниже технические характеристики взяты из списков на сайте Buy EG Glass; выводы относительно технологического процесса являются предположениями, поскольку на страницах не указано, как именно изготавливается каждый артикул. Если на странице указано, что элемент изготовлен методом ручного выдувания или вручную, это специально отмечается.
Компактные цельные установки
На небольших буровых установках трудовые ресурсы сосредоточены на нескольких стыках. 4,1-дюймовая цельная мини-установка с двумя рупорами весит 88 г, а крылатая цельная установка из боросиликата Размеры составляют 3,9 дюйма и 76 г. Меньшее количество стыков означает меньший совокупный объем работ, однако рога и крылья являются накладными элементами. Проверьте, как каждое приспособление припаяно, и имеет ли стык такую же толщину, как и окружающая стенка.
Перколяторы и внутренние узлы
Внутренняя диффузия — это тот момент, когда мастерство работы с стеклом наиболее ярко проявляется. В 11-дюймовый бабблер с матричным перколятором вес составляет 825 г при размере соединения 14 мм, а устройство для перкуссионной игры на дереве с изогнутой шейкой Размеры составляют 8,5 дюйма и 457 г. Каждый перколятор представляет собой набор герметичных соединений внутри корпуса. Уточните, как проводится проверка щелей и отверстий, а также является ли перколятор аккуратно припаян к стенке или оставляет зоны концентрации напряжений.
Фигурные элементы интерьера и верхней части
Сайт даб-риг в форме кактуса с изогнутым корпусом описывает изготовленную вручную композицию из кактусов, расположенную внутри камеры. Эта 8,5-дюймовая установка для даба с фигуркой внутри использует аналогичную концепцию замкнутой фигуры. В мини-даб-риг в форме головы осьминога описывает изготовленную методом ручного выдувания игрушку в виде осьминога. В этой группе особого внимания заслуживают фигурки в закрытом корпусе: тяжелый сплошной элемент внутри более тонкой оболочки создает неравномерную толщину, и процесс отжига должен быть рассчитан с учетом самого толстого участка.
Корпуса мензурок и прямых трубок
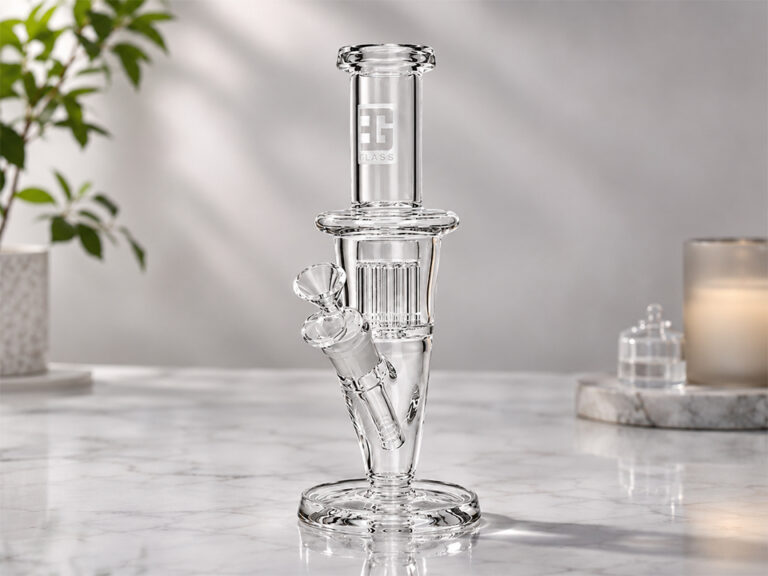
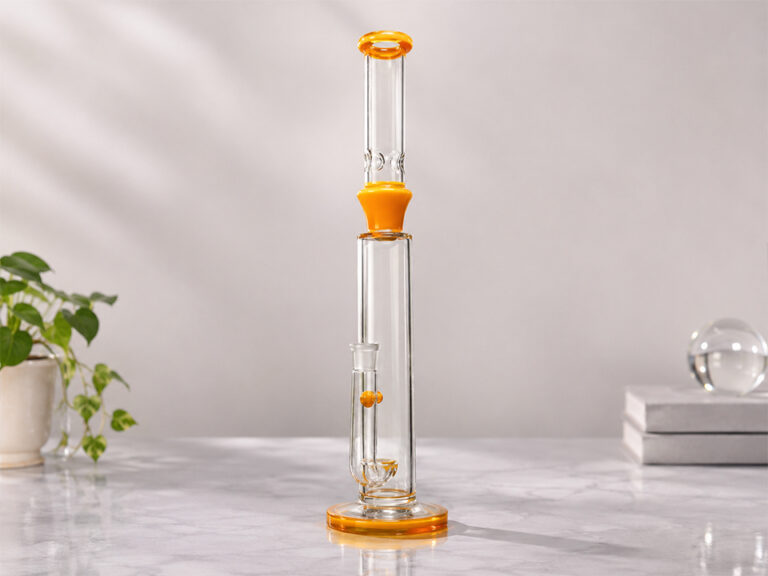
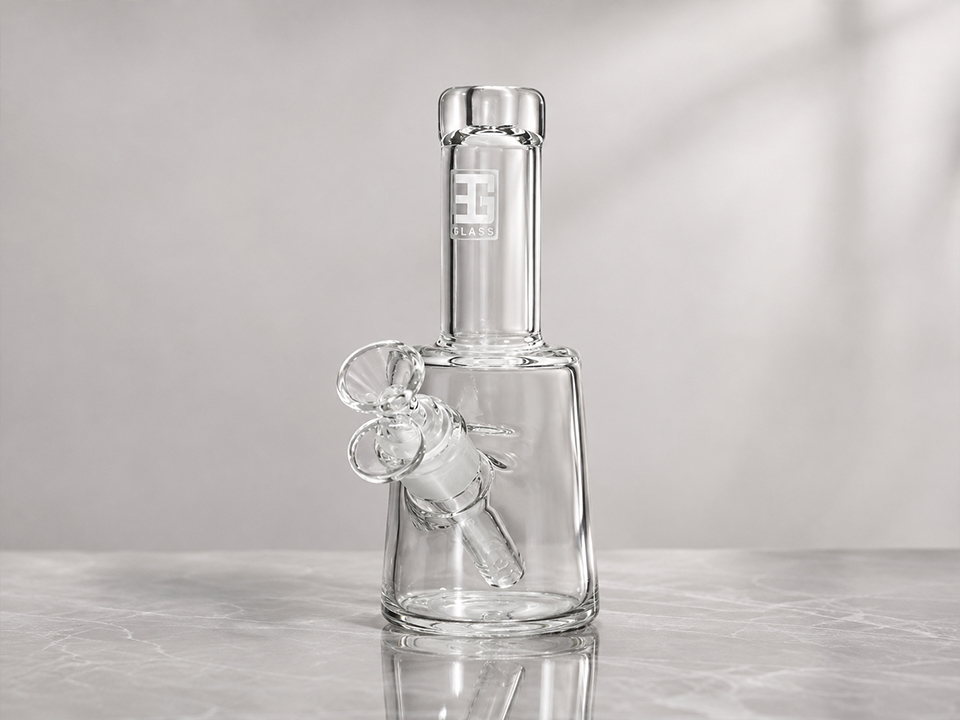
У простых тел качество обработки определяется по толщине стенок и симметрии. 14-дюймовый бонг в форме стакана с алмазным фильтром является одним из немногих объявлений, в котором указана толщина — 7 мм — наряду с весом 990 г и даунстемом длиной 18 мм с чашей диаметром 14 мм. Это Прямая труба толщиной 12 дюймов вес составляет 928 г при том же сочетании соединений. Обе детали имеют простую форму с толстыми стенками, где указанная толщина служит конкретным ориентиром для запроса предложений.
Цвет и обработка поверхности
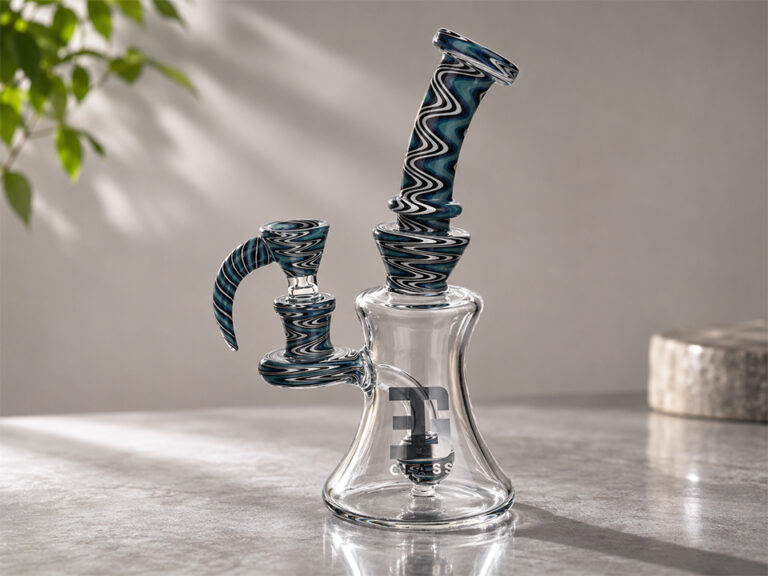
Цвет влияет на принятие решения. Это бонг из прокаленного стакана указывает, что отделка методом «фуминг» имеет размер 7,5 дюймов и вес 300 г. Метод «фуминг» и другие техники окрашивания могут давать уникальные результаты, отличающиеся от изделия к изделию, поэтому для определения цвета необходим утвержденный образец и согласованный диапазон допусков, а не одна фотография.
Соединения и комплектующие
Соединение с фальцем является самостоятельным показателем качества. Это чаша для бонга с ручкой в форме храма и слайд указано соединение диаметром 14 мм. Слайдер, размер которого даже незначительно отличается от нормы, не будет входить в гнездо диаметром 14 мм, независимо от того, насколько качественна его отделка, поэтому рекомендуется проверить совместимость аксессуаров с корпусами, в комплекте с которыми они поставляются.
О чём могут рассказать приведённые технические характеристики, а о чём — нет
| Список | Указанный рост | Указанный вес | Описание функции на странице | Уточните у поставщика |
|---|---|---|---|---|
| Бонг «EG-09» в форме стакана | 14 в | 990 г | Указана толщина 7 мм | Как измеряется толщина и какой диапазон её значений считается допустимым |
| ES2260 — прямая труба | 12 дюймов | 928 г | Толстые стенки, диффузорный опускной стержень | Равномерность прорези, выравнивание стыков |
| Матричный перколятор-барботер ES2233 | 11 дюймов | 825 г | Матричная частота | Качество сварки методом Perc, контроль напряжений |
| Установка для выращивания кактусов EG-65 | 9,8 дюйма | 742 г | Декоративная композиция из кактусов, изготовленная вручную | Цикл отжига для заготовок различной толщины |
| Мини-удочка «EG-80» для ловли осьминогов | 5,3 дюйма | 268 г | Ручно выдувная фигурка осьминога | Прочность крепления, отклонения в цвете |
| Стакан из пирогенного кремнезема EG-76 | 7,5 дюйма | 300 г | Отделка методом дымовой обработки | Утвержденный образец цвета и допустимые отклонения |
Указанный вес представляет собой значение для готового изделия. Он увеличивается в зависимости от диаметра трубки, размера основания и перколяторов, а также от толщины стенки, поэтому не может заменить указанную толщину или согласованный диапазон веса.
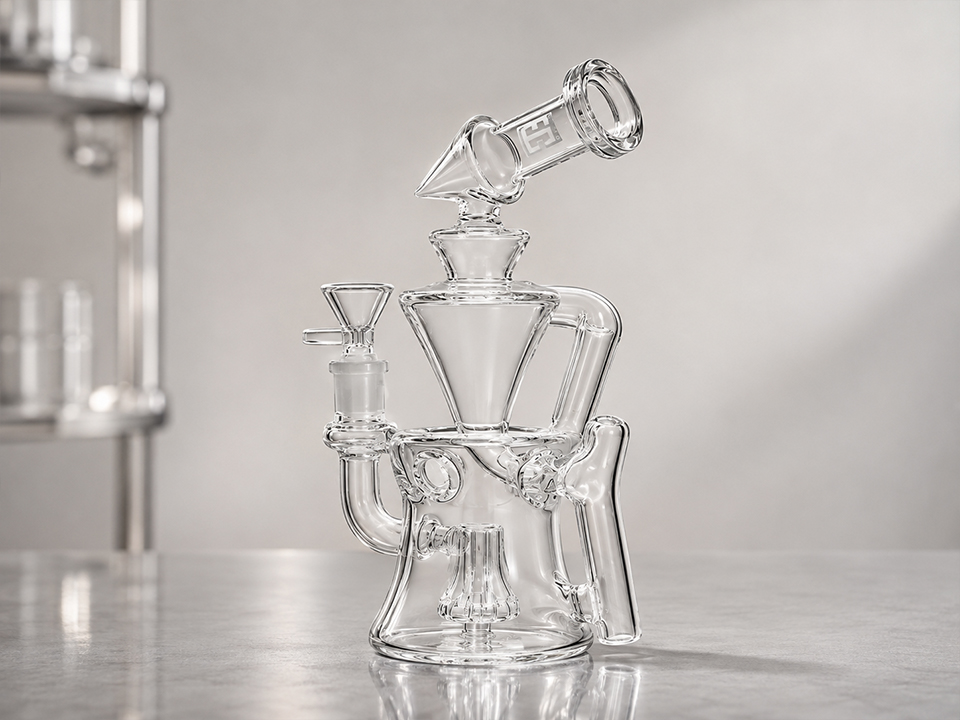
Отжиг и напряжение: самая важная проверка
Отжиг имеет важное значение для обоих процессов. В справочнике по выдуванию стекла объясняется, что при естественном охлаждении в стекле сохраняются внутренние напряжения, из-за чего оно может разбиться через несколько дней или недель, а в справочнике по работе с лампой указывается, что локальный нагрев приводит к возникновению значительных напряжений вокруг каждого соединения и изгиба. Боросиликатное стекло, обрабатываемое лампой, обычно удерживается вблизи точки отжига — около 560 °C согласно данным SCHOTT по стеклу DURAN — и медленно охлаждается.
Три фактора определяют, прошла ли деталь надлежащий процесс отжига:
- Самая толстая часть. Длина цикла зависит от самой тяжелой детали. Тонкостенное изделие с массивным декоративным элементом приводит к тому, что весь изделие попадает в длинный цикл.
- Время выдержки и скорость охлаждения. Более толстые заготовки требуют более длительных выдержек и более медленного наращивания нагрузки, поэтому сокращение циклов и является причиной возникновения остаточного напряжения.
- Количество суставов. Каждое сварное соединение создаёт локальное напряжение, которое должно сниматься в ходе соответствующего цикла.
Остаточные напряжения могут привести к внезапному разрушению детали спустя долгое время после того, как она прошла визуальный осмотр. Уточните у поставщиков, проверяются ли готовые детали под поляризованным светом, какая доля продукции подвергается контролю и каковы критерии брака. Попросите предоставить ответ в письменном виде и проверьте это на этапе отбора образцов.
Что определяет затраты в рамках каждого процесса?
Логика расчета затрат отличается настолько, что это сказывается на структуре вашего ценового предложения. В справочнике по ламповой обработке стекло описывается как квалифицированный труд без использования инструментов, поэтому себестоимость за единицу остается практически неизменной при росте объема, а за каждый стык оплата производится отдельно. В справочнике по стеклодувному делу ручное выдувание стекла описывается как квалифицированный труд плюс затраты на энергию печи, поскольку печь работает непрерывно, а производство с использованием форм — как бизнес, основанный на использовании инструментов и масштабах производства. В нём ручное выдувание относится к объёмам от одной до нескольких тысяч штук, а машинная формовка — к объёмам в сотни тысяч и более. Это общие цифры, относящиеся к технологическим процессам в целом, а не к конкретным трубам.
Для покупателя труб или буровой установки это имеет следующие практические последствия:
- Сложность проекта отражается на количестве часов работы на испытательном стенде. Изготовление устройства с двумя перколяторами и накладной скульптурой требует большего объема трудозатрат, чем изготовление простой прямой трубки, а дефект, обнаруженный на поздней стадии сборки, сводит на нет все предыдущие трудозатраты.
- При повторных заказах цена не снижается автоматически. В отличие от изделий, изготовленных методом литья, здесь нет необходимости амортизировать стоимость пресс-форм. Экономия достигается за счет стандартизации конструкций, уменьшения количества соединений и партийного отжига.
- Формы помогают обеспечить однородность при изготовлении простых форм. Фрезерная или полуавтоматическая обработка может подойти для простой формы, выпускаемой большими партиями, но плохо подходит для сборки внутренних перфораторов.
Наглядный пример, не связанный с реальным случаем: покупатель, заказывающий 500 простых 12-дюймовых прямых труб и 500 труб с сложным декором, не должен ожидать одинаковой кривой цен за единицу. Стоимость прямых труб может зависеть от стандартизированных приспособлений и больших партий, тогда как стоимость труб с декором в основном зависит от количества рабочих часов.
Всегда ли ручная работа означает лучшее качество?
Не обязательно. Рукописная этикетка говорит о том, как была сшита вещь, а не о том, насколько хорошо. Примечания компании «Tako Glass» что изготовление такого количества функционального стекла, в том числе недорогого заводского производства, сопряжено со значительным объёмом ручной работы, а существенные различия заключаются в качестве изготовления, материалах и отделке. Даже у самых аккуратных мастеров, работающих с стеклом с горелки, возникают небольшие отклонения в высоте, форме горлышка и расположении соединений.
Для покупателей это меняет суть вопроса с “сделано ли это вручную?” на “какие отклонения считаются допустимыми и как их измеряют?”. Это особенно важно при крупных заказах, когда розничные покупатели ожидают, что товары будут одинаковыми. А вот в случае с несколькими коллекционными экземплярами отклонения могут даже быть частью их привлекательности.
Как выбрать подходящий режим для вашей плиты
- Выберите боросиликат, обработанный методом лампового формования для изделий с перколяторами, множеством соединений, внутренними деталями, мелкими элементами или в тех случаях, когда для пользователя важна термостойкость.
- Рассмотрите вариант использования печного или формованного мягкого стекла для простых, более округлых форм с акцентом на декоративность, где допустима пониженная термостойкость и изделие не предназначено для нагрева открытым пламенем. Убедитесь, что тип стекла указан на изделии и на упаковке.
- Избегайте конструкций со смешанными типами стекла если только поставщик не сможет документально подтвердить соответствующее расширение.
- Соотнесите процесс со схемой заказа. Частые небольшие заказы, включающие различные артикулы, подходят для ручной работы со стеклом. Изготовление небольшого количества моделей в очень больших объемах может оправдать создание пресс-форм.
Коммерческие правила различаются в зависимости от рынка. Перед окончательным формированием ассортимента ознакомьтесь с местными требованиями к импорту и продаже аксессуаров для курения.
Что следует указать покупателям перед тем, как запросить ценовое предложение?
Четко сформулированный запрос предложений позволяет отделить серьезных поставщиков от тех, кто не дает четких ответов, и снижает риск возникновения споров в дальнейшем. Включите в него:
- Тип стекла и класс расширения, например, боросиликат 3.3, с указанием системы окраски стекла.
- Размеры с допустимыми диапазонами: высота, наружный диаметр трубы, диаметр основания и толщина стенки.
- Размеры и посадка соединений, например, 14 мм или 18 мм, а также аксессуары, которые должен поддерживать каждый корпус.
- Диапазон веса по каждому SKU в качестве дополнительной проверки.
- Список функций: тип «перколятор», рожки, крылья, замкнутые фигуры, паровая обработка или цветная роспись.
- Требования к отжигу и контролю: подтверждение отжига в печи и проверка в поляризованном свете.
- Утверждение образца: утвердить образцы цвета и отделки перед началом производства.
- Данные заказа: количество по каждому SKU и цвету, минимальный объем заказа (MOQ), график поставок и целевой рынок.
- Упаковка: внутренняя защита, ожидаемые показатели падений картонных коробок и условия рассмотрения претензий по поводу повреждений.
Составьте этот список, прежде чем запрашивать цену. Сравнивать предложения гораздо проще, когда все поставщики указывают цены на продукцию с одинаковыми техническими характеристиками.
Часто задаваемые вопросы
Работа с стеклом в горелке — это то же самое, что выдувание стекла?
Не совсем так. При работе с стеклом с помощью горелки готовые стержни и трубки обрабатываются в пламени, тогда как при выдувании стекла в печи расплавленное стекло собирается на выдувную трубку. Оба метода относятся к работе с горячим стеклом и требуют отжига, но исходный материал, оборудование и типичные изделия различаются.
Почему большинство боросиликатных трубок изготавливаются методом ламповой обработки?
Трубки и стержни из боросиликата поставляются в готовом виде, а с помощью горелки можно точно контролировать процесс соединения, изготовления перколяторов и мелких деталей. Низкое тепловое расширение боросиликата также позволяет ему выдерживать воздействие высокой температуры горелки и термические удары в процессе эксплуатации.
Можно ли сочетать боросиликатное и мягкое стекло в одном изделии?
Не напрямую. Их коэффициенты теплового расширения настолько различаются, что при прямом соединении в процессе охлаждения возникают напряжения, приводящие к появлению трещин. Для их соединения требуется уплотнение с плавным переходом, поэтому покупателям следует уточнять, из какого стекла изготовлен каждый декоративный элемент.
Означает ли более толстая стенка, что стеклянный предмет всегда будет более прочным?
Нет. Толщина, как правило, повышает ударопрочность, однако различия в скорости охлаждения толстых и тонких участков приводят к возникновению напряжений, а для тяжелых деталей требуется более длительный отжиг. Равномерная толщина стенок, качественные соединения и правильный цикл отжига имеют не меньшее значение, чем сам показатель толщины.
Как проверить, правильно ли было отпалено стеклянное изделие?
Контроль с использованием поляризованного света является распространенным методом выявления остаточных напряжений, однако для проведения надлежащей проверки необходим квалифицированный персонал и четко определенные критерии брака. Уточните у поставщиков метод контроля, частоту отбора проб и правила брака, а также проверьте их во время отбора проб.
Является ли работа с лампой более экономичной, чем производство в печи?
Это зависит от объема и конструкции. При работе с стеклом в горелке не требуется изготовление пресс-форм, поэтому себестоимость единицы продукции остается примерно на одном уровне и растет по мере увеличения сложности изделия. Производство с использованием пресс-форм позволяет снизить себестоимость единицы продукции для простых форм, выпускаемых большими партиями, но требует инвестиций в изготовление пресс-форм и стабильного спроса.