Kostenloser Versand in den U.S.A. für Bestellungen über $50
Glasbearbeitung mit der Lötlampe vs. Ofenverglasung: Die Wahl des richtigen Verfahrens
Bei Borosilikat-Pfeifen, Bongs und Dab-Rigs ist das Lampworking das übliche Formungsverfahren. Diese Produkte werden aus vorgefertigten Rohren und Stäben am Brenner gefertigt, wobei Verbindungsstücke, Perkolatoren und Zierteile nacheinander hinzugefügt werden. Das Glasblasen im Ofen, bei dem Glas aus einer Schmelze geformt wird, eignet sich für eine geringere Bandbreite an Formen und wird häufiger mit Weichglas in Verbindung gebracht. Die Bezeichnung des Verfahrens ist weniger wichtig als das, was sie hinsichtlich Glasart, Wandstärke, Verbindungsqualität, Tempern, Stückkosten und Wiederholbarkeit impliziert. Dieser Leitfaden erläutert den Unterschied zwischen Lampworking und Ofen-Glas, zeigt, wie sich die jeweiligen Verfahren in den tatsächlichen Produkteigenschaften widerspiegeln, und listet auf, was Großhandelskäufer, Importeure und Eigenmarkenmanager vor der Freigabe einer Produktionscharge festlegen und überprüfen sollten.
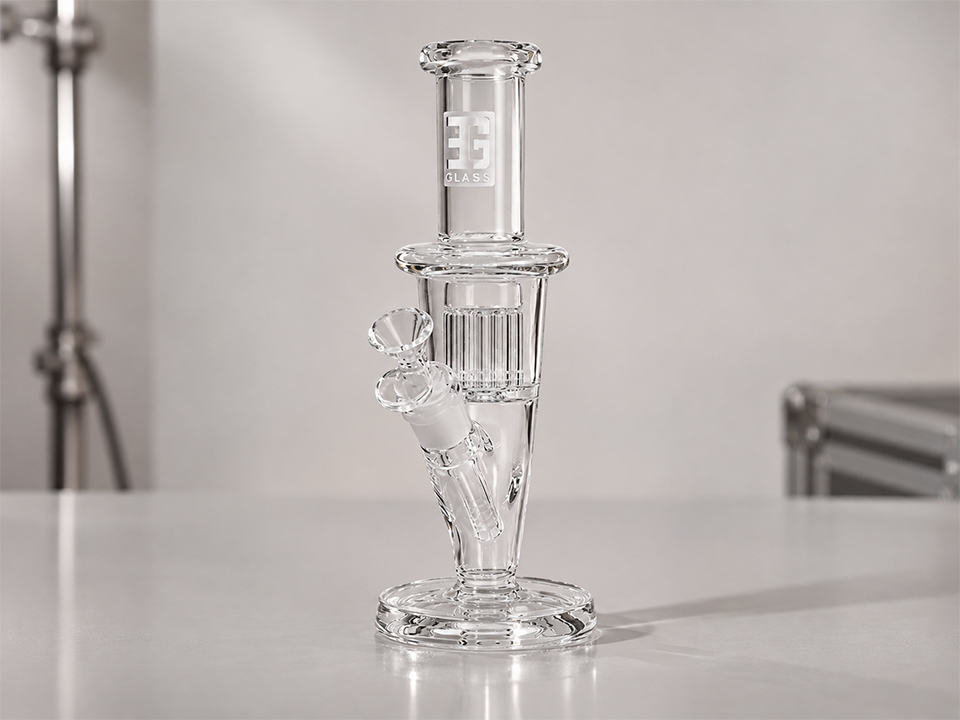
Was ist der Unterschied zwischen Lampworking und Ofen-Glas?
Beim Lampworking, auch als Flammbearbeitung oder Brennerarbeit bezeichnet, werden vorgefertigte Glasstäbe und -rohre in einem Tischbrenner erweicht und von Hand geformt. Da jeweils nur ein kleiner Bereich erhitzt wird, bleibt der Rest des Werkstücks starr. Beim Glasblasen im Ofen funktioniert das anders: Der Glasbläser taucht eine Glasbläserpfeife in den Ofen, nimmt eine Portion geschmolzenes Glas auf und formt die gesamte Masse auf einmal. Referenz zum Lampworking in ’Manufacturing Processes“ beschreibt die erste Methode und deren Referenz zum Glasblasen beschreibt den zweiten.
Ein Aspekt geht bei diesem Vergleich oft unter. Bei der Lampwork-Technik kommt zwar ebenfalls ein Ofen zum Einsatz, allerdings in einem früheren Schritt: Die Borosilikat-Rohre und -Stäbe werden als Fertigware hergestellt. Bei der Frage “Lampwork oder Ofen” geht es also darum, wo die Formgebung stattfindet, und nicht darum, ob das Glas mit einem Ofen in Berührung gekommen ist.
| Faktor | Glasbearbeitung mit der Lötlampe | Glasbläserei am Ofen (Hot Shop) |
|---|---|---|
| Ausgangsmaterial | Fertigrohre und -stangen | Aus einem Ofen entnommenes geschmolzenes Glas |
| Wärmequelle | Tischbrenner, punktuelle Erwärmung | Durchlaufofen mit Nachheizkammer |
| Glas, das üblicherweise für Rauchglas verwendet wird | Borosilikat, einschließlich farbigem Borosilikat | Häufiger Weichglas wie Kalk-Natron-Glas |
| Geeignet für | Mehrteilige Baugruppen: Downstems, Perkolatoren, Verbindungsstücke, kleine, kunstvoll geformte Details | Rundere, dickere Formen mit einer einzigen Falte; formgeblasene Wiederholungen |
| Werkzeuge | Keine für Handarbeit | Minimaler Handarbeitsaufwand; Formensätze für sich wiederholende Formen |
| Kostenverhalten | Fachkräfte; jede Verbindung kostet Zeit | Energiekosten für den Standofen und Arbeitsaufwand des Teams |
| Wiederholbarkeit | Hängt von der Fachkompetenz des Bedieners, den Vorrichtungen und der Prüfung ab | Formen tragen zur Konsistenz bei; die Wandverteilung ist nach wie vor ein Ergebnis des Prozesses |
| Glühen | Erforderlich: Der Ofenzyklus muss auf die größte Dicke abgestimmt sein | Erforderlich: Lehrzyklus, dimensioniert auf den dicksten Querschnitt |
Diese Tabelle stellt einen qualitativen Vergleich dar, der auf den oben genannten Prozessangaben basiert, und nicht auf gemessenen Lieferantendaten. Die einzelnen Werke wenden unterschiedliche Verfahren an.
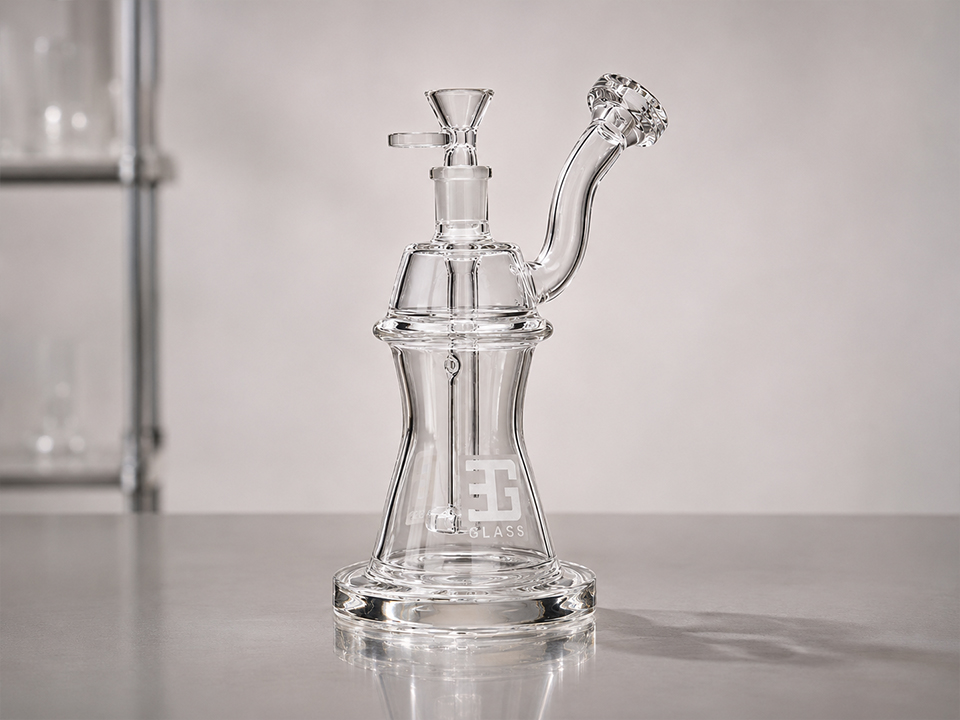
Warum die Glasart wichtiger ist als die Angabe des Herstellungsverfahrens
Der Prozess und das Glas sind miteinander verbunden. Daten zu den DURAN-Borosilikatglasrohren der Klasse 3.3 von SCHOTT gibt eine mittlere lineare Wärmeausdehnung von 3,3 × 10⁻⁶ K⁻¹, einen Glühpunkt von 560 °C, einen Erweichungspunkt von 825 °C und einen Arbeitspunkt von 1.260 °C an. Laut der oben genannten Referenz zur Glasbearbeitung mit der Lötlampe beträgt diese Ausdehnung etwa ein Drittel derjenigen von Kalk-Natron-Glas, weshalb Borosilikat der lokalen Hitze eines Brenners und thermischen Schocks im Einsatz standhält.
Für Käufer sind zwei Konsequenzen von Bedeutung:
- Betriebstemperatur. Der Arbeitspunkt von Borosilikatglas bei 1.260 °C liegt über dem für die Warmbearbeitung von Kalk-Natron-Glas angegebenen Arbeitsbereich von etwa 870–1.100 °C. Da die Quellen diese Zahlen unterschiedlich definieren, sollte der Vergleich nur als Richtwert betrachtet werden. Die beiden Glasfamilien liegen in unterschiedlichen Temperaturbereichen, was ein Grund dafür ist, dass sich Werkstätten in der Regel auf die eine oder die andere spezialisieren.
- Kompatibilität. Zwei Gläser, die zu einem Stück verbunden werden, müssen die gleiche Ausdehnungskoeffizienten aufweisen. Borosilikatglas und Weichglas lassen sich nicht direkt miteinander verbinden, und eine Verbindung mit unterschiedlichen Ausdehnungskoeffizienten reißt beim Abkühlen. Ein farbiger Akzent, eine dekorative Glasmarmorierung oder ein Ersatzteil aus dem falschen Glassystem stellt ein Ausfallrisiko dar und ist kein rein ästhetisches Problem.
Fragen Sie jeden Lieferanten, welches Glassystem bei den einzelnen Artikelnummern zum Einsatz kommt und welche Glasfarbe bei Borosilikat-Körpern verwendet wird.
Wie sich die einzelnen Prozesse in den tatsächlichen Produktfunktionen widerspiegeln
Auf den Produktseiten wird teilweise angegeben, welche Merkmale sich für die Herstellung mit der Lötlampe eignen. Die nachstehenden Angaben stammen aus den Angeboten auf Buy EG Glass; die Rückschlüsse auf den Herstellungsprozess sind jedoch nur Vermutungen, da auf den Seiten nicht angegeben ist, wie die einzelnen Artikel hergestellt werden. Wenn auf einer Seite ein mundgeblasenes oder handgefertigtes Element beschrieben wird, wird dies entsprechend vermerkt.
Kompakte einteilige Rigs
Bei kleinen Bohranlagen konzentriert sich die Arbeit auf wenige Bohrstellen. Die 4,1-Zoll-Mini-Rig aus einem Stück mit zwei Hörnern wiegt 88 g, und das flügelförmiges, einteiliges Borosilikat-Rig Die Abmessungen betragen 3,9 Zoll und das Gewicht 76 g. Weniger Verbindungsstellen bedeuten weniger Arbeitsaufwand, doch Hörner und Flügel sind aufgesetzte Elemente. Prüfen Sie, wie die einzelnen Anbauteile verschmolzen sind und ob die Verbindungsstelle genauso dick ist wie die umgebende Wand.
Perkolatoren und interne Baugruppen
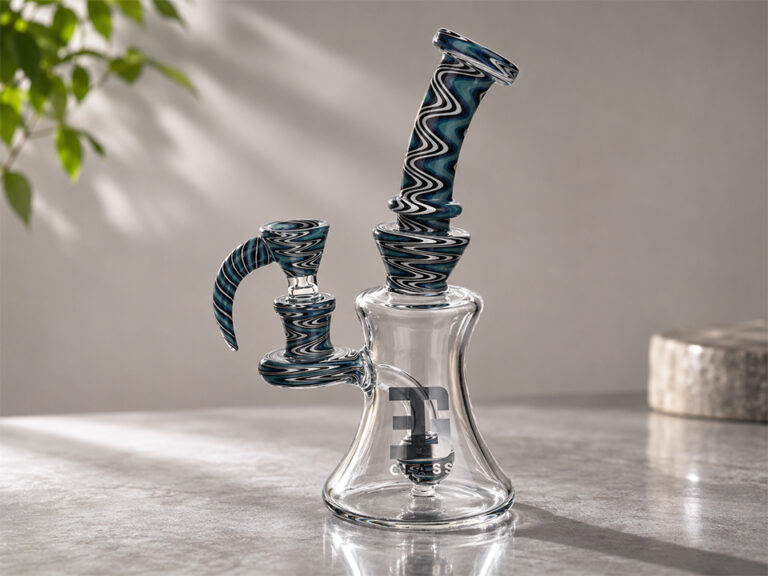
Bei der internen Diffusion kommt die Kunst des Lampwork am deutlichsten zum Ausdruck. Die 11-Zoll-Matrix-Perc-Bubbler wiegt 825 g und hat ein 14-mm-Gelenk, und das Perc-Rig mit gebogenem Hals Mit Abmessungen von 8,5 Zoll und einem Gewicht von 457 g. Jeder Perc besteht aus einer Reihe versiegelter Verbindungsstellen im Inneren des Gehäuses. Fragen Sie nach, wie Schlitze oder Öffnungen geprüft werden und ob der Perc sauber mit der Wand verschweißt ist oder Spannungskonzentrationen hinterlässt.
Geformte Innen- und Oberteile
Die Dab-Rig mit geschwungenem Körper in Kaktusform beschreibt ein handgefertigtes Kaktus-Tischdekor, das in der Kammer untergebracht ist. Das 8,5-Zoll-Dab-Rig mit einer Figur im Inneren verwendet ein ähnliches Konzept mit umschlossenen Figuren. Das Mini-Dab-Rig in Form eines Tintenfischkopfes beschreibt einen mundgeblasenen Tintenfisch-Drehverschluss. Die geschlossenen Figuren dieser Gruppe verdienen besondere Aufmerksamkeit: Ein schweres, massives Element im Inneren einer dünneren Hülle sorgt für eine ungleichmäßige Wandstärke, und die Glühbehandlung muss auf den dicksten Abschnitt abgestimmt werden.
Bechergläser und gerade Röhren
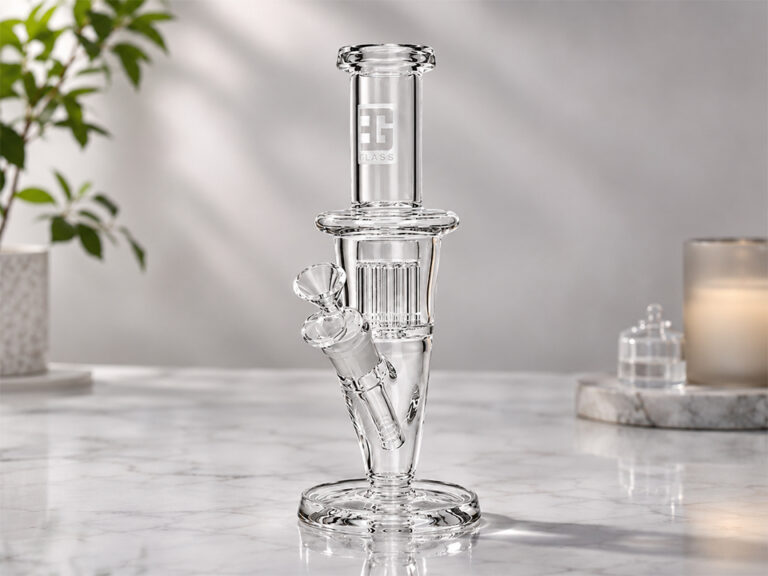
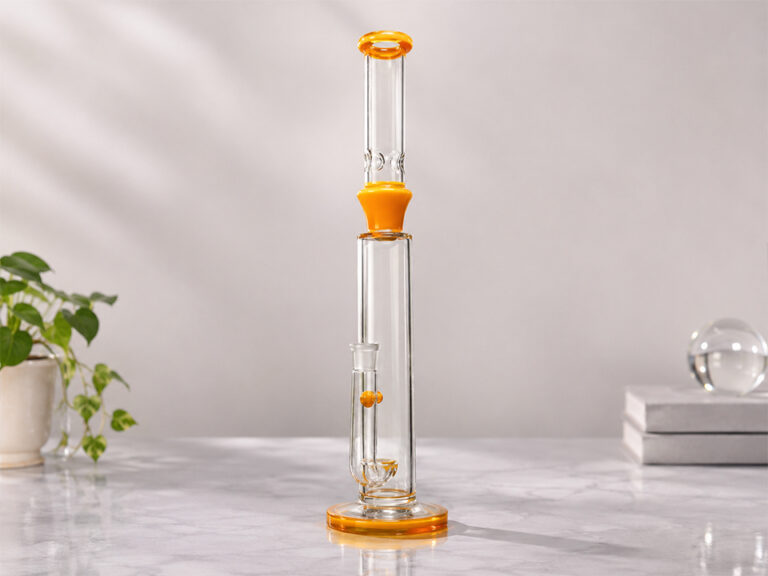
Einfache Körper verdeutlichen die Prozessqualität anhand der Wandstärke und der Symmetrie. Die 14-Zoll-Diamant-Becher-Bong ist eines der wenigen Angebote, bei denen neben 990 g und einem 18-mm-Chill-Rohr mit einem 14-mm-Kopf auch eine Dicke von 7 mm angegeben ist. Das 12 Zoll dickes, gerades Rohr wiegt bei gleicher Verbindungsart 928 g. Bei beiden handelt es sich um einfache, dickwandige Formen, bei denen eine angegebene Wandstärke dem Angebotsanfragenden einen messbaren Anhaltspunkt liefert.
Farbe und Oberflächenbehandlung
Die Farbe beeinflusst die Entscheidung. Die Bong aus geschliffenem Becherglas gibt eine Fuming-Oberfläche mit 7,5 Zoll und 300 g an. Fuming und andere Färbetechniken können von Stück zu Stück einzigartige Ergebnisse hervorbringen, daher benötigt eine Farbreferenz ein freigegebenes Muster und einen vereinbarten Toleranzbereich – nicht nur ein einzelnes Foto.
Verbindungsstücke und Zubehör
Die Passgenauigkeit der Fugen ist ein eigenständiges Qualitätsmerkmal. Die Bong-Kopf mit Tempelgriff und Schiebeelement gibt eine 14-mm-Verbindung an. Ein Schieber, der geringfügig von der Größe abweicht, passt nicht in eine 14-mm-Aufnahme, ganz gleich, wie schön die Verzierung auch sein mag. Probieren Sie daher das Zubehör daher unbedingt an den Körpern aus, mit denen es geliefert wird.
Was die aufgeführten Spezifikationen aussagen – und was nicht
| Auflistung | Angegebene Körpergröße | Angegebenes Gewicht | Auf Seite beschriebene Funktion | Bitte beim Lieferanten nachfragen |
|---|---|---|---|---|
| EG-09 Becher-Bong | 14 in | 990 g | Angegebene Dicke: 7 mm | Wie die Dicke gemessen wird und ihr zulässiger Bereich |
| ES2260 gerades Rohr | 12 Zoll | 928 g | Dicke Wände, diffuser Abfluss | Gleichmäßigkeit der Schlitze, Ausrichtung der Fugen |
| ES2233 Matrix-Perc-Bubbler | 11 Zoll | 825 g | Matrix-Perc | Qualität der PERC-Fusion, Spannungsprüfung |
| EG-65 Kaktus-Rig | 9,8 Zoll | 742 g | Handgefertigter Tischschmuck in Form eines Kaktus | Glühzyklus für unterschiedliche Dicken |
| EG-80 Mini-Octopus-Rig | 5,3 Zoll | 268 g | Handgeblasener Kraken-Dekor | Haftfestigkeit, Farbabweichungen |
| EG-76-Becher aus pyrogener Silikatsäure | 7,5 Zoll | 300 g | Rauchfinish | Freigegebenes Farbmuster und Toleranz |
Das angegebene Gewicht bezieht sich auf das fertige Produkt. Es steigt mit zunehmendem Rohrdurchmesser, der Grundfläche und den Perkolatoren sowie der Wandstärke und kann daher weder eine angegebene Wandstärke noch einen vereinbarten Gewichtsbereich ersetzen.
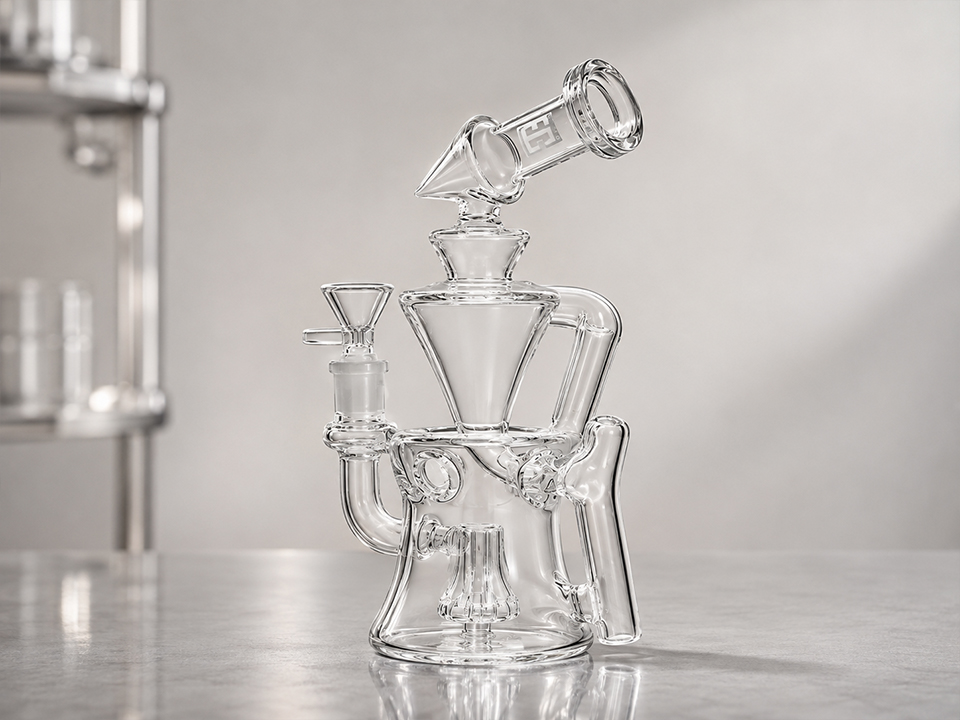
Glühen und Spannung: Die wichtigste Prüfung
Das Tempern ist für beide Verfahren von Bedeutung. In der Anleitung zum Glasblasen wird erläutert, dass frei abgekühltes Glas Spannungen einschließt und Tage oder Wochen später zerbrechen kann, und in der Anleitung zur Lampwork-Technik heißt es, dass durch die lokale Erwärmung an jeder Verbindungsstelle und jeder Biegung große Spannungen entstehen. Lampwork-Borosilikatglas wird typischerweise nahe seinem Temperpunkt gehalten – laut den DURAN-Daten von SCHOTT bei etwa 560 °C – und langsam abgekühlt.
Drei Faktoren entscheiden darüber, ob ein Werkstück sicher geglüht ist:
- Die dickste Stelle. Die Zykluslänge richtet sich nach dem schwersten Teil. Ein dünnwandiger Körper mit einem massiven Zierelement bestimmt den langen Zyklus für das gesamte Stück.
- Haltezeit und Abkühlgeschwindigkeit. Dickere Werkstücke erfordern längere Haltezeiten und langsamere Aufheizvorgänge, sodass verkürzte Zyklen die Ursache für Restspannungen sind.
- Anzahl der Gelenke. Jede Schweißverbindung verursacht lokale Spannungen, die durch einen geeigneten Zyklus abgebaut werden müssen.
Restspannungen können dazu führen, dass ein Bauteil ohne Vorwarnung versagt, lange nachdem es eine Sichtprüfung bestanden hat. Fragen Sie Ihre Lieferanten, ob die fertigen Bauteile unter polarisiertem Licht geprüft werden, welcher Anteil geprüft wird und nach welchen Kriterien Ausschuss festgestellt wird. Bitten Sie um eine schriftliche Antwort und überprüfen Sie diese bereits in der Musterphase.
Wodurch entstehen die Kosten bei den einzelnen Prozessen?
Die Kostenlogik unterscheidet sich so stark, dass sich dies auf Ihre Angebotsstruktur auswirkt. In der Referenz zur Lampwork-Technik wird diese als qualifizierte Handarbeit ohne Werkzeugaufwand beschrieben, sodass die Stückkosten bei steigendem Volumen im Wesentlichen konstant bleiben und jede Verbindung separat abgerechnet wird. Die Referenz zur Glasbläserei beschreibt das handwerkliche Glasblasen als Facharbeit zuzüglich Ofenenergie, da ein Ofen kontinuierlich läuft, und die formbasierte Produktion als ein auf Werkzeuge und Stückzahlen basierendes Geschäft. Dabei wird das handwerkliche Glasblasen auf etwa ein bis einige Tausend Stück und die maschinelle Formgebung auf Hunderttausende oder mehr geschätzt. Dies sind allgemeine Prozesszahlen, keine pipespezifischen Angaben.
Für einen Käufer von Rohrleitungen oder Förderanlagen ergeben sich folgende praktische Auswirkungen:
- Komplexität schlägt sich in Arbeitsstunden aus. Eine Anlage mit zwei Perkolatoren und einer aufgesetzten Skulptur ist arbeitsintensiver als ein einfaches gerades Rohr, und ein Fehler in einer späten Bauphase macht die gesamte bisherige Arbeit zunichte.
- Nachbestellungen werden nicht automatisch günstiger. Im Gegensatz zu Formteilen fallen keine Werkzeugkosten an, die abgeschrieben werden müssen. Einsparungen ergeben sich durch die Standardisierung der Konstruktionen, weniger Verbindungsstellen und das Glühen ganzer Chargen.
- Formen sorgen für Gleichmäßigkeit bei einfachen Formen. Ein geformter oder halbautomatischer Fertigungsweg eignet sich zwar für einfache Formen mit hohen Stückzahlen, ist jedoch für die Montage interner Perforationen ungeeignet.
Beispiel zur Veranschaulichung, kein realer Fall: Ein Käufer, der 500 schlichte, 12-Zoll-gerade Rohre und 500 aufwendig verzierte Rohre bestellt, sollte nicht dieselbe Stückpreiskurve erwarten. Bei den geraden Rohren spielen standardisierte Vorrichtungen und größere Stückzahlen eine Rolle, während sich die Kosten für die verzierten Rohre hauptsächlich nach den Arbeitsstunden an der Werkbank richten.
Bedeutet „handgemacht“ immer „besser“?
Nicht unbedingt. Ein handgeschriebenes Etikett gibt Auskunft darüber, wie ein Stück geformt wurde, nicht aber darüber, wie gut es gelungen ist. Anmerkungen von Tako Glass So viel Funktionsglas – einschließlich kostengünstiger Fabrikware – erfordert einen erheblichen Anteil an Handarbeit, und die wesentlichen Unterschiede liegen in der Verarbeitungsqualität, den Materialien und der Oberflächenbehandlung. Selbst bei sorgfältiger Arbeit durch Lampenglasbläser kommt es zu geringfügigen Abweichungen hinsichtlich Höhe, Form des Mundstücks und Position der Verbindungsstelle.
Für Käufer verschiebt sich dadurch die Frage von “Ist es handgefertigt?” hin zu “Welche Abweichungen sind akzeptabel und wie werden sie gemessen?” Das ist vor allem bei Großbestellungen von Bedeutung, bei denen Einzelhandelskunden einheitliche Produkte erwarten. Bei einzelnen Sammlerstücken können Abweichungen hingegen Teil des Reizes sein.
So wählen Sie das richtige Verfahren für Ihren Herd aus
- Wählen Sie lampworked Borosilikatglas für Teile mit Perkolatoren, mehreren Verbindungsstücken, inneren Bauteilen, feinen Details oder wenn die Temperaturwechselbeständigkeit für den Anwender von Bedeutung ist.
- Ziehen Sie Ofen- oder geformtes Weichglas in Betracht für einfache, rundere Formen mit dekorativem Schwerpunkt, bei denen eine geringere Hitzebeständigkeit akzeptabel ist und das Produkt nicht zum Erhitzen über offener Flamme vorgesehen ist. Vergewissern Sie sich, dass die Glasart auf dem Produkt und auf der Verpackung angegeben ist.
- Vermeiden Sie Designs mit verschiedenen Glasarten es sei denn, der Lieferant kann eine entsprechende Ausdehnung nachweisen.
- Passen Sie den Prozess an das Bestellmuster an. Häufige kleine Bestellungen mit einer Mischung aus verschiedenen Artikeln eignen sich für Lampwork. Nur wenige Designs in sehr großen Stückzahlen können den Einsatz von Formwerkzeugen rechtfertigen.
Die geschäftlichen Bestimmungen variieren je nach Markt. Informieren Sie sich über die örtlichen Einfuhr- und Verkaufsbestimmungen für Raucherzubehör, bevor Sie Ihr Sortiment festlegen.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Eine präzise Angebotsanfrage unterscheidet seriöse Anbieter von vagen Anbietern und verringert das Risiko späterer Streitigkeiten. Fügen Sie Folgendes bei:
- Glasart und Ausdehnungsklasse, wie beispielsweise Borosilikat 3.3, mit Angabe des Farbglassystems.
- Abmessungen mit zulässigen Bereichen: Höhe, Außendurchmesser des Rohrs, Durchmesser des Fußes und Wandstärke.
- Fugengrößen und Passform, zum Beispiel 14 mm oder 18 mm, sowie das Zubehör, das jedes Gehäuse aufnehmen muss.
- Gewichtsbereich pro Artikelnummer, als zusätzliche Überprüfung.
- Funktionsübersicht: Perkolator-Stil, Hörner, Flügel, geschlossene Figuren, Rauch- oder Farbgestaltung.
- Anforderungen an das Glühen und die Prüfung: Bestätigung der Ofenausglühung und Überprüfung unter polarisiertem Licht.
- Musterfreigabe: vor der Produktion freigegebene Farb- und Oberflächenreferenzen.
- Bestelldaten: Menge pro Artikelnummer und Farbe, Mindestbestellmenge, Lieferplan und Zielmarkt.
- Verpackung: Innenschutz, Erwartungen hinsichtlich des Falltests für Kartons und Bedingungen für Schadensersatzansprüche bei Bruch.
Erstellen Sie diese Liste, bevor Sie einen Preis anfragen. Der Vergleich von Angeboten ist viel einfacher, wenn alle Anbieter Preise für identische Spezifikationen angeben.
Häufig gestellte Fragen
Ist Lampworking dasselbe wie Glasbläserei?
Nicht ganz. Beim Lampworking werden vorgefertigte Stäbe und Röhren mit einem Brenner bearbeitet, während beim Glasblasen im Ofen geschmolzenes Glas auf einer Glasbläserpfeife aufgenommen wird. Bei beiden Verfahren wird heißes Glas verarbeitet und beide erfordern ein Tempern, doch das Ausgangsmaterial, die Ausrüstung und die typischen Endprodukte unterscheiden sich.
Warum werden die meisten Borosilikat-Pfeifen im Lampwork-Verfahren hergestellt?
Borosilikat-Rohre und -Stäbe sind als Fertigteile erhältlich, und der Brenner ermöglicht eine präzise Bearbeitung von Verbindungsstellen, Perkolatoren und kleinen Details. Dank seiner geringen Wärmeausdehnung hält Borosilikat zudem der Hitze des Brenners und thermischen Schocks im Betrieb stand.
Können Borosilikatglas und Weichglas in einem Stück kombiniert werden?
Nicht direkt. Ihre Wärmeausdehnung unterscheidet sich so stark, dass bei einer direkten Verbindung beim Abkühlen Spannungen entstehen und Risse bilden. Für die Verbindung ist eine abgestufte Dichtung erforderlich; daher sollten Käufer nachfragen, aus welchem Glas die einzelnen Dekorelemente bestehen.
Bedeutet eine dickere Wand immer, dass ein Glasstück stabiler ist?
Nein. Die Dicke sorgt zwar generell für eine höhere Schlagfestigkeit, doch wenn dicke und dünne Bereiche mit unterschiedlicher Geschwindigkeit abkühlen, entstehen Spannungen, und schwere Teile erfordern eine längere Glühbehandlung. Gleichmäßige Wandstärken, solide Verbindungsstellen und ein geeigneter Glühzyklus sind ebenso wichtig wie der angegebene Dickenwert.
Wie kann ich überprüfen, ob ein Glasstück ordnungsgemäß geglüht wurde?
Die Prüfung mit polarisiertem Licht ist ein gängiges Verfahren zur Erkennung von Restspannungen, doch für eine ordnungsgemäße Prüfung sind geschultes Personal und ein festgelegter Ausschussstandard erforderlich. Erkundigen Sie sich bei den Lieferanten nach dem Prüfverfahren, der Stichprobenhäufigkeit und den Ausschusskriterien und überprüfen Sie diese bei der Probenahme.
Ist die Lampwork-Technik kostengünstiger als die Herstellung im Brennofen?
Das hängt vom Produktionsvolumen und vom Design ab. Bei der Lampwork-Technik fallen keine Werkzeugkosten an, sodass die Stückkosten in etwa konstant bleiben und mit zunehmender Komplexität steigen. Die Formfertigung kann die Stückkosten für einfache Formen bei hohen Stückzahlen senken, erfordert jedoch Investitionen in Werkzeuge und eine konstante Nachfrage.