Envío gratuito en EE.UU. para pedidos superiores a $50
Límites de aceptación mediante polariscopio para pipas de agua y componentes de cristal
No existe ningún límite universal y publicado de “aprobado/suspendido” en el polariscopio para pipas de agua, cazoles, pipas de mano o accesorios para dabs. Los compradores que solicitan a un fabricante «cristal sometido a prueba con polariscopio» suelen estar pidiendo un paso de selección cuyos criterios nunca se han establecido por escrito. Un polariscopio revela la tensión residual en el vidrio, lo que refleja la calidad del recocido de una pieza. No proporciona una clasificación de resistencia. El significado del resultado depende del tipo de vidrio, el grosor de la pared, la geometría y la ubicación de la tensión en la pieza.
Esta guía explica cómo convertir la inspección con polariscopio en una norma de aceptación por escrito: qué puede y qué no puede indicar el instrumento, cómo el tipo de componente modifica los criterios y qué debe incluirse en una solicitud de presupuesto y en un acuerdo de control de calidad para que la calificación de “aprobado” tenga el mismo significado tanto para usted como para su proveedor.
¿Qué muestra realmente un polariscopio en el vidrio de borosilicato?
Un polariscopio coloca el cristal entre dos filtros polarizadores cruzados. El cristal sin tensiones se ve oscuro. Las tensiones provocan birrefringencia, y el cristal presenta brillo o cambios de color. Información técnica de SCHOTT sobre la tensión en el vidrio óptico explica que la tensión residual depende de las condiciones de recocido, del tipo de vidrio y del tamaño y la geometría de la pieza. Asimismo, señala que el grado de birrefringencia depende del coeficiente óptico de tensión del vidrio.
De ello se derivan tres consecuencias prácticas para los compradores:
- La imagen no representa una cifra de fuerza. Una banda brillante indica que hay tensión. No significa que la pieza vaya a fallar, ni cuándo lo hará.
- La misma tensión se percibe de forma diferente en cada pieza. El retraso se acumula a lo largo del recorrido de la luz, por lo que una pared gruesa presenta un valor más alto que una pared delgada sometida a la misma tensión, y las paredes superpuestas (por ejemplo, un tubo descendente dentro de otro tubo) se suman entre sí.
- La composición del vidrio es importante. Los distintos tipos de vidrio tienen coeficientes ópticos de tensión diferentes, por lo que un valor obtenido con un tipo de vidrio no puede extrapolarse a otro.
El programa de recocido también depende del tipo de vidrio. A modo de referencia, SCHOTT indica que el punto de recocido de los tubos de borosilicato 3.3 DURAN es de 560 °C.. Los fabricantes de pipas y bongs pueden utilizar otras composiciones de borosilicato, y en las fichas de productos analizadas el material se describe únicamente como «borosilicato». Preguntar por el tipo de vidrio y el programa de recocido del proveedor es una primera pregunta razonable en una solicitud de presupuesto.
¿Existe un límite de aceptación estándar para los bongs y las pipas de cristal?
No. Las normas pertinentes describen métodos de ensayo y se redactaron para otros productos.
- ASTM F218 Aborda la medición del retraso óptico y el análisis de la tensión en el vidrio mediante un polarímetro. Expresa la tensión como una función del retraso óptico, medido como la rotación del analizador que provoca la extinción. Se trata de un método de medición, no de una especificación de «aprobado/no aprobado» para los artículos de vidrio para fumadores.
- ASTM C148 Abarca el examen polariscópico de los envases de vidrio y está destinado a las composiciones comerciales de vidrio de cal-sosa-sílice. También tiene en cuenta el espesor como parte de la evaluación: la norma incluye una corrección del espesor para los fondos de los envases. La mayoría de las pipas de borosilicato no son envases de vidrio de cal-sosa, por lo que no deben aplicarse directamente sus grados de número de templado.
Los umbrales numéricos publicados en Internet para el vidrio de fusión destinado a envases, arquitectura, óptica y aficiones varían considerablemente. Estos valores no son aplicables a un vaso de precipitados de borosilicato de 7 mm con juntas esmeriladas. El enfoque más adecuado es establecer un límite específico para tu producto, acordado con el proveedor, tomando como método de referencia la norma ASTM F218 en caso de que se necesiten lecturas cuantitativas.
Por qué el vidrio más grueso requiere un control más estricto del recocido
Se suele dar por sentado que un vidrio más grueso es más seguro. Un grosor mayor aumenta la resistencia al impacto, pero también dificulta el recocido. Una sección gruesa se enfría a través de un gradiente de temperatura más amplio entre su superficie y su núcleo, por lo que sale del horno con más tensión residual si no se ajusta el programa de recocido. Además, presenta una lectura más alta en el polariscopio porque el recorrido de la luz es más largo.
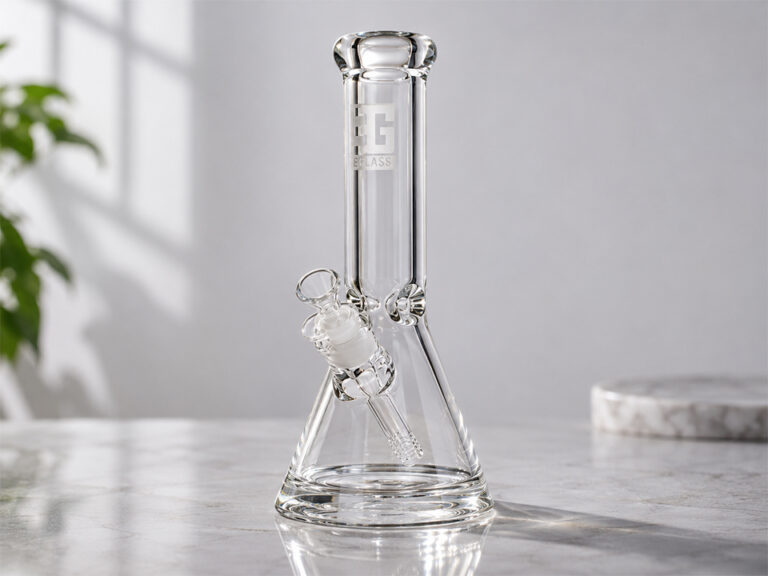
En Ficha del bong de vaso de precipitados EG-01 de 14 pulgadas Presenta un grosor de 7 mm, un peso de 990 g y unas medidas de 14 mm en la copa y de 18 mm en la unión del tubo de bajada. Una pieza tan pesada como esta tiene paredes gruesas y varios detalles fundidos o pulidos, por lo que su mapa polariscópico merece más atención que el de un accesorio de paredes finas. Los criterios de aceptación deben especificar las zonas que importan, no solo la pieza en sí.
Un ejemplo ilustrativo (no se trata de un caso real de un cliente): dos lotes del mismo vaso de precipitados presentan patrones generales similares en el polariscopio, pero el lote B presenta bandas brillantes y muy próximas entre sí en la unión del cuello con el tubo. A juzgar por su aspecto general, ambos lotes superan la inspección. Sin embargo, si se aplica un criterio que señala la unión del cuello como zona crítica, el lote B pasa a revisión. Por este motivo, la geometría de los componentes debe figurar entre los criterios de aceptación.
Cómo el tipo de componente influye en lo que se inspecciona
| Tipo de componente | Dónde tiende a concentrarse el estrés | Problema de inspección | Qué definir |
|---|---|---|---|
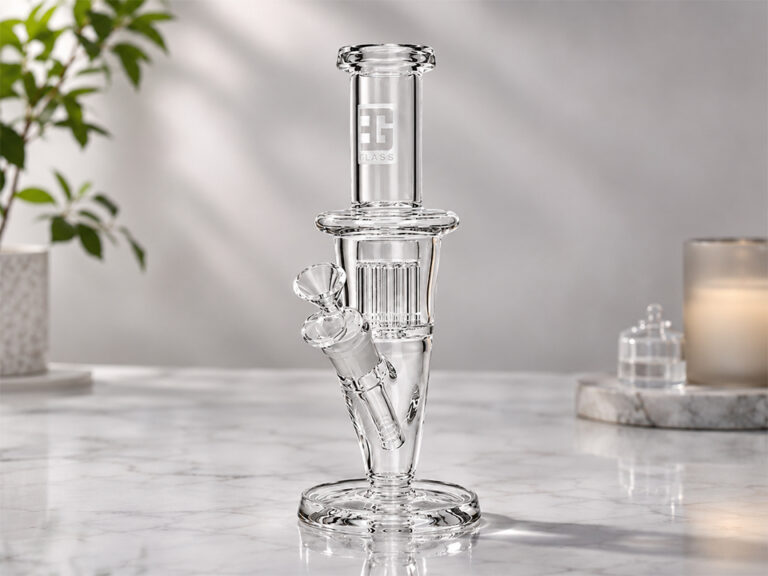
| Vaso de pared gruesa o pipa de agua de tubo recto | Junta entre la base y el tubo, cuello, collarín de unión, tubo de aspiración fundido | Trayectoria de luz larga, paredes superpuestas | Zonas críticas, ángulos de visión, registro fotográfico |
| Cuencos y toboganes | Cono de unión, fijación del mango, base del cuenco | Pequeños, a menudo de colores | Muestras de unión de asas, zona de unión y límite de lote de color |
| Equipos y kits para dab | Múltiples uniones, fusiones de perc o reciclador, zonas de puntas y racores | Geometría interna compleja | Inspección tanto de la carrocería como de las piezas de cristal desmontables |
| Recolectores de néctar | Transición entre el tubo y la punta; zona de cristal próxima al racor | Tubo estrecho, punta de cerámica opaca | ¿Qué zonas del cristal se pueden leer y cómo? |
| Tubos manuales | Cazo, carburador, boquilla, transiciones de cristal grueso | Espesor irregular de las paredes, colores oscuros | Se permite la variación del espesor de la pared; normas específicas para cada color |
| Piezas con decoración aplicada o fundida | Límite entre el vidrio base y el vidrio aplicado | Desajuste en la dilatación entre los vasos | Confirmación de que el vidrio aplicado es compatible |
La tabla solo ofrece criterios de inspección. No incluye límites numéricos, ya que no es posible asignarlos sin conocer el tipo de vidrio, el espesor de la pared y el diseño.
¿Cómo es que los distintos formatos de producto plantean cuestiones diferentes?
Cada formato sitúa la pregunta clave en un lugar distinto, y tu plan de inspección debería reflejarlo.
A Cazo de borosilicato de 14 mm con asa con diseño de surf Se trata de una pieza pequeña en la que las zonas de interés son el cuenco calentado y el asa fundida. Los colores más oscuros resultan más difíciles de observar con un polariscopio, por lo que se deben definir muestras de referencia para cada familia de colores.
A Kit de pipa de cristal para dab con boquilla de cerámica de 510 y recipiente de silicona Tiene unas dimensiones de 6,9 pulgadas y un peso de 199 g, y se presenta en cajas de 60 unidades. Solo el cuerpo de cristal puede analizarse con un polariscopio. La punta de cerámica, el recipiente de silicona y la pieza extraíble 510 son componentes independientes que se someten a sus propios controles de calidad.
En Kit de colector de néctar 510 de tamaño completo Tiene unas dimensiones de 5,08 pulgadas y un peso de 110 g, y se presenta en cajas de 50 unidades. En un colector estrecho, comprueba la transición entre el tubo y la punta, así como el cristal situado cerca del racor, ya que esa zona suele estar sometida a calor y a la carga derivada de la manipulación.
En Pipa de mano de cristal de colores de tamaño normal mide 4,4 pulgadas, pesa 80 g y se envasa en cajas de 200 unidades en cinco colores. Con ese volumen, la selección de muestras por colores es más importante que la de una sola pieza. Los colores oscuros pueden ocultar los patrones de tensión que el cristal transparente muestra con facilidad.
En Pipa de agua «Bee Beaker» de tamaño normal Es una pieza de 10 pulgadas y 385 g, envasada en cajas de 32 unidades en colores surtidos. Cuando una pieza lleve una decoración aplicada, hay que preguntar si el vidrio aplicado es compatible con el cuerpo en cuanto a la dilatación, ya que una incompatibilidad se manifiesta en forma de tensión en el límite entre ambos materiales. Declaración de importancia de la norma ASTM F218-12 menciona la expansión térmica diferencial entre los componentes fusionados como una de las causas de la tensión residual.
En estas fichas no se indica ningún resultado de polariscopio ni límite de aceptación. Este artículo no se pronuncia sobre los métodos de ensayo en los que se basan. Confírmalo directamente con el proveedor.
Un marco práctico para la aceptación, revisión y rechazo
En lugar de utilizar una cifra, define las disposiciones por escrito. Este marco es cualitativo y debe ser adaptado por un ingeniero de calidad.
Aceptar. La distribución de las tensiones residuales es baja, uniforme y gradual en toda la pieza. Las zonas críticas (uniones, juntas, uniones de las asas) no presentan ninguna concentración aislada en comparación con la muestra de referencia aprobada.
Reseña. La tensión es visible en una zona más amplia, o bien las lecturas difieren notablemente entre las piezas de un mismo lote de producción. El proveedor debe explicar la causa (carga del horno, programa de cocción, variación en el espesor de las paredes) y proponer una solución: volver a realizar pruebas, clasificar o volver a recocer. El recocido de una pieza acabada puede deformarla o dañar los tratamientos superficiales, por lo que hay que acordar de antemano si está permitido y cómo se volverán a inspeccionar las piezas posteriormente.
Rechazar. Aparece una concentración de tensiones intensa y bien definida en un sellado, una unión o una fusión, o bien cualquier grieta, fisura o astilla se encuentra en una zona sometida a tensiones. También se rechazará el producto cuando el proveedor no pueda presentar un informe de inspección.
El control más eficaz consiste en un conjunto físico de muestras límite: una pieza claramente aceptable, una pieza límite y una pieza rechazable por cada familia de productos, fotografiadas en condiciones fijas y en poder de ambas partes. Las muestras límite sirven a los inspectores como referencia para la comparación.
Lo que la inspección con polariscopio no puede revelar
La inspección de tensiones es una de las medidas de control existentes. No sustituye a las demás.
- Comportamiento ante choques térmicos. El recocido es solo uno de los factores que influyen en la resistencia al choque térmico. Las variaciones en el espesor de la pared, las zonas trabajadas con llama y las condiciones de funcionamiento también son importantes.
- Daños por impacto y por manipulación. Una pieza bien recocida puede seguir astillándose o agrietándose durante el transporte. Las cajas de cartón y el embalaje interior deben someterse a su propia comprobación.
- Ajuste dimensional. El tamaño, el cono y la tolerancia de la unión se comprueban por separado. Una unión sin tensiones puede tener, aun así, un tamaño incorrecto.
- Zonas ocultas u ocultadas. Las zonas oscuras, con mucha decoración o esmeriladas pueden resultar difíciles de ver, así que indica qué zonas se inspeccionan y cuáles no.
Cómo configurar las condiciones de inspección
Acuerda estos puntos antes de la producción, no después de que surja una disputa:
- Instrumento y método. Indique si la comprobación consiste en una inspección visual con polariscopio o en una medición cuantitativa conforme a la norma ASTM F218 o a un método equivalente.
- Procedimiento de visualización. Especifica la rotación de la pieza, los ángulos de visión de las zonas críticas y un fondo y un nivel de iluminación fijos.
- Muestreo. Selecciona muestras de diferentes cajas y, siempre que sea posible, de diferentes tandas de horno. Una sola pieza en buen estado de una caja no dice gran cosa sobre el lote. El plan de muestreo (por ejemplo, uno basado en el AQL) es un acuerdo comercial, así que inclúyelo en el contrato.
- Registros. Solicita fotografías de cada pieza inspeccionada en condiciones idénticas, asociadas a un número de lote.
- Disposición. Establece quién decide sobre los artículos dudosos y qué ocurre con la mercancía rechazada.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
La precisión del presupuesto depende de cómo se especifique cómo se evaluará el vidrio. Incluye:
- Tipo de producto y de vidrio: Referencia o plano, composición del vidrio, espesor de la pared y tamaño de la junta.
- Zonas críticas: las juntas, las juntas de estanqueidad, las uniones de las asas y las zonas del cuello que deben examinarse.
- Método de referencia: inspección visual, medición cuantitativa según la norma ASTM F218, o ambas.
- Muestras límite: aprobación de las muestras de referencia antes de la producción en serie.
- Colores y decoración: todos los colores y cualquier tipo de cristal aplicado, con normas específicas para cada color, ya que el cristal oscuro limita la visibilidad.
- Cantidad del pedido y configuración de la caja: Esto afecta al plan de muestreo y a la definición de los lotes.
- Muestreo y nivel de AQL: Cuántas unidades hay por lote y de qué cajas proceden.
- Documentación necesaria: fotos, números de lote, firma del inspector.
- Embalaje y envío: protección interior, previsiones de caídas de las cajas y método de transporte.
- Mercado objetivo: Las normas de conformidad de los productos varían según el país, y ningún resultado obtenido con un polariscopio sustituye a la revisión reglamentaria.
¿Qué debes comprobar antes de elegir un proveedor?
- ¿Tienen un polariscopio o un visor de deformaciones, y pueden mostrar cómo se utiliza?
- ¿Pueden indicar el tipo de vidrio y el programa de recocido?
- ¿Conservan muestras de control y registros de inspección por lote?
- ¿Cómo gestionan las piezas que están en el límite: las clasifican, las vuelven a recocer o las desechan?
- ¿Aceptarán que la inspección previa al envío la realice un inspector propio o un tercero?
Es más fácil evaluar a un proveedor que responde a estas preguntas de forma concreta que a uno que se limita a decir “sí, se han sometido a todas las pruebas”.”
Preguntas frecuentes
¿Cuál es un resultado aceptable en el polariscopio para una pipa de cristal? No existe un límite universal. La aceptación depende del tipo de vidrio, el espesor de la pared y la geometría. Acuérdalo por escrito con el proveedor, utilizando muestras límite y zonas críticas especificadas, y aplica la norma ASTM F218 si se requieren lecturas cuantitativas.
¿Una imagen nítida en el polariscopio significa que el bong no se romperá? No. Indica una baja tensión residual derivada del recocido, pero la rotura también depende del impacto, el choque térmico, las variaciones en el espesor de la pared, las zonas trabajadas con soplete y el embalaje. Es uno de los diversos controles.
¿Se puede aplicar la norma ASTM C148 a las pipas de borosilicato? No directamente. La norma ASTM C148 se aplica a los envases de vidrio fabricados con vidrio comercial de cal-sosa-sílice. Las piezas de borosilicato difieren en su composición y geometría, por lo que debe utilizarse únicamente como referencia para el método.
¿Por qué el cristal grueso muestra más color en el polariscopio? El retraso se acumula a lo largo del recorrido de la luz, por lo que una pared más gruesa da lugar a una lectura más alta para la misma tensión. Además, las secciones más gruesas se enfrían de forma menos uniforme, por lo que requieren un programa de recocido más lento.
¿Qué partes de un bong hay que revisar primero? Empieza por las uniones: la junta entre la base y el tubo, el cuello, el tubo de bajada fundido y los accesorios del asa o decorativos. Se trata de puntos en los que se unen elementos de vidrio de distintos grosores o independientes.
¿Se puede someter a la prueba del polariscopio el cristal oscuro o de color? A menudo, solo parcialmente. El vidrio oscuro puede bloquear u ocultar los patrones de tensión. Acordad de antemano qué zonas son legibles, realizad pruebas con muestras límite de cada color y considerad la posibilidad de inspeccionar muestras transparentes o ligeramente tintadas del mismo lote.