Envio gratuito nos EUA para encomendas superiores a $50
Limites de aceitação por polariscópio para bongos e componentes de vidro
Não existe um limite universal e publicado de aprovação/reprovação por polariscópio para bongos, caches, cachimbos de mão ou acessórios para dabs. Os compradores que pedem a um fabricante “vidro testado com polariscópio” estão, normalmente, a solicitar uma etapa de triagem cujos critérios nunca foram definidos por escrito. Um polariscópio revela a tensão residual no vidro, o que reflete a qualidade do recozimento de uma peça. Não fornece uma classificação de resistência. O significado do resultado depende do tipo de vidro, da espessura da parede, da geometria e da localização da tensão na peça.
Este guia explica como transformar a inspeção com polariscópio numa norma de aceitação por escrito: o que o instrumento pode e não pode indicar, como o tipo de componente altera os critérios e o que deve constar num pedido de cotação e num acordo de controlo de qualidade, para que a expressão “aprovado” tenha o mesmo significado tanto para si como para o seu fornecedor.
O que é que um polariscópio mostra, na verdade, no vidro de borossilicato?
Um polariscópio coloca o vidro entre dois filtros polarizadores cruzados. O vidro sem tensão apresenta-se escuro. A tensão provoca birrefringência, e o vidro apresenta brilho ou alterações de cor. Informações técnicas da SCHOTT sobre tensões no vidro ótico explica que a tensão residual depende das condições de recozimento, do tipo de vidro e das dimensões e geometria da peça. Salienta ainda que a intensidade da birrefringência depende do coeficiente óptico de tensão do vidro.
Daí decorrem três consequências práticas para os compradores:
- A imagem não representa um valor de resistência. Uma faixa brilhante indica a presença de tensão. Não significa que a peça vá falhar, nem em quanto tempo isso irá acontecer.
- A mesma tensão apresenta-se de forma diferente em peças diferentes. O atraso acumula-se ao longo do percurso da luz, pelo que uma parede espessa apresenta um valor mais elevado do que uma parede fina sob a mesma tensão, e as paredes sobrepostas (um tubo descendente dentro de um tubo, por exemplo) combinam-se.
- A composição do vidro é importante. Os diferentes tipos de vidro apresentam coeficientes ópticos de tensão distintos, pelo que um valor medido num determinado tipo de vidro não pode ser aplicado a outro.
O programa de recozimento também depende do tipo de vidro. A título de referência, A SCHOTT indica que o ponto de recozimento dos tubos de borossilicato 3.3 DURAN é de 560 °C. Os fabricantes de cachimbos e bongos podem utilizar outras composições de borossilicato, e as listas de produtos analisadas descrevem o material apenas como borossilicato. Perguntar qual é o tipo de vidro e qual é o programa de recozimento do fornecedor é uma primeira pergunta razoável a colocar numa solicitação de cotação.
Existe um limite de aceitação padrão para bongos e cachimbos de vidro?
Não. As normas em questão descrevem métodos de ensaio e foram elaboradas para outros produtos.
- ASTM F218 abrange a medição do atraso ótico e a análise da tensão no vidro com um polarímetro. Expressa a tensão em função do atraso ótico, medido como a rotação do analisador que provoca a extinção. Trata-se de um método de medição, não de uma especificação de conformidade/não conformidade para artigos de vidro fumados.
- ASTM C148 abrange a análise polariscópica de recipientes de vidro e destina-se a composições comerciais de vidro de cal-soda-sílica. Aborda igualmente a espessura como parte da avaliação: a norma inclui uma correção de espessura para os fundos dos recipientes. A maioria dos bongos de borossilicato não são recipientes de vidro de cal-soda, pelo que os seus graus de tempera não devem ser aplicados a estes.
Os limiares numéricos publicados online para vidro de fusão destinado a recipientes, arquitetura, óptica e passatempos variam consideravelmente. Estes valores não se aplicam a um copo de borossilicato de 7 mm com juntas esmeriladas. A abordagem mais adequada consiste num limite definido especificamente para o seu produto e acordado com o fornecedor, tomando a norma ASTM F218 como método de referência, caso necessite de leituras quantitativas.
Por que razão o vidro mais espesso requer um controlo mais rigoroso do recozimento
A ideia comum é que o vidro mais espesso é mais seguro. Uma parede mais espessa aumenta a resistência ao impacto, mas também dificulta o recozimento. Uma secção espessa arrefece através de um gradiente de temperatura mais amplo entre a sua superfície e o seu núcleo, pelo que sai do forno com mais tensão residual se o programa não for ajustado. Além disso, apresenta uma leitura mais elevada num polariscópio, uma vez que o percurso da luz é mais longo.
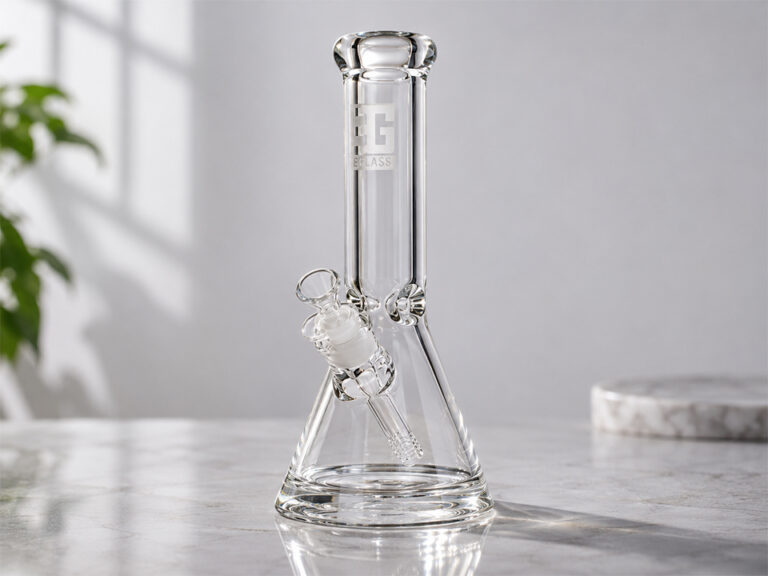
O Anúncio do bongo tipo copo de 14 polegadas EG-01 apresenta uma espessura de 7 mm, um peso de 990 g e dimensões de 14 mm na câmara e 18 mm na junta do tubo de descida. Uma peça pesada como esta apresenta paredes espessas, além de vários detalhes fundidos ou esmerilados, pelo que o seu mapa polariscópico merece mais atenção do que um acessório de paredes finas. Os critérios de aceitação devem identificar as zonas relevantes, e não apenas a peça em si.
Um cenário ilustrativo (não se trata de um caso real de um cliente): dois lotes do mesmo copo de laboratório apresentam padrões gerais semelhantes no polariscópio, mas o lote B apresenta faixas brilhantes e muito próximas umas das outras na zona onde o gargalo se une ao tubo. A julgar pela aparência geral, ambos os lotes são aprovados. Se avaliado com base num critério que identifica a junção do gargalo como uma zona crítica, o lote B é submetido a revisão. É por esta razão que a geometria do componente deve fazer parte dos critérios de aceitação.
Como o tipo de componente influencia o que se inspeciona
| Tipo de componente | Onde o stress tende a concentrar-se | Problema de inspeção | O que definir |
|---|---|---|---|
| Copo de parede grossa ou bongo de tubo reto | Vedação entre a base e o tubo, gargalo, colar de junção, tubo de descida fundido | Percurso de luz longo, paredes sobrepostas | Zonas críticas, ângulos de visão, registo fotográfico |
| Taças e escorregas | Cone de junção, fixação do cabo, base do recipiente | Pequenos, muitas vezes coloridos | Amostras de junção de alças, zona de união e limite de lote de cor |
| Equipamentos e kits para dab | Juntas múltiplas, fusões de perc ou reciclador, áreas de ponta/encaixe | Geometria interna complexa | Inspeção tanto da carroçaria como das peças de vidro amovíveis |
| Coletores de néctar | Transição entre o tubo e a ponta, área de vidro junto à ligação | Tubo estreito, ponta de cerâmica opaca | Quais são as zonas do vidro que são legíveis e como |
| Tubos manuais | Copa, carburador, bocal, transições em vidro espesso | Espessura irregular das paredes, cores escuras | Variação permitida na espessura da parede, regras específicas para cada cor |
| Peças com decoração aplicada ou fundida | Limite entre o vidro de base e o vidro aplicado | Desfasamento de dilatação entre os vidros | Confirmação de que o vidro aplicado é compatível |
A tabela apresenta apenas a lógica de inspeção. Não contém limites numéricos, uma vez que não é possível atribuir quaisquer sem conhecer o tipo de vidro, a espessura da parede e o projeto.
De que forma os diferentes formatos de produto suscitam questões diferentes?
Cada formato coloca a questão de tensão num local diferente, e o seu plano de inspeção deve refletir isso.
A Copa de borossilicato de 14 mm com uma pega em forma de prancha de surf Trata-se de uma pequena peça em que a taça aquecida e a pega fundida são as zonas de interesse. As cores mais escuras são mais difíceis de observar sob um polariscópio, pelo que devem ser definidas amostras de referência para cada família de cores.
A kit de dab rig em vidro com ponta de cerâmica 510 e recipiente de silicone Tem as seguintes especificações: 6,9 polegadas e 199 g, embalado em caixas de 60 unidades. Apenas o corpo de vidro pode ser analisado num polariscópio. A ponta de cerâmica, o recipiente de silicone e a peça 510 amovível são componentes separados, sujeitos às suas próprias verificações de controlo de qualidade.
O Kit de coletor de néctar 510 de tamanho normal Tem as seguintes especificações: 5,08 polegadas e 110 g, embalado em caixas de 50 unidades. Num coletor estreito, verifique a transição entre o tubo e a ponta e o vidro que se encontra junto à ligação, uma vez que essa zona é normalmente sujeita a calor e ao manuseamento.
O cachimbo de vidro colorido de tamanho normal tem 4,4 polegadas, pesa 80 g e é embalado em caixas de 200 unidades, em cinco cores. Com esse volume, a amostragem por cor é mais importante do que qualquer peça isolada. As cores escuras podem ocultar padrões de tensão que o vidro transparente revela facilmente.
O cachimbo de água «Bee Beaker» de tamanho normal É uma peça de 10 polegadas e 385 g, embalada em caixas de 32 unidades, em cores variadas. Quando uma peça tiver decoração aplicada, verifique se o vidro aplicado é compatível com a expansão do corpo da peça, pois a incompatibilidade manifesta-se sob a forma de tensão na zona de contacto. Declaração de significado da norma ASTM F218-12 enumera a expansão térmica diferencial entre os componentes fundidos como uma das causas da tensão residual.
Estas fichas técnicas não indicam qualquer resultado de polariscópio nem limite de aceitação. Este artigo não faz qualquer afirmação sobre os métodos de ensaio subjacentes. Confirme essa informação diretamente junto do fornecedor.
Um quadro prático para aceitação, revisão e rejeição
Em vez de utilizar um valor de referência, defina as disposições por escrito. Este quadro é qualitativo e deve ser adaptado por um engenheiro de qualidade.
Aceitar. O padrão de tensão residual é baixo, uniforme e gradual em toda a peça. As zonas críticas (juntas, vedantes, ligações das pegas) não apresentam qualquer concentração isolada, quando comparadas com a amostra de referência aprovada.
Crítica. A tensão é visível numa área mais extensa, ou os resultados diferem visivelmente entre peças do mesmo lote de produção. O fornecedor deve explicar a causa (carga do forno, programa de produção, variação da espessura da parede) e propor uma solução: repetir o ensaio, selecionar ou submeter a recozimento. O recozimento de uma peça acabada pode distorcê-la ou danificar os tratamentos de superfície; por isso, deve-se acordar antecipadamente se tal é permitido e como as peças serão reinspecionadas posteriormente.
Rejeitar. Surge uma concentração de tensão intensa e bem definida numa vedação, junta ou fusão, ou quando qualquer fissura, rachadura ou lasca se situa numa zona sujeita a tensão. A rejeição também se aplica quando o fornecedor não puder apresentar um registo de inspeção.
O controlo mais rigoroso consiste num conjunto físico de amostras-limite: uma peça claramente aceitável, uma peça no limite e uma peça rejeitável por família de produtos, fotografadas em condições fixas e na posse de ambas as partes. As amostras-limite servem de referência para os inspetores.
O que a inspeção com polariscópio não lhe revela
A inspeção de tensão é uma das várias medidas de controlo. Não substitui as outras.
- Comportamento face ao choque térmico. O recozimento é apenas um dos fatores que influenciam a resistência ao choque térmico. A variação da espessura da parede, as áreas trabalhadas com chama e as condições de funcionamento também são importantes.
- Danos causados por impacto e manuseamento. Uma peça bem recozida pode ainda assim lascar-se ou rachar durante o transporte. As caixas de cartão e as embalagens interiores devem ser verificadas separadamente.
- Ajuste dimensional. O tamanho da junta, o cono e a tolerância são verificados separadamente. Uma junta sem tensões pode, mesmo assim, ter o tamanho errado.
- Áreas escondidas ou obscurecidas. As zonas escuras, com muita decoração ou com acabamento fosco podem ser difíceis de visualizar; por isso, indique quais as áreas que são inspecionadas e quais não são.
Como configurar condições de inspeção
Chegue a acordo sobre estes pontos antes do início da produção, e não depois de surgir um litígio:
- Instrumento e método. Indique se a verificação é realizada através de um ecrã polariscópico ou de uma medição quantitativa, em conformidade com a norma ASTM F218 ou um método equivalente.
- Procedimento de visualização. Especifique a rotação da peça, os ângulos de visualização das zonas críticas e um fundo e um nível de iluminação fixos.
- Amostragem. Selecione amostras de diferentes caixas e, sempre que possível, de diferentes lotes de cozedura. Uma única peça de boa qualidade de uma caixa não é indicativa do lote como um todo. O plano de amostragem (por exemplo, um plano baseado no AQL) constitui um acordo comercial, pelo que deve ser incluído no contrato.
- Registos. Solicite fotografias de cada peça inspecionada em condições idênticas, associadas a um número de lote.
- Disposição. Definir quem decide sobre os artigos em situação limítrofe e o que acontece aos produtos rejeitados.
O que devem os compradores especificar antes de solicitar um orçamento?
A precisão do orçamento depende da especificação dos critérios de avaliação do vidro. Inclua:
- Tipo de produto e de vidro: Referência ou desenho, composição do vidro, espessura da parede e dimensão da junta.
- Zonas críticas: juntas, vedantes, pontos de ligação das pegas e zonas do gargalo a examinar.
- Método de referência: análise visual, medição quantitativa com base na norma ASTM F218 ou ambas.
- Amostras-limite: aprovação das amostras de referência antes da produção em massa.
- Cores e decoração: todas as cores e qualquer tipo de vidro aplicado, com regras específicas para cada cor, em que o vidro escuro limita a visibilidade.
- Quantidade do pedido e configuração da caixa: Isto afeta o plano de amostragem e a definição do lote.
- Amostragem e nível de AQL: quantas unidades por lote, provenientes de que caixas.
- Documentos necessários: fotografias, números de lote, aprovação do inspetor.
- Embalagem e envio: proteção interna, previsões relativas a quedas da embalagem e método de transporte.
- Mercado-alvo: As regras de conformidade dos produtos variam consoante o país, e nenhum resultado obtido com um polariscópio substitui a análise regulamentar.
O que deve verificar antes de escolher um fornecedor?
- Têm um polariscópio ou um visualizador de deformações e podem mostrar como funciona?
- Será que conseguem indicar o tipo de vidro e o programa de recozimento?
- Mantêm amostras de controlo e registos de inspeção por lote?
- Como é que lidam com as peças que estão no limite: separam-nas, submetem-nas a um novo recozimento ou descartam-nas?
- Será que irão aprovar uma inspeção pré-embarque realizada pelo vosso próprio inspetor ou por uma entidade terceira?
É mais fácil avaliar um fornecedor que responda a estas perguntas de forma específica do que um que responda “sim, todos foram testados”.”
Perguntas mais frequentes
Qual é o resultado aceitável no polariscópio para um bongo de vidro? Não existe um limite universal. A aceitação depende do tipo de vidro, da espessura da parede e da geometria. Defina-o por escrito com o fornecedor, utilizando amostras-limite e zonas críticas especificadas, e recorra à norma ASTM F218 caso sejam necessárias leituras quantitativas.
Uma imagem nítida no polariscópio significa que um bongo não se vai partir? Não. Isso indica uma baixa tensão residual resultante do recozimento, mas a quebra também depende do impacto, do choque térmico, da variação da espessura da parede, das áreas trabalhadas à chama e da embalagem. Trata-se de um dos vários controlos.
A norma ASTM C148 pode ser utilizada para bongos de borossilicato? Não diretamente. A norma ASTM C148 aplica-se a recipientes de vidro fabricados a partir de vidro comercial de cal-soda-sílica. As peças de borossilicato diferem em termos de composição e geometria, pelo que esta norma deve ser utilizada apenas como referência para o método.
Por que é que o vidro mais espesso apresenta uma cor mais intensa no polariscópio? O atraso acumula-se ao longo do percurso da luz, pelo que uma parede mais espessa produz uma leitura mais elevada para a mesma tensão. As secções mais espessas também arrefecem de forma menos uniforme, pelo que necessitam de um programa de recozimento mais lento.
Que partes de um bongo devem ser inspecionadas em primeiro lugar? Comece pelas juntas: a vedação entre a base e o tubo, o gargalo, o tubo de descida fundido e os acessórios da pega ou da decoração. Trata-se de pontos de junção onde se unem espessuras diferentes ou elementos de vidro distintos.
É possível submeter vidro escuro ou colorido a um teste com polariscópio? Muitas vezes, apenas parcialmente. O vidro escuro pode bloquear ou ocultar os padrões de tensão. Acordem previamente quais as áreas que são visíveis, testem amostras-limite em cada cor e considerem a possibilidade de inspecionar amostras transparentes ou ligeiramente coloridas do mesmo lote.