Livraison gratuite aux États-Unis pour toute commande supérieure à $50
Limites d'acceptation au polariscope pour les bongs et les composants en verre
Il n’existe aucune limite universelle et officialisée, déterminée par polariscope, pour les bongs, les bols, les pipes à main ou les accessoires de “ dab ”. Les acheteurs qui demandent à un fabricant du « verre testé au polariscope » sollicitent généralement une étape de contrôle dont les critères n’ont jamais été consignés par écrit. Un polariscope révèle les contraintes résiduelles présentes dans le verre, ce qui reflète la qualité du recuit de la pièce. Il ne fournit pas d’indice de résistance. L’interprétation du résultat dépend du type de verre, de l’épaisseur de la paroi, de la géométrie et de l’emplacement des contraintes sur la pièce.
Ce guide explique comment transformer le contrôle par polariscope en une norme d'acceptation écrite : ce que l'instrument peut et ne peut pas vous révéler, comment le type de composant influe sur les critères, et ce qu'il convient d'inclure dans un appel d'offres et un accord de contrôle qualité afin que la mention “ conforme ” ait la même signification pour vous et pour votre fournisseur.
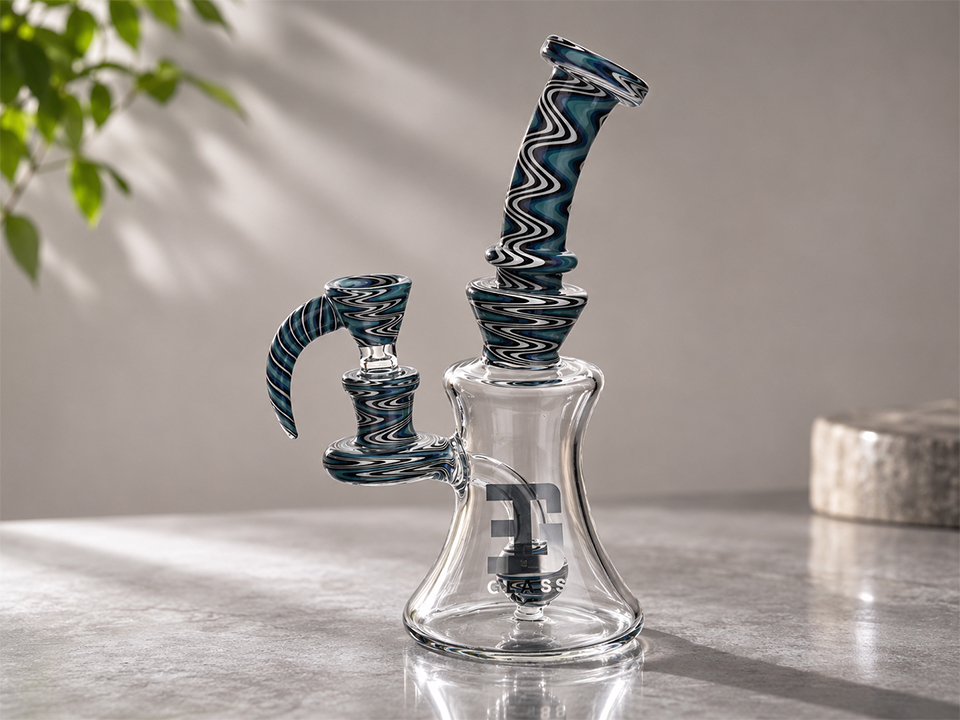
Que montre réellement un polariscope dans le verre borosilicaté ?
Un polariscope place le verre entre deux filtres polarisants croisés. Un verre exempt de contraintes apparaît sombre. Les contraintes provoquent une biréfringence, et le verre présente alors une luminosité ou des variations de couleur. Informations techniques de SCHOTT sur les contraintes dans le verre optique explique que les contraintes résiduelles dépendent des conditions de recuit, du type de verre, ainsi que de la taille et de la géométrie de la pièce. Il précise également que l'intensité de la biréfringence dépend du coefficient optique de contrainte du verre.
Il en découle trois conséquences concrètes pour les acheteurs :
- Cette image ne représente pas un chiffre indiquant la force. Une bande claire indique la présence de contraintes. Elle ne signifie pas pour autant que la pièce va céder, ni dans quel délai.
- Une même tension peut se manifester différemment selon les pièces. Le retard s'accumule le long du trajet de la lumière ; ainsi, une paroi épaisse présente une valeur plus élevée qu'une paroi mince soumise à la même contrainte, et les parois qui se chevauchent (un tube descendant à l'intérieur d'un autre tube, par exemple) se combinent.
- La composition du verre a son importance. Les différents verres présentent des coefficients optiques de contrainte différents ; par conséquent, une mesure effectuée sur un type de verre ne peut pas être transposée à un autre.
Le programme de recuit dépend également du type de verre. À titre indicatif, SCHOTT indique que la température de recuit des tubes en borosilicate 3.3 DURAN est de 560 °C.. Les fabricants de pipes et de bongs peuvent utiliser d'autres compositions à base de borosilicate, et les fiches produits examinées désignent simplement ce matériau sous le nom de « borosilicate ». Demander le type de verre et le programme de recuit du fournisseur constitue une première question pertinente à poser dans un appel d'offres.
Existe-t-il une limite d'acceptation standard pour les bongs et les pipes en verre ?
Non. Les normes en question décrivent des méthodes d'essai et ont été rédigées pour d'autres produits.
- ASTM F218 traite de la mesure du retard optique et de l'analyse des contraintes dans le verre à l'aide d'un polarimètre. Elle exprime les contraintes en fonction du retard optique, mesuré comme la rotation de l'analyseur provoquant l'extinction. Il s'agit d'une méthode de mesure et non d'une spécification de conformité/non-conformité pour la verrerie destinée aux fumeurs.
- ASTM C148 Cette norme porte sur l'examen polariscopique des récipients en verre et s'applique aux compositions commerciales de verre sodocalcique-siliceux. Elle prend également en compte l'épaisseur dans l'évaluation : la norme prévoit en effet une correction d'épaisseur pour le fond des récipients. La plupart des bongs en borosilicate n'étant pas des récipients en verre sodocalcique, il ne faut pas transposer à l'identique les classes de trempe qui y sont définies.
Les seuils numériques publiés en ligne pour le verre fusible utilisé dans les conteneurs, l’architecture, l’optique et les loisirs varient considérablement. Ils ne s’appliquent pas à un bécher en borosilicate de 7 mm muni de joints rodés. L’approche la plus justifiée consiste à définir une limite spécifique à votre produit et convenue avec le fournisseur, en prenant la norme ASTM F218 comme méthode de référence si vous avez besoin de mesures quantitatives.
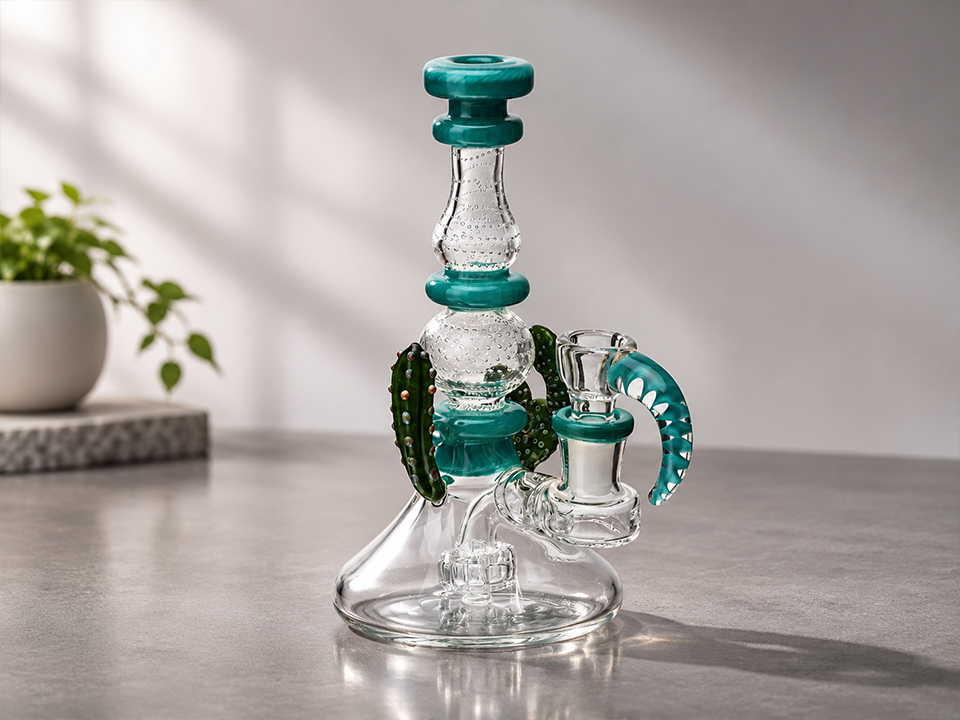
Pourquoi un verre plus épais nécessite-t-il un contrôle plus rigoureux du recuit ?
On pense généralement qu'un verre plus épais est plus sûr. Une paroi plus épaisse renforce la résistance aux chocs, mais rend également le recuit plus difficile. Une section épaisse se refroidit en subissant un gradient de température plus important entre sa surface et son cœur ; elle sort donc du four avec davantage de contraintes résiduelles si le programme de recuit n'est pas adapté en conséquence. Elle présente également une valeur plus élevée au polariscope, car le trajet de la lumière est plus long.
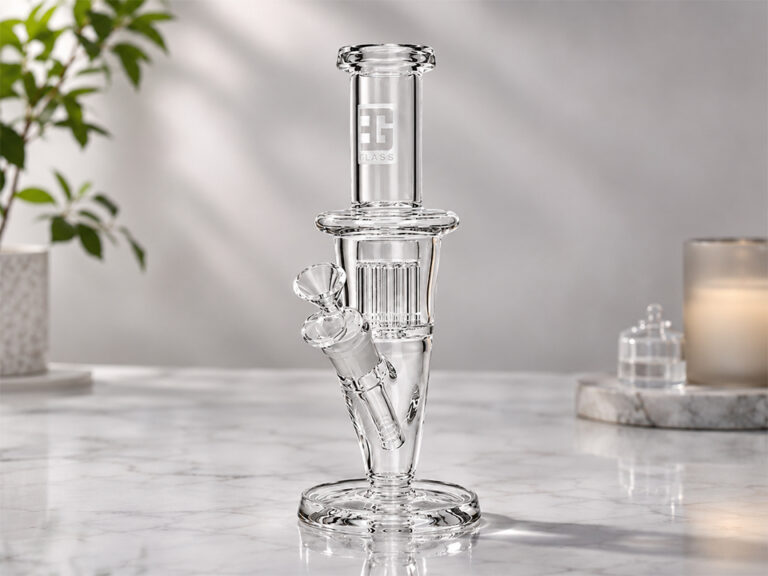
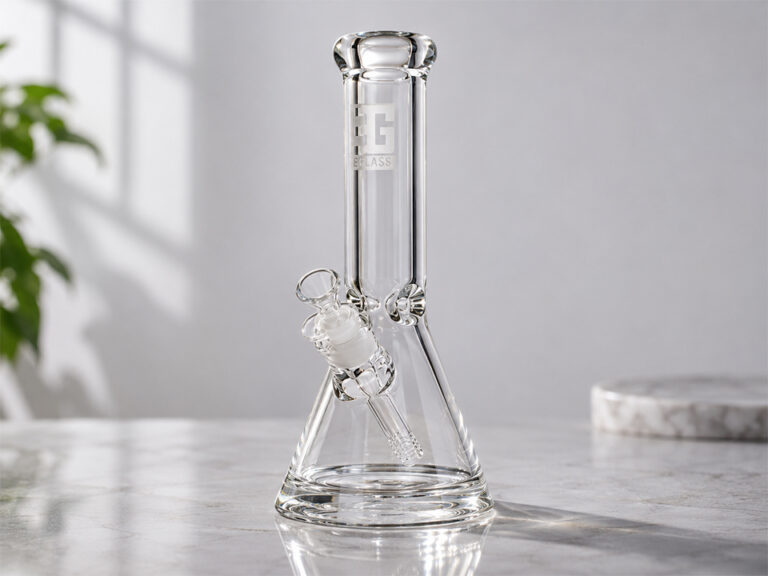
Le Fiche produit du bong « EG-01 » en forme de bécher de 14 pouces Elle présente une épaisseur de 7 mm, un poids de 990 g, ainsi que des dimensions de 14 mm pour le bol et de 18 mm pour le raccord du tube plongeur. Une pièce aussi massive comporte des parois épaisses ainsi que plusieurs éléments soudés ou taillés ; son profil au polariscope mérite donc davantage d’attention que celui d’un accessoire à parois fines. Les critères d'acceptation doivent préciser les zones qui comptent, et pas seulement la pièce dans son ensemble.
Scénario illustratif (il ne s'agit pas d'un cas client réel) : deux lots du même bécher présentent des diagrammes polariscopiques globaux similaires, mais le lot B comporte des bandes brillantes et très rapprochées à la jonction entre le col et le tube. À en juger par leur aspect général, les deux lots sont jugés conformes. Si l’on se base sur un critère désignant la jonction du col comme zone critique, le lot B est soumis à un examen complémentaire. C’est pour cette raison que la géométrie des composants doit figurer parmi les critères d’acceptation.
Comment le type de composant influe sur ce que vous inspectez
| Type de composant | Les zones où le stress a tendance à s'accumuler | Problème lié à l'inspection | Ce qu'il faut définir |
|---|---|---|---|
| Bécher à paroi épaisse ou bong à tube droit | Joint entre la base et le tube, col, collier de raccordement, tube plongeur soudé | Long trajet optique, parois qui se chevauchent | Zones critiques, angles de vue, historique des photos |
| Bols et toboggans | Raccord conique, fixation de la poignée, base du bol | Petits, souvent colorés | Échantillons de jonction de poignée, de zone de raccordement et de limite de lot de couleur |
| Kits et matériel pour « dab » | Raccords multiples, fusions de type « perc » ou « recycler », zones d'embout/de raccordement | Géométrie interne complexe | Inspection de la carrosserie et des éléments en verre amovibles |
| Collecteurs de nectar | Transition entre le tube et l'embout, zone en verre près du raccord | Tube étroit, embout en céramique opaque | Quelles zones du verre sont lisibles, et comment ? |
| Tuyaux à main | Cuve, carburateur, embout, raccords en verre épais | Épaisseur de paroi irrégulière, couleurs sombres | Variation de l'épaisseur de paroi autorisée, règles spécifiques à chaque couleur |
| Pièces présentant une décoration appliquée ou fondue | Limite entre le verre de base et le verre appliqué | Différence de dilatation entre les verres | Confirmation de la compatibilité du verre utilisé |
Ce tableau présente uniquement les principes de contrôle. Il ne contient aucune limite chiffrée, car il est impossible d'en fixer sans connaître le type de verre, l'épaisseur de la paroi et la conception.
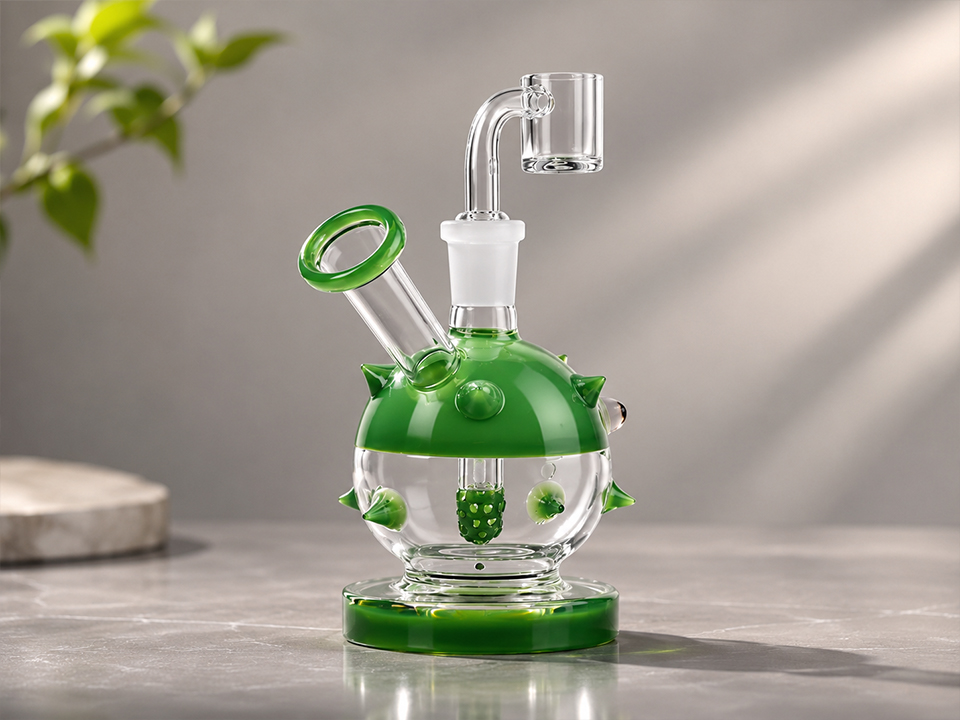
En quoi les différents formats de produits soulèvent-ils des questions différentes ?
Chaque format place la question principale à un endroit différent, et votre plan de vérification doit en tenir compte.
A Bol en borosilicate de 14 mm avec une poignée en forme de planche de surf Il s'agit d'un petit échantillon dont les zones d'intérêt sont le bol chauffé et la poignée soudée. Les couleurs plus foncées étant plus difficiles à observer au polariscope, il convient de définir des échantillons de référence pour chaque famille de couleurs.
A kit de dab rig en verre avec embout en céramique 510 et pot en silicone Ses dimensions sont de 6,9 pouces et son poids de 199 g ; il est conditionné par carton de 60 pièces. Seul le corps en verre peut être examiné à l'aide d'un polariscope. L'embout en céramique, le récipient en silicone et la pièce amovible de type 510 sont des composants distincts soumis à leurs propres contrôles qualité.
Le Kit de collecteur de nectar 510 « full-size » Ses dimensions sont de 5,08 pouces et son poids de 110 g ; il est conditionné par carton de 50 unités. Sur un collecteur étroit, vérifiez la jonction entre le tube et l'embout ainsi que le verre situé près du raccord, car cette zone est généralement soumise à des contraintes thermiques et mécaniques.
Le pipe à main en verre coloré, de grande taille mesure 4,4 pouces, pèse 80 g et est conditionné par cartons de 200 pièces, disponibles en cinq couleurs. Compte tenu de ce volume, il est plus important de prélever des échantillons par couleur que de s'attarder sur une seule pièce. Les couleurs foncées peuvent masquer des traces de contrainte que le verre transparent révèle facilement.
Le pipe à eau « Bee Beaker » en taille réelle Il s'agit d'une pièce de 10 pouces pesant 385 g, conditionnée par carton de 32 pièces dans un assortiment de couleurs. Lorsqu'une pièce comporte un décor appliqué, vérifiez si le verre utilisé est compatible avec le corps de la pièce en termes de dilatation thermique, car toute incompatibilité se traduit par des contraintes au niveau de la jonction. Déclaration d'importance de la norme ASTM F218-12 cite la dilatation thermique différentielle entre les composants assemblés par fusion parmi les causes des contraintes résiduelles.
Ces fiches techniques ne mentionnent aucun résultat d'essai au polariscope ni aucune limite d'acceptation. Cet article ne se prononce pas sur les méthodes d'essai utilisées. Veuillez vérifier ces informations directement auprès du fournisseur.
Un cadre pratique pour l'acceptation, la révision et le rejet
Au lieu d'utiliser un chiffre, définissez les caractéristiques par écrit. Ce cadre est de nature qualitative et doit être adapté par un ingénieur qualité.
Accepter. La répartition des contraintes résiduelles est faible, homogène et progressive sur l'ensemble de la pièce. Les zones critiques (joints, joints d'étanchéité, raccords de poignées) ne présentent aucune concentration isolée par rapport à l'échantillon de référence homologué.
Critique. Des contraintes sont visibles sur une zone plus étendue, ou les mesures présentent des écarts notables entre les pièces issues d'un même lot de production. Le fournisseur doit en expliquer la cause (chargement du four, programme de cuisson, variation de l'épaisseur des parois) et proposer une solution : nouveau contrôle, tri ou recuit. Le recuit d'une pièce finie peut la déformer ou endommager les traitements de surface ; il convient donc de convenir à l'avance si cette opération est autorisée et comment les pièces seront réinspectées par la suite.
Refusé. Une concentration de contraintes localisée et nettement délimitée apparaît au niveau d'un joint d'étanchéité, d'un raccord ou d'une soudure, ou encore lorsqu'une fissure, une fêlure ou un éclat se trouve dans une zone soumise à des contraintes. Le rejet s'applique également lorsque le fournisseur n'est pas en mesure de présenter un rapport d'inspection.
Le contrôle le plus efficace consiste en un ensemble physique d'échantillons de référence : un exemplaire clairement conforme, un exemplaire limite et un exemplaire non conforme par famille de produits, photographiés dans des conditions fixes et conservés par les deux parties. Les échantillons de référence permettent aux inspecteurs d'effectuer des comparaisons.
Ce que l'inspection au polariscope ne peut pas vous révéler
Le contrôle de résistance est l'une des mesures de contrôle parmi d'autres. Il ne remplace pas les autres.
- Comportement aux chocs thermiques. Le recuit n'est qu'un facteur parmi d'autres qui influent sur la résistance aux chocs thermiques. Les variations d'épaisseur de paroi, les zones travaillées à la flamme et les conditions d'exploitation jouent également un rôle important.
- Dommages dus à des chocs et à une mauvaise manipulation. Même une pièce correctement recuite peut se fêler ou se fissurer pendant le transport. Les cartons et les emballages intérieurs doivent faire l'objet d'une vérification distincte.
- Ajustement dimensionnel. La dimension de l'assemblage, la conicité et la tolérance font l'objet de contrôles distincts. Un assemblage sans contrainte peut tout de même présenter une dimension incorrecte.
- Zones cachées ou masquées. Les zones sombres, très ornées ou givrées peuvent être difficiles à distinguer ; précisez donc quelles zones sont inspectées et lesquelles ne le sont pas.
Comment définir les conditions d'inspection
Mettez-vous d'accord sur ces points avant le début de la production, et non après un litige :
- Appareil et procédé. Précisez s'il s'agit d'un contrôle visuel à l'aide d'un polariscope, d'une mesure quantitative conforme à la norme ASTM F218 ou d'une méthode équivalente.
- Procédure de consultation. Précisez l'orientation de la pièce, les angles de vue pour les zones critiques, ainsi qu'un arrière-plan et un niveau d'éclairage fixes.
- Échantillonnage. Prélevez des échantillons dans différents cartons et, dans la mesure du possible, issus de différents cycles de cuisson. Un seul article de bonne qualité provenant d'un carton ne permet pas de tirer de conclusions sur l'ensemble du lot. Le plan d'échantillonnage (par exemple, un plan basé sur l'AQL) constitue un accord commercial ; veillez donc à l'intégrer dans le contrat.
- Archives. Demandez des photos de chaque pièce inspectée dans des conditions identiques, associées à un numéro de lot.
- Disposition. Précisez qui se charge de déterminer si les articles sont « limites » et ce qu'il advient des marchandises rejetées.
Que doivent préciser les acheteurs avant de demander un devis ?
La précision du devis dépend de la manière dont le verre sera évalué. Veuillez préciser :
- Type de produit et de verre : Référence ou plan, composition du verre, épaisseur de la paroi et dimensions du joint.
- Zones critiques : les joints, les garnitures d'étanchéité, les raccords de poignée et les zones du col doivent être inspectés.
- Méthode de référence : contrôle visuel, mesure quantitative selon la norme ASTM F218, ou les deux.
- Limiter le nombre d'échantillons : validation des échantillons de référence avant la production en série.
- Couleurs et décoration : toutes les couleurs et tous les types de vitres teintées, avec des règles spécifiques à chaque couleur, les vitres foncées limitant la visibilité.
- Quantité commandée et configuration des cartons : Cela a une incidence sur le plan d'échantillonnage et la définition des lots.
- Échantillonnage et niveau AQL : Combien de pièces par lot, provenant de quels cartons ?
- Documents requis : photos, numéros de lot, validation de l'inspecteur.
- Emballage et expédition : protection interne, risques de chute du carton et mode de transport.
- Marché cible : Les règles de conformité des produits varient d'un pays à l'autre, et aucun résultat obtenu à l'aide d'un polariscope ne saurait se substituer à un examen réglementaire.
Que faut-il vérifier avant de choisir un fournisseur ?
- Possèdent-ils un polariscope ou un visualiseur de déformation, et peuvent-ils en montrer le fonctionnement ?
- Peuvent-ils indiquer le type de verre et le programme de recuit ?
- Conservent-ils des échantillons de contrôle et les registres d'inspection par lot ?
- Comment gèrent-ils les pièces limites : tri, recuit ou mise au rebut ?
- Accepteront-ils qu'une inspection avant expédition soit effectuée par votre propre inspecteur ou par un tiers ?
Un fournisseur qui répond précisément à ces questions est plus facile à évaluer qu’un fournisseur qui se contente de répondre “ oui, tous ont été testés ”.”
Questions fréquemment posées
Quel est le résultat acceptable à l'aide d'un polariscope pour un bong en verre ? Il n'existe pas de limite universelle. L'acceptabilité dépend du type de verre, de l'épaisseur de la paroi et de la géométrie. Définissez-la par écrit avec le fournisseur, à l'aide d'échantillons de référence et en identifiant les zones critiques, et référez-vous à la norme ASTM F218 si des mesures quantitatives sont requises.
Une image nette au polariscope signifie-t-elle qu'un bong ne se cassera pas ? Non. Cela indique une faible contrainte résiduelle due au recuit, mais la rupture dépend également des chocs, des chocs thermiques, des variations d'épaisseur de paroi, des zones travaillées à la flamme et de l'emballage. Il s'agit d'un des nombreux facteurs à prendre en compte.
La norme ASTM C148 s'applique-t-elle aux bongs en borosilicate ? Pas directement. La norme ASTM C148 s'applique aux récipients en verre fabriqués à partir de verre sodocalcique-silice commercial. Les pièces en borosilicate présentent une composition et une géométrie différentes ; il convient donc de l'utiliser uniquement comme référence pour la méthode.
Pourquoi le verre épais fait-il ressortir davantage la couleur du polariscope ? Le retard s'accumule le long du trajet de la lumière ; ainsi, une paroi plus épaisse donne une valeur de mesure plus élevée pour une contrainte identique. Les sections plus épaisses se refroidissent également de manière moins homogène ; elles nécessitent donc un programme de recuit plus lent.
Quelles sont les parties d'un bong qu'il faut vérifier en premier ? Commencez par les raccords : le joint entre la base et le tube, le col, le tube plongeur soudé et les fixations de la poignée ou des éléments décoratifs. Il s'agit des points de jonction où des épaisseurs différentes ou des éléments en verre distincts sont assemblés.
Le verre foncé ou teinté peut-il être testé à l'aide d'un polariscope ? Souvent, seulement en partie. Le verre foncé peut masquer ou empêcher la lecture des traces de contrainte. Convenez au préalable des zones qui doivent être lisibles, effectuez des essais sur des échantillons limites pour chaque couleur et envisagez d'inspecter des échantillons transparents ou légèrement teintés issus du même lot.