Livraison gratuite aux États-Unis pour toute commande supérieure à $50
Recuit du verre borosilicaté : points à vérifier par les détaillants
Le recuit consiste en un réchauffage contrôlé suivi d'un refroidissement lent qui permet d'éliminer les contraintes internes résiduelles dans le verre après un travail au chalumeau. Pour les détaillants qui achètent des pipes en borosilicate, des pipes à eau et des collecteurs de nectar, c’est l’un des rares critères de qualité qui ne peut être évalué à l’œil nu. Une pièce mal recuite peut passer l’inspection visuelle, résister à l’emballage, puis se fissurer dans un entrepôt, sur une étagère ou dès son premier contact avec de l’eau chaude. Le coût de ces incidents est supporté par le détaillant sous forme de retours, de remplacements et de perte de clients fidèles. Ce guide explique le rôle du recuit, quelles formes de produits sont les plus exposées, comment contrôler les contraintes et ce qu’il faut vérifier auprès d’un fournisseur avant de passer ou de renouveler une commande.
Le rôle du recuit dans le verre borosilicaté
Lorsqu’un souffleur de verre façonne une pièce, celle-ci ne refroidit pas de manière homogène. Les parois fines refroidissent en premier, tandis que les bases épaisses et les joints de fusion restent chauds plus longtemps. Ces deux zones se contractent à des moments différents, ce qui génère des contraintes dans le verre. Le recuit consiste à réchauffer l'ensemble de la pièce jusqu'à ce qu'elle soit suffisamment chaude de manière uniforme pour que ces contraintes se relâchent, à la maintenir à cette température, puis à la refroidir suffisamment lentement pour éviter que de nouvelles contraintes ne se forment.
La température cible correspond au point de recuit, défini comme la température à laquelle la viscosité du verre chute à 10^13 poises. Présentation générale du recuit du verre sur Wikipédia) ajoute qu’un verre insuffisamment recuit peut se fissurer sous l’effet de variations de température relativement faibles ou de chocs mécaniques, voire se briser spontanément. Un fabricant de verrerie de laboratoire en borosilicate 3,3 publie un point de recuit à 565 °C et précise que le verre chauffé à plus de 500 °C peut présenter des contraintes résiduelles permanentes lors du refroidissement. Les différentes formulations de borosilicate présentant des valeurs différentes, il convient qu’un fournisseur précise le type de verre qu’il utilise plutôt que de donner un chiffre générique.
La faible dilatation thermique et la faible contrainte résiduelle sont deux propriétés distinctes. La faible dilatation du borosilicate lui permet de supporter les variations de température, mais elle n'élimine pas les contraintes induites lors de la fabrication. L'une est inhérente au matériau, l'autre au procédé.
Comment fonctionne un cycle de recuit correct ?
Un cycle complet comporte trois étapes :
- Trempage : La pièce entière, y compris sa partie la plus épaisse, est maintenue à la température de recuit ou à une température proche de celle-ci jusqu’à ce que la température soit homogène.
- Refroidissement contrôlé : La pièce refroidit lentement dans la plage située juste en dessous du point de recuit, où le verre peut encore se détendre. La vitesse de refroidissement doit être suffisamment lente pour que la différence de température entre les parties épaisses et les parties fines reste faible.
- Refroidissement final : En dessous de cette plage, le verre ne peut plus se détendre, ce qui permet d'accélérer le refroidissement.
Il n'existe pas de programme universel. La durée de maintien dépend de la paroi la plus épaisse, de la charge du four et de l'uniformité de la chauffe. Un fournisseur qui se contente d'indiquer “ recuit à 560 °C ” ne mentionne qu'une seule variable parmi les quatre. Demandez la température de maintien, la durée de maintien, la vitesse de refroidissement dans la plage critique et la manière dont le four est chargé.
La manière dont on charge le four a également son importance. Placer du verre froid dans un four chaud, ou ouvrir la porte trop tôt pendant la phase de refroidissement, peut créer des contraintes thermiques au lieu de les éliminer. Dans un fil de discussion du forum des professionnels consacré à la fissuration du borosilicate, une réponse d'un expert indique qu'un four en borosilicate doit atteindre environ 550 °C et que 540 °C est une température dangereusement basse. Il s'agit là d'une simple discussion au sein d'une communauté, et non d'une norme, mais cela concorde avec les chiffres fournis par le fabricant ci-dessus et montre pourquoi une température indiquée doit être étayée par un cycle enregistré.
Quelles sont les formes de produits qui présentent le plus grand risque de recuit ?
Le risque de contrainte augmente avec les variations d'épaisseur des parois, le nombre de joints fusionnés et la géométrie interne fermée. Deux pièces réalisées avec le même verre et dans le même four peuvent présenter des résultats très différents en raison de leur forme.
Conceptions à chambres multiples et à percolateur
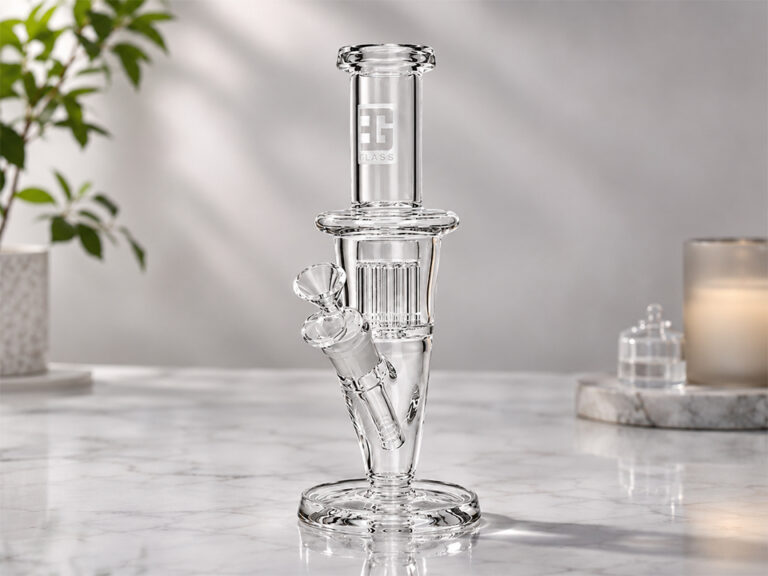
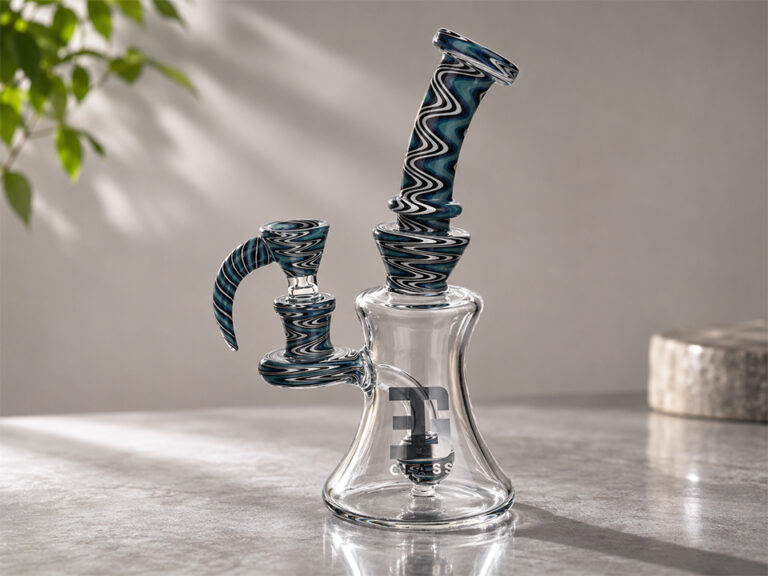
Chaque percolateur, chambre ou tube de descente soudé présente un joint à la jonction entre le verre fin et le verre épais. A bong à percolateur en verre transparent, doté d'une chambre superposée, d'un col incurvé et d'un bol amovible en est un exemple typique, avec une taille de 8,4 pouces. Le dab rig de taille standard avec un perc cyclone Il intègre un circuit de recyclage interne et pèse 353 g, selon sa page produit. Une masse de verre plus importante signifie que les parois épaisses conservent la chaleur plus longtemps ; la vitesse de refroidissement revêt donc une importance accrue. Pour les deux modèles, demandez où les contraintes ont été contrôlées : au niveau des soudures du percolateur et du raccord de la tige descendante, et pas seulement sur le tube extérieur.
Des bases imposantes et des transitions marquées
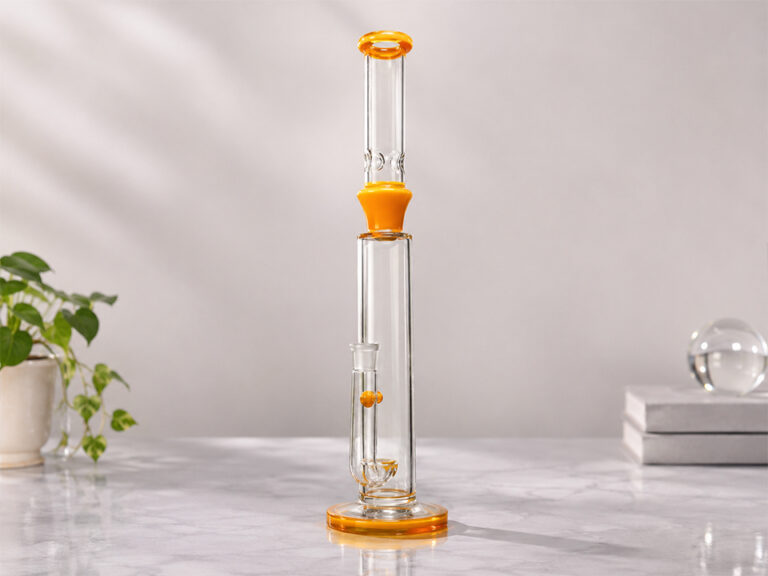
La partie la plus épaisse d'un tuyau d'eau est généralement sa base, et la jonction entre la base et le tube constitue une zone de contrainte typique. A tuyau d'eau en forme de cloche, doté d'une base ronde évasée mesure 10,6 pouces de haut, ce qui rend le chauffage uniforme dans le four plus difficile que pour une pièce plus compacte. Une méthode plus simple bong en verre de grande taille, avec un embout droit et un tube plongeur coudé Il comporte moins d'éléments, ce qui réduit les risques, mais il convient tout de même de vérifier les raccords entre le tube d'aspiration et le bol.
Petits morceaux et verre coloré
Ce n'est pas parce qu'une entreprise est petite qu'elle en est exemptée. A pipe à main en verre coloré en forme de cuillère présente toujours un bol épais se rétrécissant vers un col plus fin. Lorsque la couleur entre en jeu, la question ne se limite plus au recuit, mais s'étend à la compatibilité des matériaux, un sujet abordé dans la section suivante.
Collecteurs de nectar composés de matériaux mixtes
A Kit de collecteur de nectar à filetage 510 avec embout en céramique associe un corps en verre à un embout en céramique, une pièce amovible à filetage 510 et un réservoir en silicone. Le recuit ne s'applique qu'au verre. Les pièces en céramique et en silicone ont leurs propres limites de température et doivent être spécifiées séparément. A collecteur de nectar portable doté d'un système « tirer pour nettoyer » Il comporte un embout, un col, des poignées latérales, un tube intérieur et une base de couleur, montés sur un corps transparent ; il présente donc plusieurs joints de couleur à inspecter.
Pourquoi le recuit ne permet pas de remédier à l'incompatibilité des verres
Le recuit permet d'éliminer les contraintes provoquées par les gradients de température. Il ne permet toutefois pas à deux verres présentant des coefficients de dilatation différents de se contracter de manière synchronisée. Si un élément coloré issu d’un tube est fusionné à un corps transparent provenant d’un autre tube, cette incompatibilité génère une contrainte au niveau du point de jonction qui peut réapparaître après chaque cycle de chauffage et de refroidissement, quel que soit le degré de recuit de la pièce.
Il s'agit là d'un raisonnement général issu de la science du verre plutôt que d'une conclusion tirée d'une seule source, mais cela soulève une demande d'ordre pratique. Demandez le coefficient de dilatation et le point de recuit du tube transparent ainsi que de chaque couleur utilisée, et précisez si les éléments colorés proviennent du même système de verre que le corps du tube. Si un fournisseur change de fournisseur de couleurs ou de lot de tubes entre deux commandes, considérez le nouveau lot comme une nouvelle qualification, et non comme une simple répétition.
Pourquoi la mention “ recuit ” sur une fiche technique ne constitue pas une preuve
On part généralement du principe qu’un fournisseur qui précise que le verre est “ recuit ” a résolu le problème. Une approche plus rigoureuse consiste à distinguer l’affirmation de la preuve. Le terme « recuit » désigne un procédé. La contrainte résiduelle en est le résultat, et elle varie selon la pièce, la position dans le four et le lot.
Il convient de noter deux points. Premièrement, un cycle plus long ou plus intense n’est pas forcément meilleur. Une explication donnée par un praticien dans un Guide du forum sur le travail au chalumeau : le recuit Il convient de noter qu’un trempage à une température plus élevée réduit la durée du trempage, mais comporte un risque de déformation sous le poids du verre lui-même. Deuxièmement, la qualité du recuit dépend de la géométrie. Un cycle qui convient à une pipe en forme de cuillère à parois fines peut ne pas assurer un recuit suffisant pour une pipe à eau à base épaisse.
Cela revêt une importance particulière pour les pièces épaisses, les conceptions à articulations multiples, la sous-traitance et les assemblages colorés. Pour les pièces fines et simples issues d'un atelier établi de longue date, le risque est moindre, mais la vérification ne coûte pas cher par rapport à un retour de marchandise.
Comment vérifier le recuit : contrôles au polariscope et contrôle à la réception des marchandises
On utilise généralement un polariscope. Les contraintes présentes dans le verre modifient la façon dont la lumière polarisée le traverse ; ainsi, une zone soumise à des contraintes présente des franges colorées ou striées, tandis qu'un verre correctement recuit apparaît presque uniforme. ASTM C148 décrit des méthodes d'essai polariscopiques permettant d'évaluer la qualité du recuit, et précise qu'elles peuvent être utilisées pour le contrôle qualité des récipients en verre ou d'autres produits fabriqués à partir de compositions de verre similaires.
Ce champ d'application a toutefois ses limites. La norme C148 a été rédigée pour les récipients, et non pour les accessoires de fumer fabriqués à la main ; elle ne vous fournira donc pas de critères de conformité pour un bong à percolateur. Utilisez-la comme référence pour la méthode, puis convenez d’une référence d’acceptation directement avec le fournisseur : des échantillons approuvés, photographiés sous lumière polarisée, qui définissent à quoi ressemble une contrainte acceptable dans chaque zone critique.
Le tableau ci-dessous résume les éléments à demander et ceux qui devraient susciter des inquiétudes.
| Point de contrôle | Ce que cela vous apprend | Que demander ? | Panneau d'avertissement |
|---|---|---|---|
| Type de verre et données relatives à la dilatation | Si les éléments de la carrosserie et de la couleur sont compatibles | Fiche technique du fournisseur de tubes indiquant le point de recuit et le coefficient de dilatation pour le verre transparent et chaque couleur | Pas de fiche technique, ni de tubes de peinture provenant de sources non identifiées |
| Enregistrement du cycle de recuit | Si le trempage et le refroidissement étaient contrôlés | Température de maintien, durée, vitesse de refroidissement et description du chargement du four pour votre lot | Une seule température est indiquée |
| Pratique de chargement du four | Risque de choc thermique supplémentaire | Combien de temps après leur modelage les pièces sont-elles introduites dans le four, et comment sont-elles chauffées ? | Pièces froides chargées dans un four chaud |
| Contrôle au polariscope | Répartition des contraintes résiduelles | Photos ou vidéos de votre produit sous lumière polarisée | Inspection visuelle uniquement |
| Couverture des zones critiques | Si les zones sujettes à des contraintes ont été vérifiées | Inspection des soudures de la base, du col, du percolateur, de la tige descendante et des raccords du bol | Seules les zones de tubes plats ont été inspectées |
| Plan d'échantillonnage | Cohérence d'un lot à l'autre | Taille d'échantillon convenue par lot, règle de rejet et procédure de contrôle de rattrapage | Essais limités à l'échantillon de pré-production |
| Composants non en verre | Limites thermiques des pièces en céramique et en silicone | Spécifications des matériaux et température nominale | Aucune donnée concernant les embouts, les bocaux ou les joints |
Vous devez poursuivre les contrôles de votre côté. À la réception d'un envoi, prélevez un échantillon défini à partir de plusieurs cartons et examinez-le à la lumière polarisée si vous disposez d'un visualiseur, en vous concentrant sur les joints et les bases. Consignez les résultats par lot. La présence d'un motif de franges identique au niveau du même joint sur plusieurs pièces indique un problème de processus, et non un simple coup de malchance.
Distinguer les défaillances dues à la contrainte des dommages liés au transport
La casse par choc et la rupture sous contrainte sont deux problèmes distincts qui nécessitent des solutions différentes. Le recuit ne protège pas une pièce en cas de chute. Un emballage plus adapté le fait, et il est utile de demander les spécifications des cartons. Les pages produits liées indiquent, par exemple, 35 pièces par carton pour le kit de recyclage de 353 g et 50 pièces par carton pour le kit de collecteur de nectar de 115 g, ce qui montre à quel point la densité d'emballage varie d'un produit à l'autre.
Lorsqu'un client retourne une pièce fissurée, notez l'endroit où la fissure commence. Les fissures qui partent d'un joint ou d'une transition entre une partie épaisse et une partie fine, sans point d'impact visible, justifient un examen de la défaillance par le fournisseur ; de même, une rupture différée sans cause évidente est un signe plus inquiétant qu'un rebord ébréché. Considérez cela comme une habitude de diagnostic, et non comme une règle. Renvoyez les lots concernés pour un examen au polariscope avant de passer une nouvelle commande.
Que doivent préciser les commerçants avant de demander un devis ?
Un devis qui ne précise pas les étapes de recuit et de contrôle peut sembler moins cher, car sa réalisation coûte moins cher. Avant de demander un devis, préparez-vous :
- Type de verre : Le type de borosilicate requis, ainsi qu'une fiche technique pour les tubes transparents et colorés.
- Plage d'épaisseur des parois : Valeurs minimales et maximales, notamment pour les bases et les cols, car l'épaisseur influe sur le temps de trempage et le refroidissement.
- Conditions de recuit : Un cycle enregistré par lot de production, et non une confirmation verbale.
- Contrôle de contrainte : La méthode (polariscope), les zones contrôlées, la taille de l'échantillon et les échantillons de référence qui définissent ce qui est acceptable.
- Caractéristiques techniques des composants : Indices de résistance thermique des embouts en céramique, des récipients en silicone et de toutes les pièces non en verre.
- Validation des échantillons avant expédition : Un échantillon issu du lot de production réel, et pas seulement du prototype.
- Conditionnement : Caractéristiques techniques du carton, cloisons intérieures et exigences relatives aux essais de chute.
- Conditions de remplacement : Modalités de traitement des ruptures constatées après un certain délai, mais dans les limites d'un délai convenu.
- Règles du marché : La réglementation relative aux produits et les restrictions de vente sur votre marché cible, qui varient selon les pays et les régions et doivent être vérifiées sur place.
Les fournisseurs capables de répondre clairement à ces questions sont généralement en mesure de démontrer qu'ils maîtrisent leurs processus. Ceux qui n'y parviennent pas ne sont pas nécessairement médiocres, mais vous devrez assumer le risque qu'ils n'ont pas évalué.
Questions fréquemment posées
Qu'est-ce que le recuit du verre borosilicaté ?
Le recuit est un cycle contrôlé de réchauffage, de maintien à température et de refroidissement lent qui permet d'éliminer les contraintes internes résiduelles après le formage ou l'assemblage du verre. Sans ce processus, les pièces en borosilicate peuvent se fissurer par la suite en raison de légères variations de température, de manipulations ou sans cause apparente.
Le verre borosilicaté doit-il subir un recuit s'il présente déjà un faible coefficient de dilatation thermique ?
Oui. Une faible dilatation améliore la résistance aux variations de température, mais elle ne supprime pas les contraintes générées lors du travail au chalumeau. Les joints fusionnés, les bases épaisses et un refroidissement irrégulier continuent de créer des contraintes résiduelles ; les pièces en borosilicate façonnées doivent donc subir un recuit.
À quelle température le verre borosilicaté est-il recuit ?
Cela dépend de la composition du verre. Un fabricant de verre borosilicaté 3.3 indique un point de recuit de 565 °C. Les détails du cycle, notamment la durée de maintien et la vitesse de refroidissement, dépendent également de l'épaisseur de la paroi ; il convient donc de demander au fournisseur le programme précis.
Comment un commerçant peut-il savoir si un verre est recuit ?
Pas à l'œil nu. Un polariscope permet de visualiser les contraintes résiduelles sous forme de franges colorées ou striées sous lumière polarisée. Demandez au fournisseur des photos des essais, définissez des échantillons de référence acceptables et effectuez des contrôles ponctuels sur les lots entrants au niveau des joints et des bases.
Le verre non recuit ou mal recuit peut-il se fissurer après le transport ?
Oui. Les contraintes résiduelles peuvent entraîner l'apparition de fissures pendant le transport, le stockage ou lors de la première utilisation, parfois sans conséquence apparente. Un emballage inadéquat peut provoquer des cassures isolées ; il convient donc de vérifier séparément l'état de protection du carton et les registres de recuit.
Le recuit permet-il de réparer du verre incompatible ou une pièce fissurée ?
Non. Le recuit permet d'éliminer les contraintes liées à la température, mais ne répare pas les fissures et ne permet pas de concilier des verres présentant des coefficients de dilatation différents. Vérifiez la compatibilité des matériaux, en particulier pour les composants colorés, avant le début de la production.
Quelles questions dois-je poser à un fournisseur au sujet du recuit avant de passer commande ?
Renseignez-vous sur le type de verre utilisé, la température et la durée de trempage, la vitesse de refroidissement, la manière dont les pièces sont chargées dans le four, si des contrôles au polariscope sont effectués pour chaque lot, et quelles zones sont inspectées, telles que les joints et les bases.