Envío gratuito en EE.UU. para pedidos superiores a $50
Recocido del vidrio borosilicato: aspectos que deben comprobar los minoristas
El recocido consiste en un recalentamiento controlado y un enfriamiento lento que alivia la tensión interna que queda en el vidrio tras el trabajo con soplete. Para los minoristas que compran pipas de borosilicato, pipas de agua y colectores de néctar, es uno de los pocos factores de calidad que no se pueden evaluar a simple vista. Una pieza mal recocida puede superar la inspección visual, aguantar el embalaje y luego agrietarse en un almacén, en una estantería o la primera vez que entre en contacto con agua caliente. El coste recae sobre el minorista en forma de devoluciones, sustituciones y pérdida de clientes habituales. Esta guía explica en qué consiste el recocido, qué formas de producto son las más vulnerables, cómo se comprueba la tensión y qué hay que verificar con el proveedor antes de realizar o repetir un pedido.
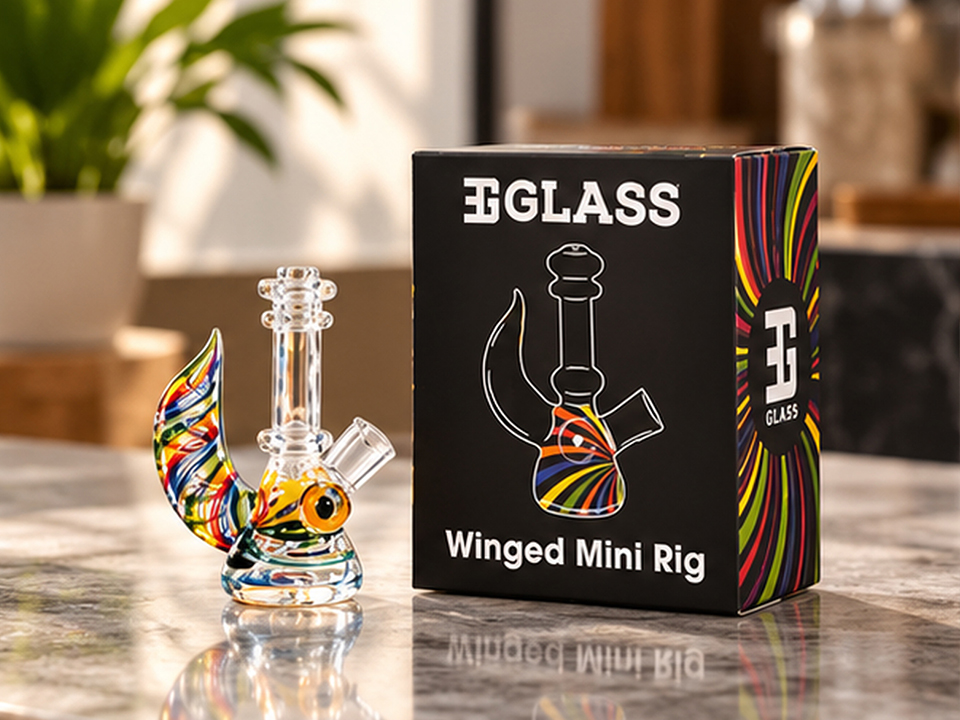
Qué efecto tiene el recocido en el vidrio borosilicato
Cuando un soplador de vidrio da forma a una pieza, esta no se enfría de manera uniforme. Las paredes finas se enfrían primero, mientras que las bases gruesas y las uniones fundidas permanecen calientes durante más tiempo. Estas dos zonas se contraen en momentos diferentes y generan tensiones en el vidrio. El recocido consiste en volver a calentar toda la pieza hasta que alcance una temperatura uniforme lo suficientemente alta como para que esas tensiones se liberen, mantenerla a esa temperatura y, a continuación, enfriarla lo suficientemente despacio como para que no se vuelvan a generar nuevas tensiones.
La temperatura objetivo es el punto de recocido, definido como la temperatura a la que la viscosidad del vidrio desciende hasta 10^13 poises. Resumen de Wikipedia sobre el recocido del vidrio) añade que el vidrio que no ha sido sometido a un recocido adecuado puede agrietarse ante cambios de temperatura relativamente pequeños o ante un impacto mecánico, e incluso puede romperse de forma espontánea. Un fabricante de vidrio de laboratorio de borosilicato 3,3 publica un punto de recocido de 565 °C y señala que el vidrio calentado a más de 500 °C puede adquirir una tensión residual permanente al enfriarse. Otras formulaciones de borosilicato presentan valores diferentes, por lo que el proveedor debería especificar el tipo de vidrio que utiliza en lugar de citar una cifra genérica.
La baja expansión térmica y la baja tensión residual son propiedades distintas. La baja expansión del borosilicato le permite soportar los cambios de temperatura, pero no elimina la tensión residual que se ha acumulado durante la fabricación. Una de ellas es propia del material; la otra, del proceso.
¿Cómo funciona un ciclo de recocido adecuado?
Un ciclo completo consta de tres fases:
- Remojar: La pieza completa, incluida su sección más gruesa, se mantiene a la temperatura de recocido o cerca de ella hasta que la temperatura sea uniforme.
- Enfriamiento controlado: La pieza se enfría lentamente a lo largo de un intervalo de temperatura justo por debajo del punto de recocido, en el que el vidrio aún puede relajarse. La velocidad debe ser lo suficientemente lenta como para mantener reducida la diferencia de temperatura entre las secciones gruesas y las delgadas.
- Enfriamiento final: Por debajo de ese intervalo, el vidrio ya no puede relajarse, por lo que el enfriamiento puede acelerarse.
No existe un programa universal. El tiempo de reposo depende de la pared más gruesa, de la carga del horno y de la uniformidad con la que se calienta este. Un proveedor que se limite a indicar “recocido a 560 °C” solo ha descrito una de las cuatro variables. Pregunta por la temperatura de mantenimiento, la duración del mantenimiento, la velocidad de enfriamiento en el rango crítico y cómo se carga el horno.
La forma de cargar el horno también es importante. Introducir vidrio frío en un horno caliente, o abrir la puerta antes de tiempo durante el enfriamiento, puede aumentar la tensión térmica en lugar de eliminarla. En un Hilo del foro de profesionales sobre el agrietamiento del borosilicato, una respuesta de alguien con experiencia indica que un horno de borosilicato debe alcanzar unos 550 °C y que 540 °C es una temperatura peligrosamente baja. Se trata de un único debate en un foro, no de una norma, pero concuerda con la cifra del fabricante mencionada anteriormente y pone de manifiesto por qué una temperatura indicada debe estar respaldada por un ciclo registrado.
¿Qué formas de producto presentan un mayor riesgo de recocido?
El riesgo de tensión aumenta con las variaciones en el grosor de las paredes, el número de uniones fundidas y la geometría interna del objeto. Dos piezas fabricadas con el mismo vidrio y en el mismo horno pueden presentar resultados muy diferentes debido a su forma.
Diseños multicámara y de percolador
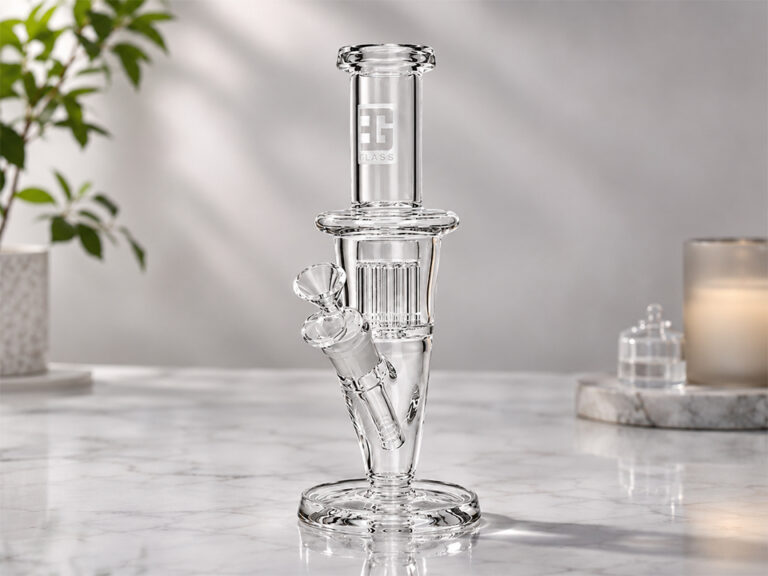
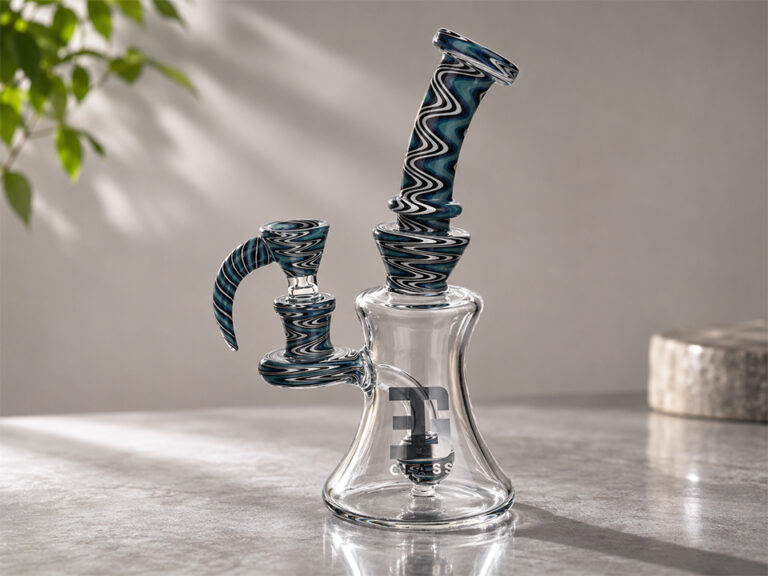
Cada percolador, cámara o tubo de bajada soldado crea una junta en la que se unen el cristal fino y el grueso. A Bong tipo percolador de cristal transparente con cámara apilada, cuello curvo y cazoleta extraíble es un ejemplo típico, con unas dimensiones de 8,4 pulgadas. El Pipa de dabs «recycler» de tamaño completo con un perc ciclónico Incluye un sistema de reciclaje interno y pesa 353 g, según su página de producto. Una mayor masa de vidrio hace que las secciones más gruesas retengan el calor durante más tiempo, por lo que la velocidad de enfriamiento cobra mayor importancia. En ambos modelos, pregunta dónde se han comprobado las tensiones: en las soldaduras del percolador y en la unión del tubo de bajada, no solo en el tubo exterior.
Bases grandes y transiciones pesadas
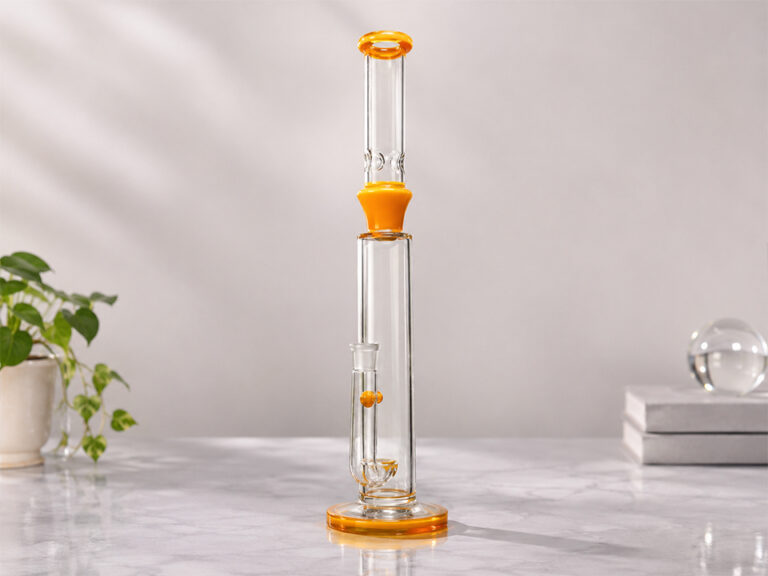
La parte más gruesa de una tubería de agua suele ser su base, y la transición de la base al tubo es una zona clásica de tensión. A tubo de agua con forma de campana y una base redonda ensanchada mide 10,6 pulgadas de alto, lo que hace que el calentamiento uniforme en el horno resulte más complicado que en el caso de una pieza compacta. Una forma más sencilla Bong de cristal de tamaño completo con boquilla recta y tubo de aspiración en ángulo Tiene menos componentes, por lo que el riesgo es menor, pero aún así conviene revisar las uniones entre el tubo de bajada y el cuenco.
Trozos pequeños y vidrio de colores
Que sea pequeño no significa que esté exento. A pipa de mano con forma de cuchara de cristal de colores sigue teniendo un cuenco ancho que se estrecha hacia un cuello más fino. Cuando entra en juego el color, la cuestión va más allá del recocido y se extiende a la compatibilidad de los materiales, tema que se trata en la siguiente sección.
Recogedores de néctar con materiales mixtos
A Kit de colector de néctar con rosca 510 y punta de cerámica Combina un cuerpo de vidrio con una punta de cerámica, una pieza desmontable con rosca 510 y un recipiente de silicona. El recocido solo se aplica al vidrio. Las piezas de cerámica y silicona tienen sus propios límites de temperatura y deben especificarse por separado. A recogedor de néctar portátil con diseño «tirar y limpiar» Cuenta con una boquilla, un cuello, unas asas laterales, un tubo interior y una base de colores sobre un cuerpo transparente, por lo que hay varias uniones de colores fusionadas que hay que inspeccionar.
Por qué el recocido no puede solucionar la incompatibilidad entre vidrios
El recocido alivia la tensión provocada por los gradientes de temperatura. Sin embargo, no consigue que dos vidrios con coeficientes de dilatación diferentes se contraigan al mismo ritmo. Si se fusiona un componente de color, fabricado a partir de un tubo de una fuente determinada, con un cuerpo transparente procedente de otra, la falta de compatibilidad genera tensión en la unión que puede reaparecer tras cada ciclo de calentamiento y enfriamiento, por muy bien que se haya recocido la pieza.
Se trata de un razonamiento general basado en la ciencia del vidrio, más que de un dato procedente de una única fuente, pero apunta a una petición práctica. Pregunta por el coeficiente de dilatación y el punto de recocido del tubo transparente y de cada color utilizado, y pregunta si los elementos de color proceden del mismo sistema de vidrio que el cuerpo. Si un proveedor cambia de proveedor de colores o de lotes de tubos entre un pedido y otro, trata el nuevo lote como una nueva homologación, no como una repetición.
Por qué la indicación “recocido” en una ficha técnica no es una prueba
Se suele dar por sentado que un proveedor que afirma que el vidrio está recocido ha resuelto el problema. Una visión más fundamentada distingue entre la afirmación y las pruebas. “Recocido” describe un proceso. La tensión residual es un resultado, y varía según la pieza, la posición en el horno y el lote.
Hay dos salvedades. En primer lugar, un ciclo más largo o más intenso no es necesariamente mejor. Una explicación de un profesional en un Guía del foro de trabajo con soplete sobre el recocido señala que el remojo a una temperatura más alta acorta el tiempo de remojo, pero conlleva el riesgo de que el vidrio se deforme bajo su propio peso. En segundo lugar, la calidad del recocido depende de la geometría. Un ciclo que funciona para una pipa tipo «cuchara» de paredes finas puede no recocer lo suficiente una pipa de agua con base pesada.
Esto es especialmente importante en el caso de secciones gruesas, diseños con múltiples juntas, producción subcontratada y conjuntos de colores. En el caso de piezas finas y sencillas procedentes de un taller con una larga trayectoria, el riesgo es menor, pero la verificación supone un coste mínimo en comparación con una oleada de devoluciones.
Cómo verificar el recocido: comprobaciones con polariscopio e inspección de entrada
La herramienta habitual es un polariscopio. La tensión en el vidrio modifica la forma en que la luz polarizada lo atraviesa, por lo que una zona sometida a tensión presenta franjas de colores o en bandas, mientras que el vidrio bien recocido tiene un aspecto casi uniforme. ASTM C148 describe métodos de ensayo polariscópicos para evaluar la calidad del recocido y señala que pueden utilizarse para el control de calidad de envases de vidrio u otros productos fabricados con composiciones de vidrio similares.
Ese ámbito de aplicación tiene sus límites. La norma C148 se redactó para recipientes, no para accesorios para fumar fabricados a mano, por lo que no te proporcionará una regla de «aprobado/suspenso» para un bong con percolador. Úsala como referencia para el método y, a continuación, acuerda directamente con el proveedor una referencia de aceptación: muestras aprobadas, fotografiadas bajo luz polarizada, que definan cómo debe ser la tensión aceptable en cada zona crítica.
La tabla siguiente resume qué hay que preguntar y qué aspectos deberían suscitar preocupación.
| Punto de verificación | Qué te indica | Qué solicitar | Señal de advertencia |
|---|---|---|---|
| Tipo de vidrio y datos de dilatación | Si los componentes de la carrocería y del color son compatibles | Ficha técnica del proveedor de tubos con el punto de recocido y el coeficiente de dilatación para el tubo transparente y cada color | No hay ficha técnica ni tubos de color de procedencias desconocidas |
| Registro del ciclo de recocido | Si se controlaron el remojo y el enfriamiento | Temperatura de mantenimiento, duración, velocidad de enfriamiento y descripción de la carga del horno para su lote | Solo se indica una temperatura |
| Práctica de carga del horno | Riesgo de choque térmico adicional | ¿Cuánto tiempo después de su modelado se introducen las piezas en el horno y cómo se calientan? | Piezas frías introducidas en un horno caliente |
| Inspección con polariscopio | Distribución de la tensión residual | Fotografías o vídeos de tu producto bajo luz polarizada | Sólo inspección visual |
| Cobertura de zonas críticas | Si se comprobaron las zonas propensas a sufrir tensiones | Inspección de las soldaduras de la base, el cuello y el percolador, así como de las uniones del tubo descendente y la cazoleta | Solo se inspeccionan las zonas de tubo plano |
| Plan de muestreo | Coherencia entre lotes | Tamaño de la muestra acordado por lote, norma de rechazo y procedimiento de repetición de pruebas | Las pruebas se han limitado a la muestra de preproducción |
| Componentes que no son de vidrio | Límites térmicos de las piezas de cerámica y silicona | Especificaciones de los materiales y temperatura nominal | No hay datos sobre puntas, frascos ni sellos |
La verificación debe continuar por vuestra parte. Al recibir un envío, tomad una muestra definida de varias cajas y revisadlas bajo luz polarizada, si disponéis de un visor, prestando especial atención a las juntas y las bases. Anotad los resultados por lote. La presencia de un patrón de franjas en la misma junta en varias piezas indica un problema en el proceso, no mala suerte.
Cómo distinguir los fallos por tensión de los daños ocasionados durante el transporte
La rotura por impacto y la rotura por tensión son problemas distintos que requieren soluciones diferentes. El recocido no protege una pieza contra una caída. Un embalaje más adecuado sí lo hace, y merece la pena solicitar las especificaciones de la caja de cartón. Las páginas de productos enlazadas indican, por ejemplo, 35 piezas por caja para el kit de reciclaje de 353 g y 50 piezas por caja para el kit de recolección de néctar de 115 g, lo que muestra cuánto varía la densidad de embalaje según el producto.
Cuando un cliente devuelva una pieza agrietada, anota dónde comienza la grieta. Las grietas que empiezan en una junta o en una transición de grueso a fino sin ningún punto de impacto visible merecen un análisis de fallo por parte del proveedor, y una rotura retardada sin causa evidente es una señal más clara que un borde astillado. Trata esto como un hábito de diagnóstico, no como una norma. Devuelve los lotes afectados para que se sometan a un examen con polariscopio antes de volver a realizar el pedido.
¿Qué deben especificar los minoristas antes de solicitar un presupuesto?
Un presupuesto en el que no se especifiquen el recocido y la inspección puede parecer más barato porque su elaboración resulta más económica. Antes de solicitar un presupuesto, prepara lo siguiente:
- Tipo de cristal: El tipo de borosilicato requerido, además de una ficha técnica para tubos transparentes y de colores.
- Rango de espesor de pared: Mínimo y máximo, sobre todo en el caso de las bases y los cuellos, ya que el grosor determina el tiempo de remojo y el enfriamiento.
- Requisitos de recocido: Un ciclo registrado por lote de producción, no una confirmación verbal.
- Inspección de tensiones: El método (polariscopio), las zonas analizadas, el tamaño de la muestra y las muestras de referencia que definen lo que se considera aceptable.
- Especificaciones de los componentes: Índices de resistencia térmica de las puntas de cerámica, los recipientes de silicona y cualquier pieza que no sea de cristal.
- Aprobación de muestras previas al envío: Una muestra del lote de producción real, no solo del prototipo.
- Embalaje: Especificaciones de la caja de cartón, divisiones internas y requisitos de la prueba de caída.
- Condiciones de sustitución: Cómo se gestiona la rotura tardía detectada dentro del plazo acordado.
- Normas del mercado: La normativa sobre productos y las restricciones de venta en tu mercado objetivo, que varían según el país y la región y deben confirmarse a nivel local.
Los proveedores que pueden responder a estas preguntas con claridad suelen demostrar que cuentan con un proceso bien controlado. Los que no pueden hacerlo no son necesariamente malos, pero tú acabarás asumiendo el riesgo que ellos no han evaluado.
Preguntas frecuentes
¿En qué consiste el recocido del vidrio de borosilicato?
El recocido es un ciclo controlado de recalentamiento, mantenimiento de la temperatura y enfriamiento lento que alivia las tensiones internas que quedan tras el moldeado o la unión del vidrio. Sin él, las piezas de borosilicato pueden agrietarse posteriormente debido a pequeños cambios de temperatura, a la manipulación o sin causa aparente.
¿Es necesario recocer el vidrio de borosilicato si ya tiene una baja expansión térmica?
Sí. Una baja dilatación mejora la resistencia a los cambios de temperatura, pero no elimina las tensiones acumuladas durante el trabajo con soplete. Las uniones fundidas, las bases gruesas y el enfriamiento desigual siguen generando tensiones residuales, por lo que las piezas de borosilicato moldeadas deben someterse a un proceso de recocido.
¿A qué temperatura se recoce el vidrio de borosilicato?
Depende de la composición del vidrio. Un fabricante de vidrio borosilicato 3.3 indica un punto de recocido de 565 °C. Los detalles del ciclo, incluidos el tiempo de mantenimiento a temperatura y la velocidad de enfriamiento, también dependen del espesor de la pared, por lo que conviene solicitar al proveedor el programa concreto.
¿Cómo puede saber un minorista si el vidrio está recocido?
No a simple vista. Un polariscopio muestra la tensión residual en forma de franjas de colores o rayas bajo luz polarizada. Solicita al proveedor fotografías de las pruebas, define las muestras de referencia aceptables y realiza controles aleatorios de los lotes entrantes en las uniones y las bases.
¿Puede agrietarse el vidrio sin recocer o mal recocido tras el transporte?
Sí. La tensión residual puede provocar grietas durante el transporte, el almacenamiento o el primer uso, a veces sin que se aprecie ningún impacto evidente. Un embalaje deficiente provoca roturas aisladas, por lo que conviene comprobar por separado la protección de la caja y los registros de recocido.
¿Se puede reparar con el recocido un cristal incompatible o una pieza agrietada?
No. El recocido alivia la tensión relacionada con la temperatura, pero no repara las grietas ni compensa las diferencias entre vidrios con distintos coeficientes de dilatación. Comprueba la compatibilidad de los materiales, especialmente en el caso de los componentes de color, antes de iniciar la producción.
¿Qué debo preguntarle a un proveedor sobre el recocido antes de hacer un pedido?
Pregunta qué tipo de vidrio se utiliza, la temperatura y la duración del remojo, la velocidad de enfriamiento, cómo se colocan las piezas en el horno, si se realizan controles con polariscopio por lote y qué zonas se inspeccionan, como las juntas y las bases.