Kostenloser Versand in den U.S.A. für Bestellungen über $50
Glühen von Borosilikatglas: Punkte, die Einzelhändler überprüfen müssen
Das Glühen ist ein kontrollierter Vorgang des erneuten Erhitzens und langsamen Abkühlens, durch den die nach der Bearbeitung mit dem Brenner im Glas verbleibenden inneren Spannungen abgebaut werden. Für Händler, die Borosilikat-Pfeifen, Wasserpfeifen und Nektarsammler kaufen, ist dies einer der wenigen Qualitätsfaktoren, die sich nicht mit bloßem Auge beurteilen lassen. Ein schlecht geglühtes Stück kann die Sichtprüfung bestehen, den Transport überstehen und dann im Lager, im Regal oder beim ersten Kontakt mit heißem Wasser zerbrechen. Die Kosten dafür trägt der Einzelhändler in Form von Rücksendungen, Ersatzlieferungen und dem Verlust von Stammkunden. Dieser Leitfaden erklärt, wie das Tempern funktioniert, welche Produktformen am stärksten gefährdet sind, wie Spannungen überprüft werden und was Sie bei einem Lieferanten klären sollten, bevor Sie eine Bestellung aufgeben oder wiederholen.
Die Wirkung des Temperns bei Borosilikatglas
Wenn ein Glasbläser ein Werkstück formt, kühlt dieses nicht gleichmäßig ab. Dünne Wände kühlen zuerst ab, während dicke Böden und verschmolzene Verbindungsstellen länger heiß bleiben. Die beiden Bereiche ziehen sich zu unterschiedlichen Zeitpunkten zusammen und führen zu Spannungen im Glas. Beim Tempern wird das gesamte Werkstück erneut erhitzt, bis es gleichmäßig heiß genug ist, damit sich diese Spannungen lösen können; anschließend wird es in diesem Zustand gehalten und dann langsam genug abgekühlt, damit sich keine neuen Spannungen bilden.
Die Zieltemperatur ist der Annealing-Punkt, definiert als die Temperatur, bei der die Viskosität des Glases auf 10^13 Poise sinkt. Wikipedia-Übersicht zum Tempern von Glas) fügt hinzu, dass unzureichend getempertes Glas bereits bei relativ geringen Temperaturschwankungen oder mechanischen Stößen Risse bilden und sogar spontan versagen kann. Ein Hersteller von Laborglas aus 3,3-Borosilikat veröffentlicht einen Glühpunkt von 565 °C und führt aus, dass Glas, das auf über 500 °C erhitzt wird, beim Abkühlen eine dauerhafte Eigenspannung entwickeln kann. Andere Borosilikatglas-Zusammensetzungen weisen unterschiedliche Werte auf, daher sollte ein Lieferant das von ihm verwendete Glas konkret benennen, anstatt einen allgemeinen Wert anzugeben.
Geringe Wärmeausdehnung und geringe Eigenspannung sind zwei unterschiedliche Eigenschaften. Die geringe Wärmeausdehnung von Borosilikatglas trägt dazu bei, dass es Temperaturschwankungen gut verträgt, beseitigt jedoch nicht die bei der Herstellung eingepflanzten Spannungen. Die eine Eigenschaft ist materialbedingt, die andere prozessbedingt.
Wie funktioniert ein ordnungsgemäßer Glühzyklus?
Ein vollständiger Zyklus besteht aus drei Phasen:
- Einweichen: Das gesamte Werkstück, einschließlich seines dicksten Abschnitts, wird auf oder nahe dem Glühpunkt gehalten, bis die Temperatur gleichmäßig ist.
- Kontrollierte Abkühlung: Das Werkstück kühlt langsam durch den Bereich knapp unterhalb des Glühpunkts ab, in dem sich das Glas noch entspannen kann. Die Abkühlgeschwindigkeit muss langsam genug sein, damit der Temperaturunterschied zwischen dicken und dünnen Abschnitten gering bleibt.
- Abkühlung: Unterhalb dieses Bereichs kann sich das Glas nicht mehr entspannen, sodass sich der Abkühlungsprozess beschleunigen kann.
Es gibt keinen allgemeingültigen Zeitplan. Die Haltezeit hängt von der dicksten Wandstärke, der Ofenbeladung und der Gleichmäßigkeit der Ofenaufheizung ab. Ein Anbieter, der lediglich angibt: “bei 560 °C geglüht”, hat damit nur eine von vier Variablen beschrieben. Fragen Sie nach der Haltezeit, der Temperatur, der Abkühlgeschwindigkeit im kritischen Bereich und der Art der Ofenbeladung.
Auch die Art und Weise des Beladens spielt eine Rolle. Wenn man kaltes Glas in einen heißen Brennofen legt oder die Tür während der Abkühlphase zu früh öffnet, kann dies zu thermischer Belastung führen, anstatt diese zu verringern. In einem Thread im Praktikerforum zum Thema Risse in Borosilikatglas, laut einer fundierten Antwort muss ein Borosilikat-Ofen etwa 550 °C erreichen, und 540 °C seien gefährlich niedrig. Das ist zwar nur eine einzelne Diskussion in einem Forum und kein Standard, stimmt aber mit den oben genannten Herstellerangaben überein und verdeutlicht, warum eine angegebene Temperatur durch einen protokollierten Zyklus untermauert werden sollte.
Welche Produktformen bergen das größte Risiko für Glühschäden?
Das Spannungsrisiko steigt mit Schwankungen der Wandstärke, der Anzahl der verschmolzenen Verbindungsstellen und der geschlossenen inneren Geometrie. Zwei Stücke aus demselben Glas und aus demselben Brennofen können aufgrund ihrer Form sehr unterschiedliche Ergebnisse aufweisen.
Mehrkammer- und Perkolator-Konstruktionen
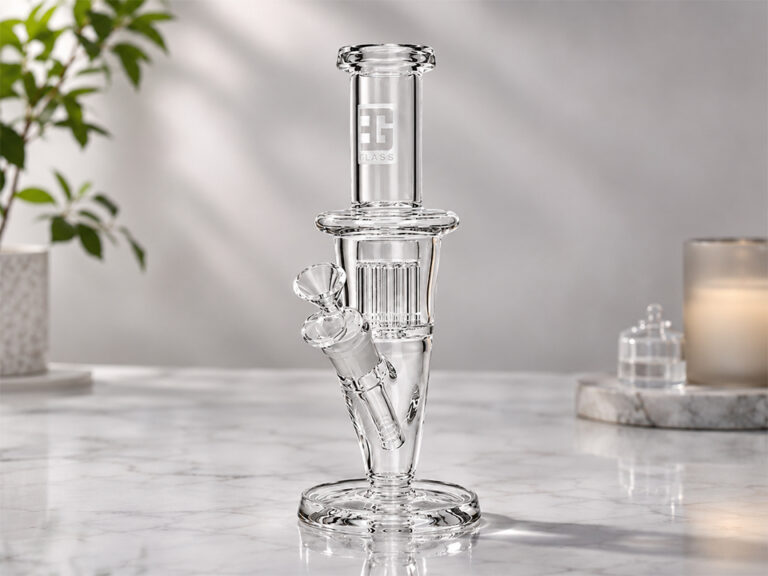
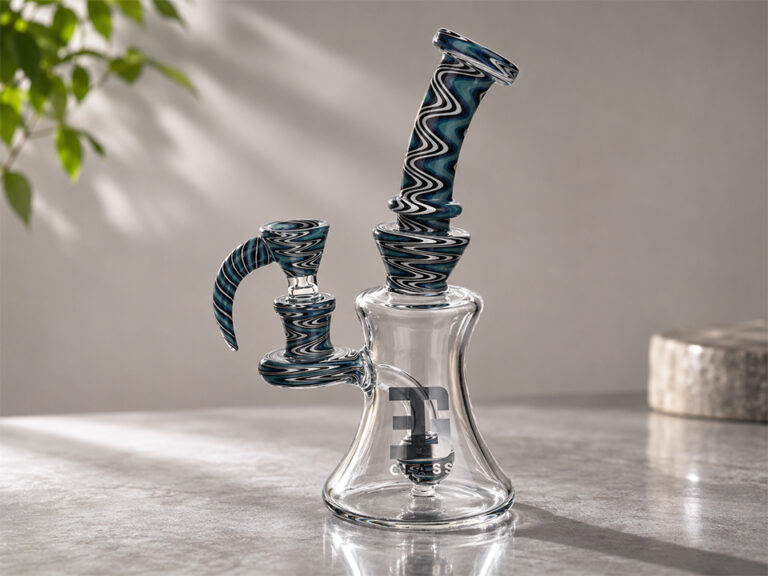
Bei jedem geschweißten Perkolator, jeder Kammer oder jedem Tauchrohr entsteht eine Nahtstelle, an der dünnes und dickes Glas aufeinandertreffen. A Bong aus klarem Glas mit Perkolator, gestapelter Kammer, gebogenem Hals und abnehmbarem Kopf ist ein typisches Beispiel, das mit 8,4 Zoll angegeben ist. Das Dab-Rig in Standardgröße mit Zyklon-Perc verfügt über einen integrierten Recyclingweg und wiegt laut Produktseite 353 g. Eine höhere Glasmasse bedeutet, dass dickere Wandstärken die Wärme länger speichern, weshalb die Abkühlgeschwindigkeit eine größere Rolle spielt. Fragen Sie bei beiden Formen nach, wo die Spannungen geprüft wurden: an den Schweißnähten des Perkolators und an der Verbindung zum Abzugsrohr, nicht nur am Außenrohr.
Große Basen und starke Übergänge
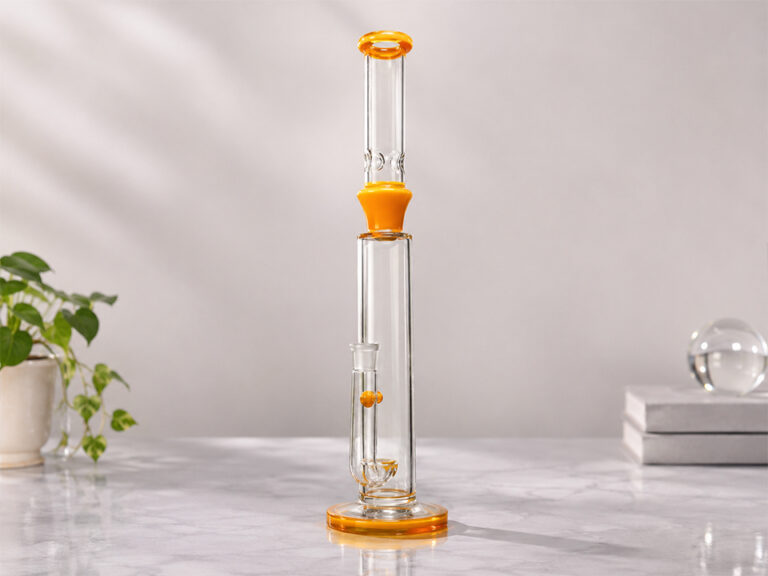
Der dickste Teil einer Wasserleitung ist in der Regel ihr Sockel, und der Übergang vom Sockel zum Rohr ist eine klassische Spannungszone. A glockenförmiges Wasserrohr mit einem sich nach außen erweiternden runden Sockel ist 10,6 Zoll hoch, was eine gleichmäßige Erwärmung im Brennofen erschwert, verglichen mit einem kompakten Stück. Eine einfachere Glasbong in voller Größe mit geradem Mundstück und abgewinkeltem Downstem verfügt über weniger Funktionen, sodass das Risiko geringer ist, doch die Verbindungsstellen zwischen Downstem und Kopf sollten dennoch überprüft werden.
Kleine Stücke und farbiges Glas
Klein heißt nicht, dass man davon ausgenommen ist. A Handpfeife aus farbigem Glas in Löffelform hat nach wie vor einen dicken Schalenbereich, der in einen dünneren Hals übergeht. Wenn es um die Farbe geht, erweitert sich die Fragestellung vom Glühen hin zur Materialverträglichkeit, die im nächsten Abschnitt behandelt wird.
Nektarsammler aus verschiedenen Materialien
A Nektarsammler-Set mit 510er-Gewinde und Keramikspitze besteht aus einem Glaskörper mit einer Keramikspitze, einem abnehmbaren Teil mit 510er-Gewinde und einem Silikonbehälter. Das Tempern gilt nur für das Glas. Die Keramik- und Silikonteile haben ihre eigenen Temperaturgrenzen und sollten separat angegeben werden. A tragbarer Nektarsammler mit „Pull-and-Clean“-Design Da das Produkt ein farbiges Mundstück, einen farbigen Hals, farbige Seitengriffe, einen farbigen Innenrohr und einen farbigen Sockel auf einem durchsichtigen Körper aufweist, gibt es mehrere farbig verschmolzene Verbindungsstellen, die geprüft werden müssen.
Warum das Tempern inkompatibles Glas nicht reparieren kann
Durch das Tempern werden Spannungen abgebaut, die durch Temperaturgradienten entstehen. Es kann jedoch nicht dafür sorgen, dass sich zwei Gläser mit unterschiedlichen Ausdehnungskoeffizienten gleichmäßig zusammenziehen. Wenn ein farbiges Bauteil aus einem Rohr mit einem klaren Körper aus einem anderen Rohr verschmolzen wird, entstehen durch die unterschiedlichen Ausdehnungskoeffizienten Spannungen an der Verbindungsstelle, die nach jedem Erwärmungs- und Abkühlungszyklus wieder auftreten können – ganz gleich, wie gut das Werkstück getempert wurde.
Dies ist eher eine allgemeine Überlegung aus der Glaswissenschaft als eine Erkenntnis aus einer einzigen Quelle, weist jedoch auf eine praktische Anforderung hin. Erkundigen Sie sich nach dem Ausdehnungskoeffizienten und dem Annealing-Punkt des klaren Rohrs sowie jeder verwendeten Farbe und fragen Sie, ob die Farbelemente aus demselben Glassystem stammen wie der Rohling. Wenn ein Lieferant zwischen den Aufträgen den Farblieferanten oder die Rohrcharge wechselt, behandeln Sie die neue Charge als neue Qualifizierung und nicht als Wiederholung.
Warum die Angabe “geglüht” in einem Datenblatt kein Beweis ist
Allgemein wird davon ausgegangen, dass ein Lieferant, der angibt, das Glas sei geglüht, das Problem gelöst hat. Eine fundiertere Sichtweise trennt diese Behauptung von den tatsächlichen Beweisen. “Glühen” beschreibt einen Prozess. Die Restspannung ist ein Ergebnis und variiert je nach Stück, Position im Ofen und Charge.
Dabei sind zwei Einschränkungen zu beachten. Erstens ist ein längerer oder intensiverer Zyklus nicht automatisch besser. Eine Erklärung eines Praktikers in einem Leitfaden zum Glühen im Lampworking-Forum stellt fest, dass das Einweichen bei einer höheren Temperatur die Einweichzeit verkürzt, jedoch die Gefahr einer Verformung unter dem Eigengewicht des Glases birgt. Zweitens hängt die Qualität des Temperns von der Geometrie ab. Ein Zyklus, der für eine dünnwandige Löffelpfeife geeignet ist, kann bei einer Wasserpfeife mit schwerem Boden zu einem unzureichenden Tempern führen.
Dies ist vor allem bei dicken Bauteilen, Konstruktionen mit mehreren Verbindungsstellen, der Auslagerung der Fertigung und farbigen Baugruppen von Bedeutung. Bei dünnen, einfachen Teilen aus einer traditionsreichen Werkstatt ist das Risiko geringer, doch die Kosten für die Überprüfung sind im Vergleich zu einer Rückrufaktion gering.
So überprüfen Sie den Glühvorgang: Polariskop-Prüfungen und Wareneingangskontrolle
Ein Polarisationsmikroskop ist das übliche Werkzeug. Spannungen im Glas verändern die Art und Weise, wie polarisiertes Licht das Glas durchdringt, sodass ein Bereich mit Spannungen farbige oder gestreifte Streifen aufweist, während gut geglühtes Glas nahezu einheitlich erscheint. ASTM C148 beschreibt polarisationsoptische Prüfverfahren zur Beurteilung der Qualität des Glühvorgangs und führt aus, dass diese zur Qualitätskontrolle von Glasbehältern oder anderen Produkten aus ähnlichen Glaszusammensetzungen eingesetzt werden können.
Dieser Anwendungsbereich ist begrenzt. C148 wurde für Behälter verfasst, nicht für handgefertigtes Rauchzubehör, daher liefert die Norm keine Regel zur Beurteilung, ob eine Perkolator-Bong den Anforderungen entspricht oder nicht. Nutzen Sie die Methode als Referenz und vereinbaren Sie dann direkt mit dem Lieferanten eine Abnahme-Referenz: zugelassene Musterteile, die unter polarisiertem Licht fotografiert wurden und definieren, wie eine akzeptable Beanspruchung in jedem kritischen Bereich aussieht.
Die folgende Tabelle fasst zusammen, welche Fragen gestellt werden sollten und welche Punkte Anlass zur Sorge geben sollten.
| Prüfpunkt | Was Ihnen das sagt | Was Sie beantragen sollten | Warnschild |
|---|---|---|---|
| Glasart und Ausdehnungsdaten | Ob Karosserie- und Farbkomponenten zueinander passen | Datenblatt des Rohrlieferanten mit Glühpunkt und Ausdehnungskoeffizienten für klares Glas und jede Farbe | Keine Datenblätter oder Farbtuben aus unbekannten Quellen |
| Aufzeichnung des Glühzyklus | Ob das Einweichen und das Abkühlen geregelt wurden | Härtetemperatur, Dauer, Abkühlgeschwindigkeit und Beschreibung der Ofenbeladung für Ihre Charge | Es wird nur ein einziger Temperaturwert angegeben |
| Praxis der Ofenbeladung | Risiko eines zusätzlichen Thermoschocks | Wie schnell nach dem Formen gelangen die Stücke in den Brennofen und wie werden sie erwärmt? | Kalte Teile werden in einen heißen Brennofen geladen |
| Prüfung mit dem Polarisationsmikroskop | Verteilung der Restspannung | Fotos oder Videos Ihres Produkts unter polarisiertem Licht | Nur Sichtprüfung |
| Abdeckung kritischer Bereiche | Ob die besonders beanspruchten Bereiche überprüft wurden | Prüfung der Schweißnähte an Sockel, Hals und Perkolator sowie der Verbindungsstellen zwischen Abzugsrohr und Kopf | Es wurden nur die flachen Rohrbereiche geprüft |
| Probenahmeplan | Chargenübergreifende Konsistenz | Vereinbarte Stichprobengröße pro Charge, Ausschlusskriterium und Nachprüfungsverfahren | Die Tests beschränkten sich auf das Vorserienmuster |
| Nicht aus Glas bestehende Bauteile | Temperaturgrenzen von Keramik- und Silikonteilen | Werkstoffspezifikation und Nenntemperatur | Keine Daten zu Spitzen, Gläsern oder Dichtungen |
Die Überprüfung sollte Ihrerseits fortgesetzt werden. Entnehmen Sie nach Erhalt einer Lieferung eine festgelegte Stichprobe aus mehreren Kartons und prüfen Sie diese unter polarisiertem Licht, sofern Sie über ein entsprechendes Gerät verfügen, wobei Sie sich auf die Verbindungsstellen und Sockel konzentrieren sollten. Halten Sie die Ergebnisse nach Charge fest. Ein Muster aus Streifen an derselben Verbindungsstelle über mehrere Teile hinweg deutet auf ein Prozessproblem hin und ist kein Zufall.
Unterscheidung zwischen Spannungsbrüchen und Transportschäden
Schlagbruch und Spannungsbruch sind unterschiedliche Probleme, die unterschiedliche Lösungen erfordern. Das Glühen schützt ein Stück nicht vor einem Sturz. Eine bessere Verpackung hingegen schon, und es lohnt sich, die Kartonspezifikationen anzufordern. Auf den verlinkten Produktseiten sind beispielsweise 35 Stück pro Karton für das 353-g-Recycler-Set und 50 Stück pro Karton für das 115-g-Nektarsammler-Set angegeben, was zeigt, wie stark die Packdichte je nach Produkt variiert.
Wenn ein Kunde ein gesprungenes Teil zurücksendet, notieren Sie, wo der Riss beginnt. Risse, die an einer Verbindungsstelle oder einem Übergang von dick nach dünn beginnen und keine sichtbare Aufprallstelle aufweisen, sollten vom Lieferanten einer Fehleranalyse unterzogen werden; ein verzögerter Bruch ohne offensichtliche Ursache ist ein deutlicheres Anzeichen als ein abgeplatzter Rand. Betrachten Sie dies als diagnostische Gewohnheit, nicht als Regel. Senden Sie betroffene Chargen zur Untersuchung mit dem Polariskop zurück, bevor Sie eine Nachbestellung aufgeben.
Was sollten Einzelhändler angeben, bevor sie ein Angebot anfordern?
Ein Angebot, in dem das Glühen und die Prüfung nicht ausdrücklich aufgeführt sind, kann günstiger erscheinen, da die Herstellung kostengünstiger ist. Bevor Sie ein Angebot anfordern, sollten Sie Folgendes vorbereiten:
- Glastyp: Die erforderliche Borosilikat-Güteklasse sowie ein Datenblatt für klare und farbige Schläuche.
- Wandstärkenbereich: Mindest- und Höchstwerte, insbesondere für Böden und Hälse, da die Dicke die Einweichzeit und die Abkühlung beeinflusst.
- Anforderungen an das Glühen: Ein protokollierter Zyklus pro Produktionscharge, keine mündliche Bestätigung.
- Zugfestigkeitsprüfung: Die Methode (Polariskop), die untersuchten Bereiche, die Probengröße und die Referenzproben, anhand derer die Akzeptanz definiert wird.
- Komponentenspezifikationen: Temperaturangaben für Keramikspitzen, Silikontöpfe und alle Teile, die nicht aus Glas bestehen.
- Freigabe der Proben vor dem Versand: Ein Muster aus der eigentlichen Produktionscharge, nicht nur der Prototyp.
- Verpackung: Kartonspezifikationen, Innentrennwände und Anforderungen an den Falltest.
- Ersatzbegriffe: Wie mit verspäteten Brüchen umgegangen wird, die innerhalb einer vereinbarten Frist festgestellt werden.
- Marktregeln: Produktvorschriften und Verkaufsbeschränkungen in Ihrem Zielmarkt, die je nach Land und Region unterschiedlich sind und vor Ort abgeklärt werden sollten.
Lieferanten, die diese Fragen klar beantworten können, können in der Regel einen kontrollierten Prozess nachweisen. Lieferanten, denen dies nicht gelingt, sind nicht unbedingt schlecht, aber Sie tragen das Risiko, das sie nicht erfasst haben.
Häufig gestellte Fragen
Was versteht man unter dem Tempern von Borosilikatglas?
Das Glühen ist ein kontrollierter Zyklus aus Wiedererwärmung, Haltezeit und langsamer Abkühlung, durch den innere Spannungen abgebaut werden, die nach dem Formen oder Verbinden von Glas zurückbleiben. Ohne diesen Vorgang können Borosilikatglas-Teile später aufgrund geringer Temperaturschwankungen, bei der Handhabung oder ohne erkennbaren Grund Risse bilden.
Muss Borosilikatglas geglüht werden, wenn es ohnehin schon eine geringe Wärmeausdehnung aufweist?
Ja. Eine geringe Ausdehnung verbessert zwar die Beständigkeit gegenüber Temperaturschwankungen, beseitigt jedoch nicht die bei der Brennerbearbeitung entstandenen Spannungen. Durch verschmolzene Verbindungsstellen, dicke Grundflächen und ungleichmäßige Abkühlung entstehen weiterhin Eigenspannungen, weshalb geformte Borosilikatglas-Teile geglüht werden müssen.
Bei welcher Temperatur wird Borosilikatglas getempert?
Das hängt von der Glaszusammensetzung ab. Ein Hersteller von 3,3-Borosilikatglas gibt einen Annealing-Punkt von 565 °C an. Die Einzelheiten des Zyklus, einschließlich Haltezeit und Abkühlgeschwindigkeit, hängen zudem von der Wandstärke ab. Erkundigen Sie sich daher beim Lieferanten nach dem genauen Ablaufplan.
Wie kann ein Händler feststellen, ob Glas getempert ist?
Nicht mit bloßem Auge. Ein Polarisationsmikroskop zeigt Restspannungen unter polarisiertem Licht als farbige oder gestreifte Streifen. Fordern Sie Testfotos vom Lieferanten an, legen Sie zulässige Referenzproben fest und führen Sie Stichprobenkontrollen an den Verbindungsstellen und Sockeln der eingehenden Chargen durch.
Kann nicht oder nur unzureichend getempertes Glas nach dem Transport Risse bekommen?
Ja. Restspannungen können während des Transports, bei der Lagerung oder bei der ersten Verwendung zu Rissen führen, manchmal ohne erkennbare Auswirkungen. Eine mangelhafte Verpackung führt zu separaten Bruchschäden; überprüfen Sie daher den Schutz durch den Karton und die Glühprotokolle unabhängig voneinander.
Kann durch Tempern nicht zusammenpassendes Glas oder ein gesprungenes Stück repariert werden?
Nein. Durch das Tempern werden temperaturbedingte Spannungen abgebaut, Risse werden dadurch jedoch nicht repariert und Gläser mit unterschiedlichen Ausdehnungskoeffizienten werden dadurch nicht miteinander in Einklang gebracht. Überprüfen Sie vor Produktionsbeginn die Materialverträglichkeit, insbesondere bei farbigen Bauteilen.
Was sollte ich einen Lieferanten vor der Bestellung zum Thema Glühen fragen?
Fragen Sie nach der verwendeten Glasart, der Einweichtemperatur und -dauer, der Abkühlgeschwindigkeit, der Art und Weise, wie die Stücke in den Ofen geladen werden, ob pro Charge Polariskop-Prüfungen durchgeführt werden und welche Bereiche geprüft werden, beispielsweise Fugen und Böden.